


HAIFEI huet dës Ultraschalldrahtschweißmaschinn entwéckelt fir zwee verzinnte Kupferleiter ze verbannen ouni Lout oder Fillermetall.
De Projet kombinéiert e kontrolléierten Ultraschall-Schweißprozess, engagéierten Dirigent-Positionéierungsinstrumenter a gespäichert Schweisrezepter. Et gouf entwéckelt fir exzessiv Hëtztinput, onkomplett Dirigentverbindung, Gelenksteifheet a Schued un der Isolatioun no bei der verschweißter Géigend ze reduzéieren.
Diskutéiert Är Tinned Wire Applikatioun
D'Ausrüstung déi an dësem Projet benotzt gëtt
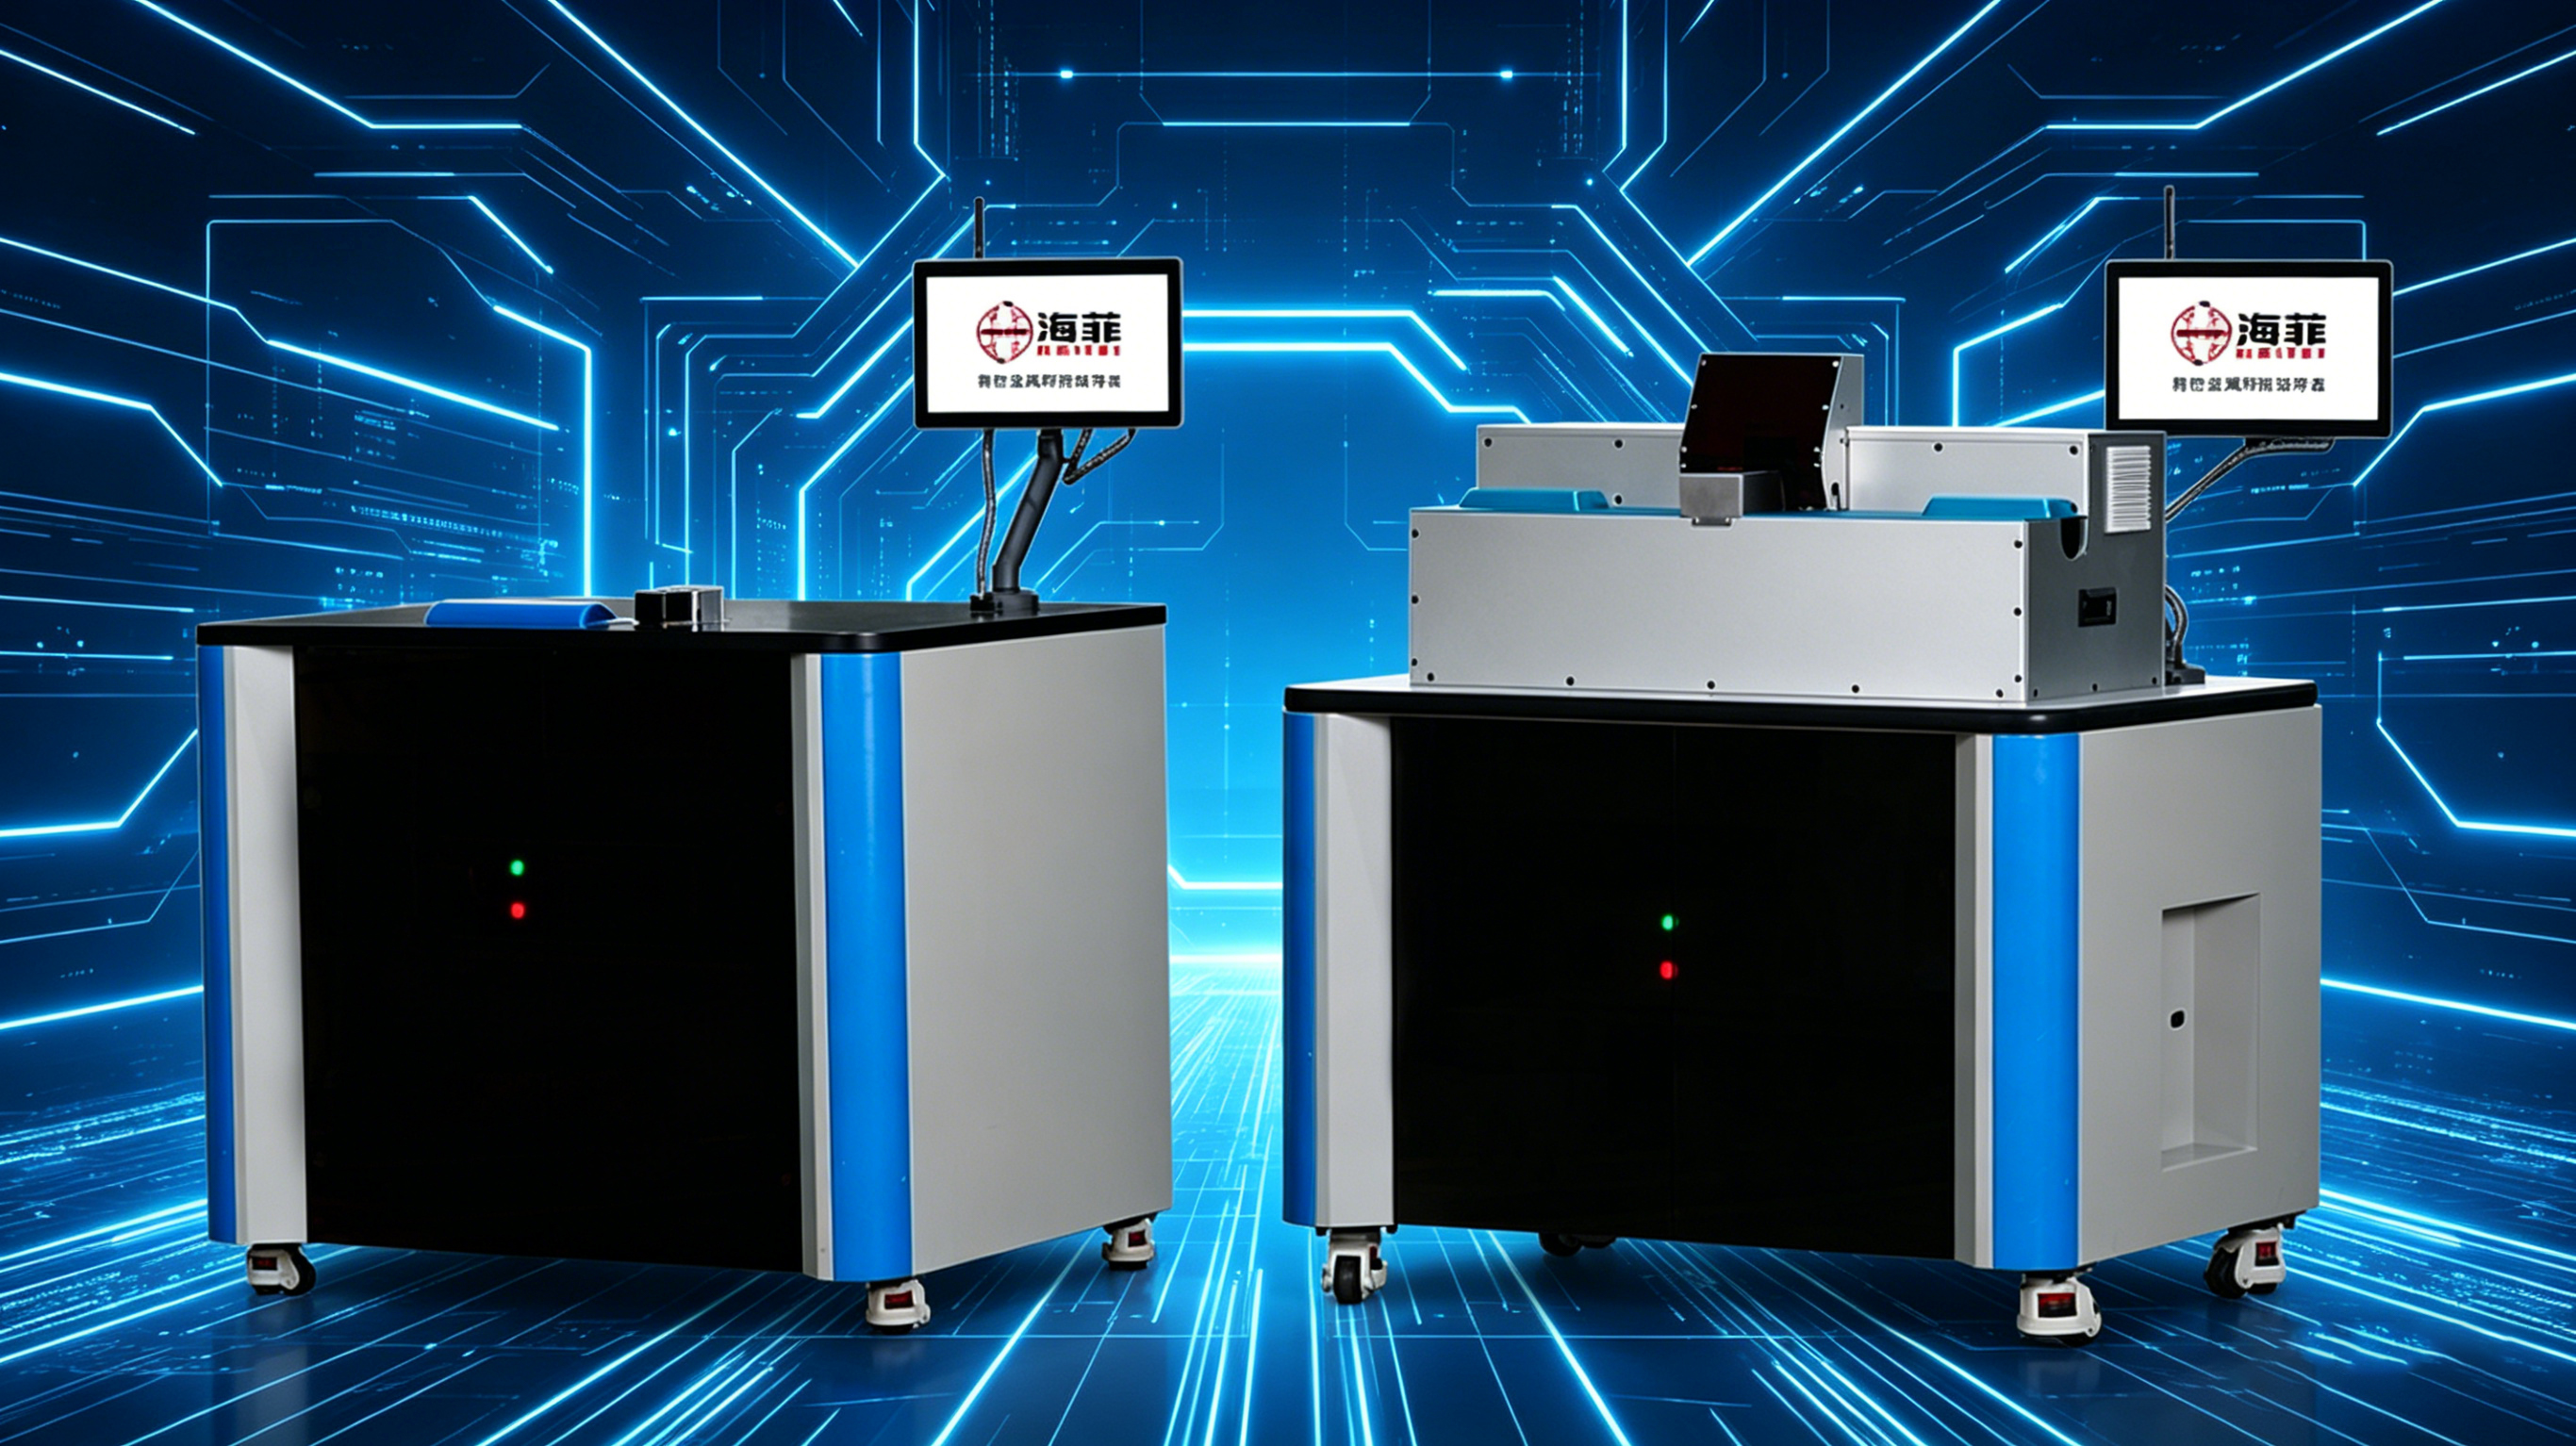
D'Ausrüstung entwéckelt fir dës Applikatioun ass eng speziell Ultraschalldrahtschweißmaschinn.
Ultrasonic Metal Schweess applizéiert héich-mechanesch Schwéngung wärend d'Leeder ënner kontrolléiertem Spanndrock gehale ginn. D'Interface tëscht den Drot gëtt gereinegt a konsolidéiert duerch mechanesch Handlung, a kreéiert eng zolidd -zoustandsverbindung ënner der Masse Schmelztemperatur vum Dirigent.
Well de Prozess net vum Schmelzsolder hänkt, kann et déi breet Hëtzt -betraff Zone reduzéieren, déi mat e puer konventionelle Verbindungsmethoden assoziéiert ass. Wéi och ëmmer, d'Behuele vun der Zinnbeschichtung, Kupferstrengen an Isolatioun musse nach ëmmer mat der aktueller Drotspezifikatioun vum Client bestätegt ginn.
| Projet Artikel | Fall Informatiounen |
| Wierkstéck | Zwee verzinnt Kupferdrahthären |
| Schweess Prozess | Ultraschall Metal Schweess |
| Main Equipement | Ultrasonic Drot Schweißmaschinn |
| Tooling | Engagéierten Dirigent Positionéierung a Spanntooling |
| Primär Ziler | Niddereg Hëtztinput, kompakt Gelenk a stabil elektresch Verbindung |
| Produkt Kompatibilitéit | Multiple kompatibel Drotgréissten duerch verifizéiert Tooling a Rezepter |
| Validatioun Method | Echantillon Schweess a kontinuéierlech Produktioun Versuche |
Client Hannergrond
De Client fabrizéiert gedréchent Kupferdrahthären, elektresch Verbindungsleitungen an Ausrüstungsleitdrähte fir elektresch Haushaltsprodukter an industriell Kontrollausrüstung.
Seng Produkter erfuerderen souwuel elektresch Kontinuitéit wéi och mechanesch Flexibilitéit. D'Schweißverbindung muss d'Leederstrengen zesummen halen ouni en exzessiv steife Gelenk ze kreéieren oder d'Isolatioun no bei der Schweißpositioun ze beschiedegen.
De Client huet HAIFEI ugekënnegt, well de fréiere Bäitrëttsprozess net konsequent d'Hëtztkontrolle, d'Konsolidéierung vun der Dirigent an d'Produktiounswidderhuelbarkeet balancéiere konnt.
Problemer mat der viregter Bäitrëttsprozess
D'Hëtzt huet d'Zinnbeschichtung a Kupferstrand beaflosst
E Prozess mat exzessive lokaliséierter Hëtzt kann d'Zinnbeschichtung beschiedegen oder verdrängen, de Kupfer drënner ausstellen an de Risiko vun Oxidatioun oder Verfärbung erhéijen.
Héich Hëtzt kann och feine Kupferstrécke schwächen oder e gehärte Sektioun ronderëm d'Verbindung kreéieren. Dëst reduzéiert d'Flexibilitéit, déi vun engem Drotbunn erwaart gëtt, a kann d'Performance beim Béi oder der Montage beaflossen.
01
Déi zwee Dirigenten waren net ëmmer voll konsolidéiert
Eng gedréchent Drot Gürtel besteet aus multiple feine Strécke anstatt engem eenzege festen Dirigent. Wann d'Energie, den Drock oder d'Positionéierung onbestänneg ass, kënnen d'Lücken am Gelenk bleiwen.
Onkomplett Konsolidatioun kann schwaach Gelenker produzéieren, onbestänneg elektresche Kontakt oder scheinbar Schweißen déi net déi erfuerderlech mechanesch Leeschtung entspriechen.
02
Gemeinsam Erscheinung war schwéier ze kontrolléieren
Oxidatioun, Schwaarzung a Prozessreschter ware Bedenken fir de Client. Dës Konditioune beaflossen d'Erscheinung a konnten et méi schwéier maachen ze beurteelen ob d'Verbindung richteg produzéiert gouf.
03
Emgéigend Isolatioun kéint beschiedegt ginn
D'Schweißpositioun ass dacks no bei der Drotisolatioun. Eng breet oder onkontrolléiert Hëtzt-betraff Zone kann d'Isolatioun erweicht, deforméieren oder verbrennen.
D'Sträiflängt, d'Leederpositioun an d'Distanz tëscht dem Schweess an der Isolatioun hunn dofir als Deel vum Schweißprozess ugesi ginn.
04
Produit Wiessel a Prozess Records goufen limitéiert
De Client produzéiert méi wéi een Drot Spezifizéierung. Manuell Upassung vun der Ausrüstung fir all Modell erhéicht d'Setupzäit an huet et schwéier gemaach, virdru genehmegt Parameteren ze reproduzéieren.
Den neie System brauch kontrolléiert Parameterupassung, gespäichert Schweessrezepter a Produktiounsdaten déi kontrolléiert kënne ginn wann néideg.
05
Wat huet de Client gebraucht?
De Client huet verschidde praktesch Ufuerderunge fir de Projet definéiert:
- Maacht mat zwee verdënntem Kupferdrahthären mat engem nidderegen-Hëtzt Fest-Prozess
- Reduzéieren Kupferstreng Schued an exzessiv Gelenkhärtung
- Produzéiert eng kompakt Verbindung mat manner internen Lücken
- Erhalen stabil mechanesch an elektresch Leeschtung
- Limitéiert Oxidatioun, Schwaarzung a sichtbare Rescht
- Schützen Isolatioun bei der Schweess Beräich
- Ënnerstëtzt kompatibel Drotgréissten duerch Tooling a Rezeptännerungen
- Store Schweess Astellunge fir widderhuelen Produktioun
- Gitt eng Basis fir d'Produktioun an d'Qualitéit Tracabilitéit
Dem Client seng Drotmaterialien, Kräiz-Sektiounen a gemeinsame Arrangement goufen bewäert ier déi lescht Maschinnkonfiguratioun ausgewielt gouf.
HAIFEI's Ultrasonic Welding Solution
Probe Schweißen mat dem Client seng Tinned Drot
HAIFEI huet Schweessversuche mat representativen Konserven Drotproben duerchgefouert, déi fir de Projet geliwwert goufen.
Verschidde Schweess-Astellunge goufen verglach fir ze bestëmmen wéi Ultraschallamplitude, Schweessenergie, Drock a Schweißzäit d'Konsolidéierung vum Dirigent, de Strangbedingung an d'Gelenk Erscheinung beaflosst.
Dës Testphase war noutwendeg well verzinnt Drot mat ënnerschiddlechen Dirigent Kräiz-Sektiounen, Strangstrukturen a Beschichtungsbedéngungen net onbedéngt déiselwecht Prozessfenster benotzen.
Solid-State Ultrasonic Joining
De gewielte Ultraschall-Schweißprozess verbënnt d'Leederen duerch mechanesch Schwéngung an Drock anstatt Schmelzsolder tëscht den Drot.
Dëst hëlleft d'Masswärmeinput ze limitéieren a reduzéiert de Risiko vum breede thermesche Schued verbonne mat Schmelzen -baséiert Prozesser. Déi fäerdeg Verbindung kann méi vun der Original Flexibilitéit vum Dirigent behalen wann de gemeinsame Design an d'Parameter richteg passen.
Ultraschall Vibration kann nach ëmmer en Deel vun der Zinnbeschichtung am Schweißinterface stéieren oder verdrängen. Aus dësem Grond solle Beschichtungskonditioun, ausgesat Kupfer, Korrosiounsufuerderungen an elektresch Leeschtung wärend der Probevalidatioun iwwerpréift ginn.
Engagéiert Tooling fir Zwee-Draadpositionéierung
En dedizéierten Schweißarmatur gouf ronderëm déi zwee verzinnt Drothärten entworf.
Tooling hëlleft:
- Positionéiert d'Leedere konsequent
- Kontroll der Iwwerlappung oder splice Beräich
- Verhënnert datt eenzel Strécke sech verbreeden
- Ënnerstëtzt d'Leeder während der Spannung
- Behalen déi néideg Distanz vun der Isolatioun
- Verbessert Widderhuelbarkeet tëscht Schweesszyklen
Verännerbar Tooling kann evaluéiert ginn wann verschidde kompatibel Drotgréissten op der selwechter Maschinn produzéiert ginn.
Kontrolléiert Schweess Rezepter
Genehmegt Schweess Astellunge kënnen als Produit Rezepter gespäichert ginn. D'Operateure kënnen dat entspriechend Rezept wärend dem Produktwiessel auswielen anstatt de komplette Prozessastellung manuell opzebauen.
Ofhängeg vun der definitiver Konfiguratioun kënnen opgeholl Elementer enthalen:
- Produit oder Rezept Zuel
- Ultraschall Amplituden
- Clamping oder Schweessdrock
- Weld zielen
- Alarm Informatiounen
- Produktioun Resultat
Verfügbar Opnahm- a Kommunikatiounsfunktiounen solle während der Spezifizéierung vum Projet bestätegt ginn.
Wat gouf virun der Liwwerung gepréift?
D'Ausrüstung gouf vir-Liwwerprüfung a kontinuéierlech Produktiounsversuche mat representativen Werkstécker ënnerworf.
De Fall bestätegt datt d'Produktiounsstabilitéit evaluéiert gouf, awer et publizéiert keng numeresch Zyklus-Zäit, Pull-Kraaft oder elektresch-resistenz Resultater. Dës Wäerter sollen dofir an der Akzeptanzspezifizéierung vum Client definéiert ginn.
Recommandéiert Kontrollen fir eng tinned Drot Ultrasonic Weld enthalen:
| Inspektioun Artikel | Zweck |
| Visuell Inspektioun | Kontrolléiert Strang Flucht, Rëss, Uewerflächeschued a Verfärbung |
| Weld Breet an deck | Bestätegt d'dimensional Konsistenz |
| Pull-Kraafttest | Evaluéiert mechanesch Kraaft vun der Splitz |
| Elektresch Resistenz | Kontrolléiert d'elektresch Leeschtung vun der Verbindung |
| Kräiz-Sektioun Inspektioun | Ënnersicht intern Strangkonsolidéierung a verbleiwen Void |
| Biegen oder Flex Test | Evaluéiert d'Flexibilitéit an der Géigend vum geschweißte Gebitt wann néideg |
| Isolatioun Inspektioun | Kontrolléiert fir Hëtzt, Drock oder Toolschued |
| Widderholl -Zyklustest | Bestätegt Prozessstabilitéit iwwer kontinuéierlech Produktioun |
D'Testmethod, d'Probefrequenz an d'Akzeptanzgrenze solle virum final Ausrüstungsakzeptanz ausgemaach ginn.
FAQ
Q: Wat ass tinned Drot Ultrasonic Schweess?
A: Verdënntem Drot Ultraschallschweißen ass e festen-zoustandsprozess deen héich-frequenz mechanesch Schwéngung an Drock benotzt fir mat gestrande verzinnte Kupferleiter ze verbannen. Et erfuerdert kee Solder oder Fillermetall.
Q: Schmëlzt Ultraschallschweißen d'Zinnbeschichtung?
A: De Prozess funktionnéiert ënner der bulk Schmelztemperatur vum Dirigent, awer d'Ultraschallvibration kann d'Zinnbeschichtung op der gemeinsamer Interface stéieren oder verdrängen. D'Beschichtungskonditioun an d'elektresch Leeschtung solle verifizéiert ginn mat aktuellen Client Echantillon.
Q: Ass solder néideg fir d'Verbindung?
A: Nee Ultrasonic Drot Schweißen bilden d'Gelenk direkt tëscht den Dirigenten ouni Löt, Léierlegierung oder aner Fillermetall.
Q: Kënnen zwou verschidden Drotgréissten zesumme geschweest ginn?
A: Potenziell, jo. Machbarkeet hänkt vum Kräiz-Sektiounsdifferenz, Strangstruktur, Gelenkarrangement a verfügbaren Tools of. Probeschweißen ass erfuerderlech ier d'Kombinatioun guttgeheescht ka ginn.
Q: Kann déi selwecht Maschinn puer Drot Spezifikatioune Schweess?
A: Eng Maschinn kann e puer kompatibel Drotspezifikatiounen duerch verännerbar Tooling a gespäichert Rezepter ënnerstëtzen. D'total Gréisst Gamme muss bannent der Kapazitéit vun der Schweess System an sonotrode bleiwen.
Q: Kann dës Maschinn en gedréchent Drot an en Terminal verschweißen?
A: Dëse Fall konzentréiert sech op d'Verbindung vun zwee verdënntem Drahthären. Drot-zu-terminal Schweißen kann och méiglech sinn, awer et erfuerdert eng separat Iwwerpréiwung vum Terminalmaterial, Beschichtung, Dicke, Gelenkzougang a Kraaftfuerderunge.