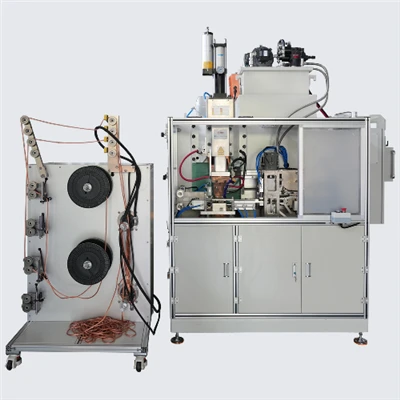
An der moderner Fabrikatioun,Energie Stockage Schweess Maschinnensinn eng kritesch Verbindungstechnologie a Felder wéi Batteriemodulversammlung, Präzisiounselektronik, an Automotive dënnem-Blechmetall ginn, wéinst hiren eenzegaartege Charakteristiken: "Héich Energie, kuerz Dauer, a niddereg Hëtzt." Wéi och ëmmer, vill Produktiounslinne begéinen dacks de "Geescht" vun enger onkonsequenter Schweessqualitéit -manifestéiert als fluktuéierend Schweessstäerkt, exzessiv Spatzen oder kale Schweißen. Dës Onstabilitéit kompromittéiert net nëmmen d'Zouverlässegkeet vum Produkt, awer limitéiert och direkt d'Produktiounseffizienz.


Dësen Artikel zielt en autoritären a praktesche Guide fir industriell Benotzer an Techniker ze bidden. Vun de Kärprinzipien vum Energielagerschweißen aus, wäerte mir eng-Déift Analyse vun den technesche Grondursaacher vun der Qualitéitsinkonsistenz maachen an industriell -grad Optimiséierungsstrategien proposéieren fir präzis Kontroll iwwer d'Schweißqualitéit z'erreechen.
D'"Geschwindegkeet" a "Präzisioun" vun der Energielagerung Schweess: En-Déift Bléck op de Betribsprinzip
D'Essenz vum Energielagerschweißen ass d'Konversioun vun elektrescher Energie an thermesch Energie, awer seng Konversiounsmethod ënnerscheet sech wesentlech vun traditionelle AC- oder Inverter-Schweizer. Et benotzt eng Bank vu Kondensatoren als Energiereservoir fir Energielagerung, Konversioun an direkt Verëffentlechung z'erreechen.
Energielagerung a Verëffentlechung: E = 1/2CV²
D'Operatioun vun engem Energielagerschweier kann an dräi Schrëtt opgedeelt ginn:
- Laden (Lagerung): D'AC Netzkraaft gëtt geriicht fir eng Bank vun héich-Kapazitéit Kondensatoren ze laden, déi elektresch Energie als statesch Ladung späicheren.
- Konversioun: Wann d'preset Ladespannung (V) erreecht ass, stoppt de System op. Déi total Energie $E$, déi an der Kondensatorbank gespäichert ass, kann präzis berechent ginn mat der Formel $E=\\frac{1}{2}CV^2$ (wou C d'Kapazitéit ass).
- Entladung (Release): Ausgeléist vun engem Thyristor oder SCR, befreit d'Kondensatorbank direkt déi gespäichert Energie duerch de Schweesstransformator. Den Transformator konvertéiert déi héich-Spannung, niddereg-Stroumenergie an eng niddereg-Spannung, héich-stroumimpuls, déi op d'Werkstéck applizéiert gëtt.
Charakteristiken a Virdeeler vum aktuellen Puls
De Stroumausgang vun engem Energiespeicherschweiser ass e charakteristesche eendirektionalen Stroumimpuls, definéiert duerch:
- Héich Peak: Den aktuelle Peak kann Zéngdausende vun Ampere erreechen.
- Kuerz Dauer: D'Entladungszäit ass extrem kuerz, typesch tëscht 1 Millisekonnen (ms) an 10 Millisekonnen.
Dës "Blëtz-schnell" Energieverëffentlechung konzentréiert d'Hëtzt intensiv an der Schweesszone, a schaaft eng minimal Hëtzt-Affektéiert Zone (HAZ). Dëst ass de Schlëssel technesche Virdeel, deen Energielagerschweißen erlaabt fir keng Réckmarkéierung op dënnem Blieder z'erreechen, d'Verbindung vun ënnerschiddleche Metaller a Schweißen vun Hëtzt-sensibel Komponenten.
Véier technesch Root Ursaachen vun inkonsequent Weld Qualitéit
Schwankungen an der Schweessqualitéit sinn dacks d'Resultat vun Ofwäichungen an de folgende véier technesche Beräicher.
Root Ursaach 1: "Onsichtbar" Schwankungen am Energieausgang
Energie ass d'"Lifeline" vum Schweißen. Seng Schwankung staamt haaptsächlech aus internen Ausrüstungsverloscht an Alterung.
| Schwankungsfaktor | Technesch Manifestatioun | Qualitéit Impakt |
| Kondensator Alterung | Erhéijung vun Equivalent Serie Resistenz (ESR); tatsächlech Kapazitéit (C) reduzéiert. | Tatsächlech Entladungsenergie (E) zerfällt, wat zu enger méi klenger Schweißnuggetgréisst an net genuch Kraaft féiert. |
| Opluedstatioun Kontroll Präzisioun | Ladespannung (V) Feeler vun $\\pm 1%$ oder méi. | Energie (E) ännert sech mam Quadrat vun der Spannung (V), dat heescht datt kleng Spannungsschwankungen bedeitend Energiespréng verursaachen. |
| Circuit Verloscht | Erhéicht Impedanz am Schweißkreeslaf (Kabel, Transformator, Elektroden). | D'Energie gëtt virzäiteg am Circuit verbraucht, wat d'effektiv Energie op d'Schweißplaz reduzéiert. |
Root Ursaach 2: "Zoufälleg" Variatioun an Kontakt Resistenz
Energielagerschweißen ass héich empfindlech op d'Werkstéckfläch. Kontaktresistenz ass d'Haaptquell vun der Schweesswärmung, a seng Stabilitéit bestëmmt direkt d'Bildung vum Schweißnugget.
- Ongerechte Workpiece Surface Virbereedung: Ueleg, Rost oder Oxidschichten um Werkstück kreéieren eng ongläich isoléierend Barrière. Wann de Stroum duerch dës Schichten brécht, verursaacht et eng intensiv Hëtztkonzentratioun a Gasexpansioun, wat zu Spatzen a Porositéit féiert.
- Elektroden Verschleiung a Kontaminatioun: Elektroden Tipps verschwannen, oxidéieren, oder ginn kontaminéiert mat Werkstéckmaterial ënner héijer Hëtzt an Drock. Dëst ännert d'Kontaktgebitt vun der Elektrode, ännert d'Stroumdicht a féiert zu inkonsistente Schweesspunktgréissten.
Root Ursaach 3: Mechanesch System "Lag" (Follow-up)
De Schweessprozess ass en dynameschen Zyklus vu Schmelzen a Verstäerkung, déi extrem séier Reaktioun vum mechanesche Drocksystem erfuerdert.
- Net genuch Verfollegung-: Wärend der Millisekonne-laanger Entladung schmëlzt d'Metall séier, an d'Dicke vum Werkstéck gëtt direkt erof. Wann den Elektroden Drockmechanismus (zB Loftzylinder oder Servosystem) dëst Material net séier genuch zesummebréngt, feelt dat geschmollte Metall genuch Drock, wat zu Schrumpfhëllef oder Rëss am Schweißnugget féiert, wat d'Schweißstäerkt staark kompromittéiert.
- Drockfluktuatioun: Onbestänneg Loftdrock oder schlecht Zylinderdichtung kënnen d'Elektrodendrock (P) schwanken, direkt beaflosst d'Kontaktresistenz an d'Nuggetbildung.
Root Ursaach 4: Material Property Mëssverständnis mat Parameteren
Verschidde Materialien hu variéiert Empfindlechkeet fir Schweißparameter, an d'Parameteruniversalitéit ass extrem schlecht.
- Héich-Konduktivitéitsmaterialien (zB Kupfer, Aluminium): Erfuerdert extrem héich Stroumpeaks an ultra-kuerz Entladungszäite fir Wärmevergëftung ze vermeiden. Kleng Parameterdeviatioune kënnen zu net genuch Fusioun féieren.
- Beschichtete Materialien (zB Galvaniséierte Stahl): D'Zinkbeschichtung huet e nidderegen Schmelzpunkt a verdampft liicht. Wann d'Parameteren falsch sinn, kann de verdampfte Zink am Schweißnugget gefaange ginn, Porositéit verursaachen, oder hefteg aus der Elektroden -Werkstéck-Interface erausgehäit ginn, wat zu schwéiere Spatzen resultéiert.
Industriell Optimisatiounsstrategien a Qualitéitskontroll
D'Erreeche vun enger stabiler Schweißqualitéit am Energielagerschweißen erfuerdert systematesch Optimiséierung iwwer d'"Energie, Kontakt a Mechanesch" Dimensiounen.
Präzisiounskontroll: Dual-Puls- a Konstantspannungs-Ladetechnologie
| Optimisatiounstechnologie | Zweck a Prinzip | Qualitéit Verbesserung |
| Dual-Pulstechnologie | Pre-Behandlung: Den éischte Puls (niddereg Stroum) brécht Uewerflächoxiden a Kontaminanten of, stabiliséiert d'Kontaktresistenz. Schweess: Den zweete Puls (Héichstroum) bildt de Schweessnugget op der propperer Uewerfläch. | Bedeitend reduzéiert Spatzen, Porositéit a kale Schweißen, verbessert d'Adaptatioun un d'Aarbechtsstécker mat onvollstänneg Flächen. |
| Konstant Volt Opluedstatioun System | Benotzt héich -Präzisioun Stroumversuergung a Feedbackschleifen fir d'Wiederholbarkeet vun der Ladespannung (V) ze garantéieren ass $\\pm 0,1%$ oder besser. | Fundamental eliminéiert Energie (E) Schwankungen, garantéiert Schweesspunktkonsistenz. |
| Aktuell Waveform Gestaltung | Kontrolléiert den Entladungskrees fir eng kontrolléiert Rampe -op, flaach-Uewer, a Rampe - erof vum aktuellen Puls z'erreechen, anstatt en einfachen schaarfen Peak. | Optimiséiert den Nuggetbildungsprozess, reduzéiert den thermesche Stress, a miniméiert d'Kracktendenz. |
Standardiséierter Operatioun: Elektrodenmanagement a Workpiece Pre-Behandlung
- Standardiséiert Elektrodenmanagement:
- Material Matching: Wielt déi optimal Elektroden Material (zB CuCrZr, Alumina Koffer) baséiert op der workpiece Material.
- Regelméisseg Dressing: Ëmsetzen automatesch Dressing Maschinnen fir sécherzestellen datt d'Elektrodenspëtzegeometrie konstant bleift. Dressing ass recommandéiert all 500-1000 Schweißen.
- Killsystem: Fir héich-Volumenproduktioun si Waasser-gekillte Elektroden obligatoresch. Kontrolléiert regelméisseg d'Kühlkanäl fir Blockéierung an Iwwerhëtzung ze vermeiden.
- Workpiece Pre-Behandlung:
- Botzen: Fir Präzisioun oder héich-Leedungsmaterialien, Ultraschallreinigung oder chemesch De-Oxidatioun ass recommandéiert fir sécherzestellen datt d'Schweißzon fräi vun Ueleg- an Oxidschichten ass.
- Deburring: Entfernt Gras, déi beim Stamping oder Ausschneiden erstallt goufen, fir ze vermeiden datt se extra Spatzen beim Schweißen verursaachen.
Intelligent Iwwerwaachung: Echt-Zäitdaten Acquisitioun a Feedback
Modern héich-Energielagerschweier sollen Sensoren integréieren fir de ganze Liewenszyklus Iwwerwaachung vum Schweessprozess z'erméiglechen.
- Donnéeën Acquisitioun: Echt-Zäit Sammlung vu kriteschen Donnéeën, inklusiv Entladungsstroumwelleform, Ladespannung, Elektrodendrock a Verschiebung.
- Qualitéitsbestëmmung: De System beurteelt automatesch d'Schweißqualitéit andeems Dir déi aktuell Welleform an Energiedaten analyséiert, en Alarm ausléist oder d'Maschinn direkt stoppt wann Dir eng Anomalie entdeckt.
- Tracéierbarkeet: Schweißdaten si mat der Produktbatch verbonnen, wat qualitativ Tracabilitéit fir all eenzel Schweesspunkt erméiglecht, déi streng Ufuerderunge vun Industrien wéi Automobil a Medizin entspriechen.
Kaaft Guide an Troubleshooting Chart
Core Purchasing Metriken: Kapazitéit, Präzisioun, a Follow-up-
Wann Dir eng Energielagerschweißmaschinn auswielt, konzentréiere sech net nëmmen op d'nominell Kapazitéit, mee op déi folgend technesch Kärindikatoren:
| Core Metrik | Akaf Empfehlung | Autoritéit Referenz |
| Energie Präzisioun | Opluedspannung Wiederholbarkeet soll $\\le \\pm 0,5%$ sinn; muss konstant Spannung Opluedstatiounen Fonktioun. | Kritescher fir Weld Plaz Konsequenz; eng Kär technesch Barrière fir héich-Ausrüstung. |
| Mechanesch Follow-up- | Evaluéiert d'Reaktiounsgeschwindegkeet an d'Reibungskoeffizient vum Drockmechanismus; Servo-gedriwwen Drocksystemer prioritär maachen. | Den entscheedende Faktor beaflosst intern Nugget Mängel (Schrumpfung, Rëss). |
| Entladungszäit | Minimum Entladungszäit soll 1ms oder manner sinn, mat engem breet justierbare Beräich. | Bestëmmt d'Gréisst vum HAZ; entscheedend fir d'Schweißen vun héich-Leedungsmaterialien an dënn Blieder. |
| Kontroll System | Muss Dual-Puls, Welleformformung, Echtzäit-Iwwerwaachung an Datespäicherfäegkeeten hunn. | Erfëllt d'Industrie 4.0 Ufuerderunge fir Qualitéit Tracabilitéit a Prozesskontrolle. |
Gemeinsam Schweess Mängel an Troubleshooting Guide
| Defekt Phänomen | Gemeinsam Ursaachen | Optimisatioun Géigemoossnamen |
| Net genuch Weld Kraaft | Energie (E) ze niddreg; Elektroden Drock (P) ze héich; schwéier Elektroden Verschleiung. | Erhéijung Opluedstatiounen Volt (V); kontrolléieren capacitor Muecht; reduzéieren Drock (P); Kleed oder Elektroden ersetzen. |
| Schwéier Spatzen/Verbrenne-duerch | Energie (E) ze héich; décke Oxid Schicht op workpiece Uewerfläch; Elektroden Drock (P) ze niddreg. | Ofsenkung vun der Opluedspannung (V); grëndlech propper workpiece Uewerfläch; benotzen Dual-Pulstechnologie; Drock erhéijen (P). |
| Weld Spot Blackening / Oxidatioun | Schweißzäit ze laang; net genuch Elektrodenkillung; onbestänneg Schutzgasfloss (wann zoutreffend). | Ofkierzung Zäit; Waasser Killsystem kontrolléieren; optimiséieren Elektroden Material. |
| Porositéit bannent Weld Nugget | Ueleg / kontaminanten net aus workpiece Uewerfläch geläscht; Verdampfung vu Beschichtungsmaterial (zB Zink); net genuch mechanesch Suivi-. | Prä-Behandlung verbesseren; Dual-Pulsparameter optimiséieren; kontrolléieren Drock Mechanismus Äntwert Vitesse. |
Conclusioun
Inkonsistent Schweißqualitéit an Energielagerschweißmaschinnen ass net en inherente Feeler vun der Ausrüstung, awer éischter e Versoen fir eng optimal Synergie tëscht Prozessparameter, Ausrüstungsstatus an Werkstéckbedéngungen z'erreechen. Andeems Dir d'Kärprinzipien versteet, präzis Energiekontrolltechnologien implementéiert (sou wéi Dual-Puls), standardiséierte Elektrodenmanagement opzebauen, an intelligent Iwwerwaachungssystemer fir Prozess Tracéierbarkeet benotzen, kënnen d'Firmen d'Schweissausbezuele wesentlech verbesseren an déi immens Energiespuervirdeeler vun der Energielagerschweißen voll profitéieren.