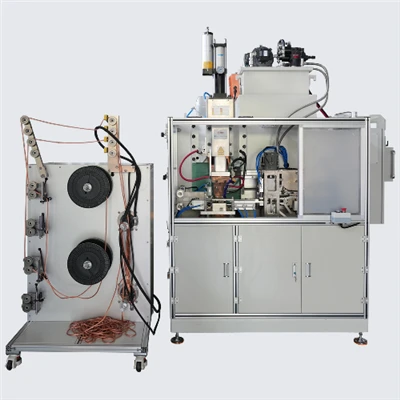
An der moderner Autosfabrikatioun bestëmmt d'Qualitéit vum Befestigungsschweess net einfach d'Zouverlässegkeet vun eenzelne Komponenten; et beaflosst och direkt Gefierer strukturell Sécherheet, Produktiounseffizienz a laangfristeg Operatiounskäschte. Aus dësem Grond ass Befestigungsschweißen e kritesche Prozess iwwer Gefiererproduktiounssystemer ginn. Dëst ass besonnesch evident a Kierper-a-wäiss Strukturen, Chassisversammlungen, an der Fabrikatioun vun elektresche Gefierer Batterie Schacht, wou eng grouss Zuel vu Nëss, Bolzen an aner threaded Befestigungen sécher op waarm-gestempelt Stahl, galvaniséiertem Stol oder héich-Stärkt Stahl geschweest musse ginn. Dës Materialien weisen typesch héich mechanesch Kraaft oder speziell Uewerflächebeschichtungen, déi wesentlech méi héich Ufuerderungen un d'Leeschtung vun der Schweessausrüstung stellen.
A konventionelle mëttel-Frequenz oder Kraaft-Frequenzprojektiounsschweißsystemer, erschéngen e puer Aschränkungen dacks beim Veraarbechtung vu Beschichtete oder héich-stäerkt Materialien. Well d'Hëtztinputdauer relativ laang ass an d'aktuell Opstiegszäit méi lues ass, ass d'Wärmeverdeelung manner konzentréiert op de geplangte Schweesspunkt. Als Resultat kënnen Hiersteller Mängel begéinen wéi Blatverbrennung-duerch, lokaliséierter Verformung oder Fuedemschued verursaacht duerch exzessiv Hëtzt an Drock. Onkonsequent Schweessstäerkt kann och d'Wiederaarbechtsraten erhéijen, de Produktiounsfloss ënnerbriechen, a schlussendlech zu méi héije Gesamtproduktiounskäschte féieren.
Mat der wuessender Notzung vu fortgeschrattem-Héichstäerkt Stol an der Automobilindustrie an der wuessender Nofro fir konsequent Schweißqualitéit,Capacitor Offlossquantitéit (CD) Projektioun Welderssinn eng ëmmer méi wichteg Léisung fir Befestigungsschweißen ginn. Hir Millisekonnen -Niveau Energie Entladungsfäegkeet a präzis Hëtzt Kontroll Charakteristiken hunn eng breet Adoptioun iwwer weltwäit Autosproduktiounslinnen erméiglecht.
Dësen Artikel presentéiert e strukturéierten Iwwerbléck iwwer déi grouss Uwendungen, technesch Virdeeler, a Selektiounsbedenken firCapacitor Auslaaf Welderan der Autosfabrikatioun, déi praktesch Leedung fir Ingenieuren a Produktiounsplaner ubitt, déi d'Schweißausrüstungsoptiounen evaluéieren.

Wat ass e Kondensatorentladungsprojektiounsschweiser a firwat ass et gëeegent fir Automotive Befestigungsschweißen?
E Kondensatorentladungsprojektiounsschweiser ass e Resistenz-Schweißsystem deen elektresch Energie a Kondensatoren späichert a se bannent enger extrem kuerzer Zäit verëffentlecht fir de Schweißprozess ofzeschléissen. Seng definéierend Charakteristik ass d'Fäegkeet fir ganz héije Peakstroum bannent Millisekonnen ze liwweren, wouduerch d'Hëtzt präzis op der Schweessplaz konzentréiert gëtt, sou datt e stabile Schweißnugget séier a konsequent ënner kontrolléiertem Elektrodendrock ka bilden.
Am Verglach mat konventionelle Schweißmethoden reduzéiert dës kuerz-Dauer, héich-Energie-Dicht-Schweißapproach d'total Heizungszäit, déi op d'Werkstéck applizéiert gëtt, wesentlech. Andeems Dir d'Verbreedung vun der Hëtzt an d'Ëmgéigend Material limitéiert, reduzéiert et effektiv d'Gréisst vun der Hëtzt -betraff Zone, sou datt d'Basismaterialeigenschaften méi stabil bleiwen nom Schweißen. Dëst mécht CD Projektiounsschweißen besonnesch gëeegent fir Hëtzt-empfindlech Materialien wéi héich-stäerkt Stahl a Beschichtete Blieder déi wäit an der moderner Autosfabrikatioun benotzt ginn.
Basis schaffen Prinzip an typesch technesch Parameteren
Wärend der Operatioun gelueden de System fir d'éischt seng intern Kondensatoren duerch eng rectifizéiert Energieversuergung. Wann d'Kondensatorspannung de virausgesate Niveau erreecht, gëtt déi gespäichert elektresch Energie direkt fräigelooss wann den Ausléisersignal aktivéiert ass. Dës séier Entladung erlaabt de Stroum duerch d'Schweißberäich bannent Millisekonnen ze passéieren, wat d'Projektiounsberäich séier erhëtzt an e stabile Schweessnugget bilden. Den Nugget gëtt dann ënner Elektrodenkraaft konsolidéiert fir e staarken an zouverléissege mechanesche Gelenk ze kreéieren.
An industriellen Uwendungen funktionnéieren typesch CD Projektiounsschweiser bannent de folgende Parameterberäicher, déi allgemeng als Referenzwäerter benotzt gi wann d'Ausrüstungsleistung evaluéiert gëtt:
Typesch technesch Parameteren:
- Entladungszäit:3-10 ms
- Peak Stroum:20-45 kA
- Single Weld Energie:500–5000 J
- Hëtzt-Betraff Zone Reduktioun:30% -70% méi kleng wéi konventionell Schweißen
Well de Stroum bannent engem extrem kuerzen Zäitintervall fräigelooss gëtt, bleift de gréissten Deel vun der generéierter Hëtzt um Projektiounspunkt konzentréiert anstatt an d'Basismaterial ze verbreeden. Dës Charakteristik mécht d'Technologie héich gëeegent fir Materialien déi sensibel sinn op exzessiv Hëtztbelaaschtung, dorënner waarm-gestempelt Stol, galvaniséierte Stol, an héich-strukturell Komponenten.
Véier Schlësselapplikatioune vun CD Projektiounsschweiser an der Autosfabrikatioun
Bannent modernen Autosfabrikatiounssystemer gi CD-Projektiounsschweiser wäit iwwer verschidde strukturell Versammlungsprozesser benotzt a sinn ëmmer méi wichteg an der Kierper-an-wäiss Produktioun, Chassisfabrikatioun, an der Fabrikatioun vun elektresche Gefierer. Wéi d'Materialstäerktniveau weider eropgeet an d'Produktiounszykluszäite méi kuerz ginn, gewannen d'Stabilitéit an d'Effizienzvirdeeler vun dëser Schweißmethod méi breet Akzeptanz tëscht Hiersteller.
Déi folgend Sektioune beschreiwen véier representativ Uwendungen déi allgemeng an Autosproduktiounsëmfeld fonnt ginn.
Befestigungsschweißen op waarme-Stampte Stahl: Verhënnert lokal Erweiderung a garantéiert strukturell Sécherheet
Hot-gestempelt Stol wéi PHS1500 oder 22MnB5 gi wäit an der Autossécherheet-kritesch Komponenten benotzt wéinst hirer héijer Spannkraaft, déi typesch variéiert vun1300 bis 1500 MPa. Dës Materialien däitlech verbesseren Gefier Crash Leeschtung; si sinn awer och héich empfindlech op exzessiv Hëtztbelaaschtung. Wann verlängert Heizung während Schweißen geschitt, kann lokal metallurgesch Transformatioun stattfannen, wat zu Stäerktreduktioun oder lokaliséierter Erweichung resultéiert.
CD Projektioun Schweess fäerdeg den Entladungsprozess bannent ongeféier3-8 Millisekonnen, erlaabt d'Hëtzt op der Projektiounsplaz ze konzentréieren, während d'thermesch Afloss op d'Ëmgéigend Material miniméiert. Dës kontrolléiert Heizungsapproach hëlleft déi ursprénglech mechanesch Eegeschafte vum Stol ze erhaalen a reduzéiert de Risiko vu struktureller Leeschtungsverschlechterung.
A praktesche Produktiounsbedéngungen, zum Beispill beim Schweißen vun M6 Nëss2,0 mm PHS1500Blieder, richteg optimiséiert Schweißparameter erreechen typesch Pull-eraus Kräfte iwwerschratt15 kN, wärend d'Basismaterialhärtebehälter uewen behalen95%. Éischt-Pass Schweess Akzeptanzraten iwwerschreiden dacks99.5%, beweist konsequent an zouverlässeg Schweißqualitéit iwwer widderholl Produktiounszyklen.
Fir Autoshersteller entsprécht dësen Stabilitéitsniveau net nëmmen strukturell Sécherheetsfuerderunge mee reduzéiert och d'Inspektiounsfrequenz an d'Wiederaarbechtskäschte, wat zu enger verbesserter Produktiounseffizienz bäidréit.
Mutterprojektiounsschweißen op galvaniséiertem Stol: zouverléisseg Zinkschichtpenetratioun a reduzéierter Mängel
Galvaniséierte Stahl gëtt wäit an Automobilkierper a Chassiskomponenten benotzt wéinst senger exzellenter Korrosiounsbeständegkeet a verlängerter Liewensdauer. Wéi och ëmmer, d'Zinkbeschichtung féiert d'Verännerlechkeet an der elektrescher Kontaktresistenz vir, wat de stabile Stroumstroum beim Schweißen stéieren kann an d'Wahrscheinlechkeet vu Schweißdefekte erhéijen.
A konventionelle Schweesssystemer kënne méi lues Stroumstiegzäiten effektiv Pénétratioun vun der Zinkschicht verhënneren, wat zu onvollstänneg Fusioun, exzessive Spatzen oder schwaach Schweessbildung resultéiert. Zousätzlech kann eng verlängert Heizung vun der Zinkbeschichtung bedeitend Verdampfung produzéieren, wat d'Ëmgéigend Uewerfläch kontaminéiere kann an d'Post-Veraarbechtungsfuerderunge erhéijen.
CD Projektiounsschweiser generéieren extrem héije Peakstroum bannent enger ganz kuerzer Zäit, dacks iwwerschratt40 kA an, fir datt d'Zinkbeschichtung séier a konsequent duerchdréngt. Well d'Dauer vun der Hëtztbelaaschtung miniméiert gëtt, gëtt d'Zinkverdampfung méi kontrolléiert, an d'Spuerbildung gëtt wesentlech reduzéiert.
An typesch Uwendungen, beim Schweißen M8 Nëss op1,8 mm galvaniséiertem Stol, optimiséiert Schweess Parameteren kann spatzen Niveau reduzéieren duerch70%–85%a wesentlech manner Defektraten. A ville Fäll kënnen sekondär Schleif- oder Veraarbechtungsoperatioune eliminéiert ginn, wat zu moossbare Aarbechtsspueren a verbesserte Produktiounskontinuitéit féiert.
Stud Schweess op Héich-Strength Steel: Verbesserung vun der Thread Integritéit a Reduktioun vun der Verzerrung
Héich-Stärestahl gi wäit a modernen Gefiererkierper a Chassiskomponenten benotzt wéinst hirer exzellenter Belaaschtungsfäegkeet a Middegkeetsbeständegkeet. Wéi och ëmmer, wann threaded Stécker op héich-Stäerktplacke geschweest ginn, muss de Schweessprozess suergfälteg kontrolléiert ginn fir exzessiv Hëtztinput ze vermeiden, déi Fuedem beschiedegen oder Ëmgéigend Material verzerren.
Traditionell Projektiounsschweißmethoden erfuerderen dacks méi laang Heizzyklen fir genuch Fusioun z'erreechen, wat de Risiko vu Fuedemverformung an ongläiche Uewerflächequalitéit erhéicht. Wann exzessiv Hëtzt an ugrenzend Material verbreet, kann lokaliséiert Verzerrung optrieden, Ausriichtungsprobleemer während spéider Montagestadien erstallt an d'Wahrscheinlechkeet vun der Oflehnung vun de Komponenten erhéijen.
Kondensatorentladungsprojektiounsschweißen bitt e wesentleche Virdeel an dëser Applikatioun well déi extrem kuerz Schweißdauer d'Hëtztdiffusioun an d'Ëmgéigend Material limitéiert. Déi séier Energieverëffentlechung garantéiert datt d'Fusioun haaptsächlech um Projektiounspunkt geschitt, wat de Stud erlaabt sech sécher ze verbannen, wärend d'Fadgeometrie behalen an d'Uewerflächeflächheet behalen.
An typesch Produktioun Ëmfeld, d'Benotzung vun CD Projektioun Schweess fir Stud Schweess op1,5–2,5 mm héich-Stäreblechkann thread Schued Taux vun méi reduzéieren wéi60%, wärend d'stabil Schweessstäerkt iwwer grouss Produktiounsbatches behalen. Dës Verbesserung vun der Dimensiounskonsistenz hëlleft den Hiersteller downstream Assemblée Upassungen ze reduzéieren a garantéiert e méi glattere Produktiounsfloss iwwer verschidde Aarbechtsstatiounen.
Befestigungsschweißen an elektresche Gefierer Batterie Systemer: Verbesserung vun Effizienz a strukturell Zouverlässegkeet
Mat dem schnelle Wuesstum vun der Fabrikatioun vun elektresche Gefierer sinn Batteriesystemer ee vun de kriteschste strukturelle Komponenten a modernen Gefierer ginn. Batteriebehälter, Modulrahmen, an Ënnerstëtzungsklammern erfuerderen dacks d'Schweißen vu multiple Befestigungen op Aluminium- oder héichstäerkt Stolstrukturen. Well dës Komponenten Schwéngung, thermesch Expansioun a laangfristeg mechanesch Belaaschtung musse widderstoen, spillt d'Schweißverlässegkeet eng zentral Roll fir d'allgemeng Batteriesécherheet ze garantéieren.
An der Produktioun vun elektresche Gefierer kann d'Zuel vu verschweißte Befestigungen pro Batterieschacht wesentlech méi héich sinn wéi a konventionelle Gefierversammlungen. Wéi d'Produktiounsvolumen eropgoen, gëtt eng konsequent Schweessqualitéit erhalen wärend d'Zykluszäit eng ëmmer méi wichteg Fuerderung.
CD Projektioun Schweess Technologie bitt kloer Virdeeler an dësem Kontext well seng kuerz Auslaascht Dauer héich -Vitesse Schweesszyklen erlaabt ouni d'Schweißintegritéit ze kompromittéieren. De reduzéierten thermesche Input miniméiert d'Verzerrung vun dënnen Batteriehauskomponenten, wat besonnesch wichteg ass wann enk Dimensiounstoleranze musse fir Dichtungs- a Montagegenauegkeet erhale bleiwen.
A grousse -Skala Fabrikatiounslinnen fir Batteriebehälter ass d'Benotzung vu Kondensatorentladungsprojektiounsschweiser gewisen datt d'Zykluszäit pro Schweesspunkt reduzéiert gëtt20%–40%, wärend konsequent Schweessstäerkt iwwer verlängert Produktiounsperioden behalen. Dës Verbesserunge droen direkt zu méi héijer Produktiounsduerchgang a verbesserter Produktverlässegkeet bäi, déi essentiell sinn a kompetitiv elektresch Gefierer Fabrikatiounsëmfeld.
Wat sinn d'Haapttechnesch Virdeeler vum CD Projektiounsschweißen am Verglach mat konventionelle Schweißmethoden?
Wärend Multiple Resistenz-Schweißtechnologien fir Hiersteller verfügbar bleiwen, ënnerscheet d'Kondensatorentladungsprojektiounsschweessen sech duerch seng Fäegkeet fir héich konzentréiert Energie bannent extrem kuerzen Zäitintervaller ze liwweren. Dës Kapazitéit schaaft verschidde moossbar technesch Virdeeler déi direkt d'Schweißqualitéit, d'Ausrüstungsliewensdauer an d'Produktiounseffizienz beaflossen.
Reduzéiert Hëtzt-Betraff Zone a verbessert Materialintegritéit
Ee vun de bedeitendsten Virdeeler vum CD Projektiounsschweißen ass d'Reduktioun vun der Hëtzt -betraff Zone (HAZ). Well de Schweessstroum bannent Millisekonnen entlooss gëtt, ass d'Dauer vun der Hëtztbelaaschtung dramatesch méi kuerz wéi bei konventionelle Schweißmethoden. Dëst kontrolléiert Heizungsverhalen limitéiert metallurgesch Transformatioun am Ëmgéigend Material an hëlleft déi originell mechanesch Eegeschafte vum Basismetall z'erhalen.
Fir Autofabrikanten, déi mat fortgeschrattem héich-stäerkt Stähle schaffen, ass d'Minimaliséierung vun der HAZ-Gréisst besonnesch wichteg, well exzessiv Heizung d'Materialhärkeet reduzéiere kann an d'Performance vum Crash kompromittéieren. Andeems Dir lokaliséiert Heizung um Projektiounspunkt behalen, ënnerstëtzt CD-Schweißen konsequent strukturell Leeschtung a reduzéiert de Risiko vu verstoppte Materialschued.
Ënneschten Elektroden Wear a verlängert Ausrüstungsservice Liewen
Elektroden Verschleiung ass ee vun de wichtegsten Ënnerhalt Bedenken a Resistenzschweißsystemer. A konventionelle Schweißprozesser beschleunegt eng länger Hëtztbelaaschtung d'Elektrodendegradatioun, déi heefeg Ënnerhalt oder Ersatz erfuerdert. Dës Ënnerbriechungen erhéijen net nëmmen d'Operatiounskäschte, awer stéieren och d'Produktiounskontinuitéit.
Well d'Kondensatorentladungsschweißen Energie an extrem kuerze Burst liwwert, gëtt d'Elektrodebelaaschtung fir héich Temperaturbedéngungen wesentlech reduzéiert. Ënneschten thermesche Stress verlangsamt Elektroden Deformatioun an hëlleft eng stabil Kontaktgeometrie iwwer verlängert Produktiounszyklen z'erhalen. Als Resultat beobachten vill Hiersteller méi laang Elektrodenliewen a reduzéierter Ënnerhaltfrequenz, wat zu méi niddrege Gesamtkäschte vum Besëtz féiert.
Verbesserte Schweesskonsistenz iwwer Héich-Volumeproduktioun
Konsistenz ass wesentlech an der Autosfabrikatioun, wou Dausende vu Schweißen an enger eenzeger Produktiounsverschiebung ausgefouert kënne ginn. Variatiounen an der Schweessstäerkt kënnen zu Downstream Montageprobleemer, Qualitéitsfehler oder erhéicht Inspektiounsufuerderunge féieren.
CD Projektioun Schweess stellt stabil Schweess Resultater well déi gespäichert Energie am capacitor System präziist kontrolléiert an ënner widderholl Konditiounen fräigesat ginn. Dës Widderhuelbarkeet ënnerstëtzt konsequent Nuggetbildung iwwer verschidde Schweesszyklen a reduzéiert Variatioun verursaacht duerch Verännerungen am Materialoberflächekonditioun oder Kontaktresistenz.
Wann Produktiounsprozesser eng streng Qualitéitskontroll a minimal Defekttoleranz erfuerderen, gëtt d'Fäegkeet fir konsequent Schweessparameter ze halen en entscheedende Virdeel.
Wéi Sollten d'Ingenieuren de richtege CD Projektiounsschweiser fir Automotive Uwendungen auswielen?
D'Auswiel vun der entspriechender Kondensator Entladungsprojektiounsschweiser erfuerdert eng systematesch Evaluatioun vu Materialeigenschaften, Befestigungsspezifikatiounen a Produktiounsufuerderunge. Anstatt nëmmen op maximal aktuell Kapazitéit ze fokusséieren, sollten d'Ingenieuren d'Gesamtkompatibilitéit tëscht Ausrüstungsfäegkeet an Uwendungsbedingunge berücksichtegen.
Evaluéieren Material Typ an deck Range
D'Materialwahl spillt eng kritesch Roll bei der Bestëmmung vun der erfuerderter Schweessenergie. Héich-Stärestahl, galvaniséierte Placke an Aluminiumlegierungen weisen all verschidden elektresch Resistenzeigenschaften an thermescht Verhalen. Wéi d'Materialdicke eropgeet, erhéicht déi erfuerderlech Entladungsenergie typesch och.
Wann d'Ausrüstung evaluéiert gëtt, sollten d'Ingenieure verifizéieren datt de Schweiser genuch Energieausgang iwwer déi ganz Dickebereich erwaart an der Produktioun liwwere kann. Dëst garantéiert eng konsequent Schweißbildung ënner ënnerschiddleche Betribsbedingungen.
Match Entladungsenergie Kapazitéit mat Befestigungsgréisst
Befestigungsdimensioune beaflossen direkt déi erfuerderlech Schweißparameter. Méi grouss Nëss a Stécker erfuerderen typesch méi héije Peakstroum a méi Energieinput fir eng richteg Fusioun z'erreechen. Wann de gewielte Welder genuch Auslaafskapazitéit feelt, kann onkomplett Fusioun oder schwaach Schweessbildung optrieden.
Typesch Referenzberäicher enthalen:
- M6 Befestigungen: 800–1500 J
- M8 Befestigungen: 1500–2500 J
- M10 Befestigungen: 2500–4000 J
Dës Wäerter déngen als virleefeg Richtlinnen a sollen duerch praktesch Schweessversuche ënner aktuellen Produktiounsbedingungen validéiert ginn.
Bedenkt d'Produktiounsvolumen an d'Automatiséierungsfuerderunge
An héije -Volumen Autosproduktiounsëmfeld muss d'Schweißausrüstung nahtlos mat automatiséierte Produktiounslinnen integréieren. Dëst beinhalt d'Kompatibilitéit mat Robotersystemer, programméierbar Kontrollinterfaces, an Echtzäit Iwwerwaachungsfäegkeeten.
Wann d'Produktiounsvolumen grouss sinn, kann d'Auswiel vun Ausrüstung mat stabiler Entladungskontroll, automatiséierter Parameterlagerung an zouverlässeg Kommunikatiounsinterfaces d'operationell Effizienz wesentlech verbesseren. Dës Fonctiounen Ënnerstëtzung konsequent Weld Qualitéit iwwerdeems manuell Interventioun minimiséieren.


Wéi eng Test- a Validatiounsschrëtt sollten ofgeschloss ginn ier voller Produktioun Deployment?
Ier Dir nei Schweißausrüstung an d'Massproduktioun agefouert gëtt, spillt d'Validatiounstest eng kritesch Roll fir d'Leeschtungsstabilitéit ze bestätegen an d'Konformitéit mat Qualitéitsnormen ze garantéieren. Richteg Validatioun reduzéiert de Risiko vun onerwaarten Mängel an ënnerstëtzt laangfristeg Produktioun Zouverlässegkeet.
Mechanesch Kraaft Testen
Pull-out Testen an Dréimomentprüfung ginn allgemeng benotzt fir d'Schweißstäerkt ze evaluéieren. Dës Tester verifizéieren ob de geschweißte Befestigung erfuerderlech mechanesch Leeschtungsnormen ënner ugewandte Laaschtbedéngungen entsprécht.
Konsistent Testresultater iwwer verschidde Proben weisen op eng stabil Schweisleistung a bidden Vertrauen datt d'Produktiounsqualitéitsziler kënnen erreecht ginn.
Metallographesch Untersuchung
Metallographesch Inspektioun erlaabt d'Ingenieuren d'Schweißnuggetstruktur z'ënnersichen an d'Feele vu Mängel wéi Rëss, Voids oder onvollstänneg Fusioun ze bestätegen. Andeems Dir Kräiz-Sektiounsproben analyséiert, kënnen d'Ingenieuren d'Nuggetgeometrie evaluéieren an bestëmmen ob d'Schweißparameter stabil metallurgesch Bindung produzéieren.
Dëse Prozess gëtt wäertvoll Feedback fir d'Optimisatioun vun Parameter Astellungen ier voll -Skala Produktioun ufänkt.
Prozess Stabilitéit Verifikatioun
Laang-Dauer Testen ass wesentlech fir konsequent Leeschtung iwwer verlängert Produktiounszyklen ze bestätegen. Andeems Dir kontinuéierlech Operatioun simuléiert, kënnen d'Ingenieuren d'Elektrodenverschleiung, d'thermesch Stabilitéit an d'Parameter-Wiederholbarkeet iwwerwaachen.
Stabil Leeschtung während verlängert Testen weist datt de Schweesssystem konsequent Ausgang ënner reale Fabrikatiounsbedingunge behalen kann.
Conclusioun
Wéi Autosmaterialien sech weider op méi héich Stäerktniveauen a méi fortgeschratt Uewerflächebehandlungen entwéckelen, ginn traditionell Schweißmethoden ëmmer méi erausgefuerdert duerch d'Bedierfnes fir méi Präzisioun an Zouverlässegkeet. Kondensatorentladungsprojektiounsschweessen adresséiert dës Erausfuerderungen andeems se konzentréiert Energie bannent extrem kuerzen Zäitintervalle liwweren, wat staark a konsequent Schweißbildung erméiglecht, wärend den thermeschen Impakt op Ëmgéigend Material miniméiert.
Vu waarme-gestempelte Stahlkierperkomponenten bis zu galvaniséierte Blatversammlungen an elektresche Gefierer Batteriesystemer, CD-Projektiounsschweiser hunn hir Fäegkeet bewisen fir d'Produktiounseffizienz ze verbesseren, Defektraten ze reduzéieren a laangfristeg strukturell Zouverlässegkeet ze verbesseren. Dës moossbar Virdeeler erkläre firwat dës Technologie eng bevorzugt Léisung a ville modernen Autosfabrikatiounsanlagen ginn ass.
Fir Ingenieuren a Produktiounsplaner, déi d'Schweißleistung optimiséieren, wärend strikt Qualitéitsnormen behalen, duerstellt Kondensatorentladungsprojektiounsschweißen eng zouverlässeg an skalierbar Technologie, déi fäeg ass déi aktuell an zukünfteg Fabrikatiounsufuerderungen z'ënnerstëtzen.