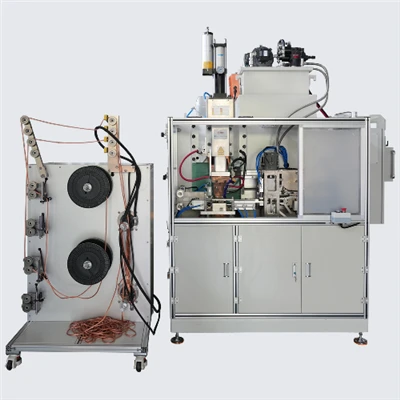
Splieder verschwënnt ass eng breet benotzt Bindungszechnung a verschiddene Industrien, besonnesch an Automobilesch Fabrikatioun a Metallstoffall an Ärer Uwendung vun Ärem Usproch. Walk maacht Dir duerch d'Schrëtt an de Spotschweigungsprozess an wéi d'Arahinner intelligent Ausrüstungsausrüstung ënnerstëtzt, kënnen Är Schweessbehandlung mat fortgeschratten Technologie ënnerstëtzen an Expertise {{{{{{{{{{{{{{{{{{{{{{{{}

Déi Plaz widdersprécht Prozedur
Virun . Dir kënnt e Wirbuchs Pinsel oder Léisungsmëttel ausprobéieren fir d'Surfourgen grëndlech ze botzen, a 5 {{{1}
Schrëtt 2: positionéiert d'Aarbechtspiller
Wann d'Erriichtunge preparéiert sinn, ass de nächste Schrëtt fir uniform ze erreechen an ze verhënneren datt d'Aarbechtsmëttelen net an der Schweessprozess {{{{{{{}}}}}}}}}}}}}}}}}
Schrëtt 3: Ariichten d'Plaz Welder
Verschidde Resultater vun der Aarbechtsflifungen ze hunn . op der Halifer optrieden {{} {}}}}}}} baséiert der Zäit, op Basis vu Materialien. An ënnen, noutwendeg sinn. Verschidde Uwendungen .
Schrëtt 4: D'Elektroden uwenden

Mat de Workplécke an Maschinn gesat, den nächste Schrëtt ass fir d'Elektroden ze gëllen .} Spotschlag, déi en direkten Drock an d'Workpriecher ginn
Schrëtt 5: D'Elfen initiéieren
No den Elektroden sinn am Plaz vum Drock vun den Elektroden ze halen {{{}}} wann d'Hëtzt generegt gëtt am Interface vun den Interface vun der Aarbechtsopiept. Dauer vum aktuelle Flow ass kritesch; ze laang kann zu exzessive Schmelzung féieren, wärend ze kuerz kann zu enger schwaacher Weldress féieren .
Schrëtt 6: Killmëttelzäit
Wann d'WELT geformt ass, ass dat zum Beispill eng Zäit gedrockt, awer den Drock ass fir eng Integritéit vun der WID behalen an {{} {{}
Schrëtt 7: Inspektéieren d'Weld
No der Kallorkenter sollt d'Wéckgelenksints fir Qualitéitsinpassunge festhalen,}}} vis-DISTIKKTIOUNEN OKATIOUNE OK GELT AUS KËNNEGUNG HUN D'MOUCHTEREN Zäitweis sollt dann ënnersicht ginn fir Qualitéit . ECHT SPLITKTIOUNEN, sou wéi och d'Stäerkte vun de Schäfferot.
Schrëtt 8: Ofschloss op Touch
Wann néideg, zousätzlech Arriving Prozesser kënne verlaangt sinn, sou wéi d'Weldbestberäich ze botzen oder Schutzkompetéiten ze vermeiden fir Korrosioun ze vermeiden {{{{{{{{{}
Firwat wielt den Hifii Wieder fir Är Plaz weiblech ze kréien?
An der Hageschiéen, mir gi gewidmet eng héichwäertegsproportezuelungen ze ginn:

1. Fortgeschratt Technologie
Eis Plaz weilt Maschinnen déi déi lescht Technikitéit benotze fir Präzienz, Effizienz, Effizienz, an Zouverlässegkeet {{{{{{{{{{{1}
2. Experten-Support
Eis Equipe no erfuerene Professionneller ass verfügbar fir d'Opmierksamkeet an Ënnerstëtzung vum Onkrautprozess .} ze wielen déi richteg Ausrüstung op Troubleshooting, mir sinn heihinner {{1}
3. Personaliséierung
Mir verstinn datt all Projet eenzegaarteg .} dofir bitt, wat mir personaliséierbar Léisunge bidden fir Är spezifiséierter Maschinnen oder 1 {1}
4. Engagement fir Qualitéit
Qualitéit ass eis Top Prioritéit am Busbarwelder . all eis Ausrüstung sträichen räissen Tester fir ze garantéieren datt Är Qualitéitsgrenzen, déi Dir Friddensnormen hutt {{1}
5. Training a Ressourcen
Mir bidden ëmfaassend Ausbildung a Ressourcen fir Iech ze hëllefen an Är Equipe de Spotschwäschprozess .}}} {{{{{{{{{{{}
Conclusioun
WIK DIFLING ass e vitive Prozess an der Fluchschreifstoff fir d'Ausfilratioun ze kréien, déi d'Haferheet vun Äre Produkter entspriechen, déi Dir Är propper Promotiounen {{{{{{{{{{{{{{{{{{{{{{{{{{{{{{3}