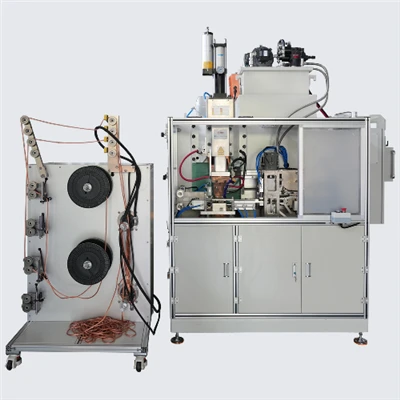
Am modernen industrielle Fabrikatiounssektor, Mid-Frequency Direct Current (MFDC)Punkt Schweess Maschinnensinn onverzichtbar Ausrüstung an der Automobil-, Raumfaart-, Hausgeräts- an Elektronikindustrie ginn, dank hirer héijer Effizienz, nidderegen Energieverbrauch an aussergewéinlecher Schweessstabilitéit. Wéi och ëmmer, fir d'Performance vun de MFDC-Schweizer voll ze profitéieren an zouverlässeg, konsequent Schweissqualitéit z'erreechen, mussen d'Fabrikanten eng Serie vu verbonnen Aflossfaktoren déif verstoen an effektiv kontrolléieren.
Dësen Artikel analyséiert systematesch déi siwen kritesch Elementer déi MFDC Punktschweessqualitéit beaflossen a praktesch Optimisatiounsstrategien ubitt.

Präzis Kontroll vun Kär Schweess Parameteren
Schweessparameter sinn déi direkt Determinanten vun der Schweißnuggetbildung a gemeinsame Kraaft, déi eng entscheedend Roll an der MFDC Punktschweißqualitéit spillen. Präzis Kontroll iwwer dës dräi fundamental Parameteren ass d'Viraussetzung fir d'Schweißkonsistenz ze garantéieren.
1. Schweessstrom: D'Drivkraft fir Nugget Formatioun
De Schweessstroum ass déi primär Quell vun der Hëtztgeneratioun, a seng Gréisst bestëmmt direkt d'Gréisst an d'Form vum Schweißnugget. MFDC Technologie, duerch Héich-Frequenz Inversioun (typesch 1kHz bis 4kHz), bitt e glaten Direktstroum, effektiv reduzéiert d'Stroumschwankungen an ongläich Heizung, déi allgemeng bei Alternating Current (AC) Spotschweiser gesi ginn.
- Aktuell Dicht an Nugget Gréisst: Net genuch Stroum féiert zu inadequater Wärmeakkumulatioun, wat zu kale Schweißen oder Schweißnuggets resultéiert, déi ze kleng sinn, net erfëllen Stäerktfuerderungen. Ëmgekéiert verursaacht exzessiv Stroum direkt Iwwerhëtzung, Ausléisung ausléist, wat net nëmmen Material verschwendt, awer och d'Elektroden kontaminéiert an d'Schweißstäerkt reduzéiert.
- Praktesch Referenzdaten: D'aktuell Dicht muss präzis un d'Material ugepasst ginn, déi geschweest gëtt. Zum Beispill ass de recommandéierte Stroumdichteberäich fir niddereg-Kuelestol ongeféier 8–10 A/mm²; fir Edelstol, wéinst senger méi héijer Resistivitéit, ass normalerweis eng méi héich Stroumdicht vu ronn 12-14 A/mm² erfuerderlech.
2. Schweess Zäit: D'Millisekonnen Art vun Präzisioun
Schweißzäit ass d'Dauer vun der Hëtztakkumulatioun. E grousse Virdeel vu MFDC Punktschweiser ass hir Fäegkeet fir extrem kuerz Schweißzäiten z'erreechen, wat entscheedend ass fir héich konduktiv oder beschichtete Materialien ze schweizen.
- Erausfuerderungen a Virdeeler fir galvaniséierte Stol: Beim Schweißen vun galvaniséierte Stol ass d'Zinkbeschichtung (Schmelzpunkt ongeféier . 419 Grad) vill méi niddereg wéi dee vum Stol (Schmelzpunkt ongeféier . 1500 Grad). Exzessiv Schweisszäit kann zu Zinkverdampfung, Elektrodenkontaminatioun a Porositéit féieren. De MFDC-Schweizer kann d'Schweißzäit bannent engem extrem kuerzen Zyklus kontrolléieren (zB 15-30 Millisekonnen), fir eng séier Nuggetbildung ze garantéieren ier eng bedeitend Zinkverdampfung geschitt, an doduerch d'Schweißqualitéit an d'Elektrodenliewen verbesseren.
- Multi-Stage Kontroll: Fir méi décker Placke oder Advanced High-Strength Steel (AHSS), eng Multi-Stage Zäitkontrollsequenz vu Pre-Hëtzt - Weld - Temper gëtt dacks benotzt fir thermesch Belaaschtung ze reduzéieren an d'Schweißverbrechung ze vermeiden.
3. Elektroden Kraaft: Plastik Deformatioun an Nugget Stabilitéit
D'Funktioun vun der Elektrodenkraaft (oder Elektrodendruck) ass fir en enge Kontakt tëscht den Werkstécker virum Schweißen ze garantéieren an eng genuch plastesch Deformatiounskraaft während dem Prozess ze bidden fir d'Nuggetbildung ze stabiliséieren an d'Ausdreiwung z'ënnerhalen.
- Niddereg vs Héich Kraaft: Net genuch Kraaft féiert zu exzessive Kontaktresistenz, konzentréiert Hëtzt op der Uewerfläch, wat liicht Ausdreiwung an Uewerflächebrennen verursaacht. Exzessiv Kraaft kann awer de geschmollte Nugget iwwer-pressen, doduerch datt se zesummebréngt, seng Kraaft reduzéiert a potenziell d'aktuell Dicht senkt.
- Praktesch Orientatioun: Eng empiresch Formel gëtt oft an der Industrie als Startreferenz benotzt: Elektrodenkraaft (Newtons) ≈ Materialdicke (mm) × 50. Zum Beispill, wann Dir eng 2mm déck Stahlplack schweißt, kann d'initial Kraaft ëm 100N gesat ginn.
Systemesch Assurance vun Equipement Conditioun an Ënnerhalt
Och mat perfekt gesate Schweißparameter beaflossen d'Ausrüstungskonditioun an den Ënnerhaltsniveau vum Fleckschweiser direkt d'stabil Iwwerdroung vum Stroum an déi effektiv Hëtztofléisung.
1. Elektroden Integritéit an Dressing Management
D'Elektrode ass den Terminal fir aktuell Iwwerdroung an Drockapplikatioun, a säin Zoustand ass vital fir d'Schweißqualitéit. Elektroden sinn typesch aus héichleitend Chromium Zirkonium Kupfer (Cu-Cr-Zr) Legierung gemaach.
- Kontaminatioun a Resistenz: Wärend dem Schweißen kann d'Elektrode Gesiicht oxidéieren oder kontaminéiert ginn duerch héich Temperaturen a Material Adhäsioun (besonnesch Zink aus galvaniséierte Stol), wat zu enger verstäerkter Kontaktresistenz féiert, reduzéierter Stroumdicht, an doduerch en Impakt op Nuggetgréisst.
- Geplangte Dressing: E geplangten Elektroden Dressing Zyklus muss op Basis vu Produktiounsvolumen ëmgesat ginn. Den Zweck vum Dressing ass den ursprénglechen Gesiichtsduerchmiesser a Form vun der Elektrode ze restauréieren, Konsistenz an der aktueller Dicht ze garantéieren. Modern Schweisser ginn dacks mat automateschen Dressing-Eenheeten ausgestatt fir d'Präzisioun an d'Aktualitéit vum Prozess ze garantéieren.
2. Killsystem Effizienz
De Schweessprozess generéiert immens Hëtzt, an en effektive Killsystem ass de Schlëssel fir d'Leeschtung vun den Elektroden an den Transformator ze erhalen.
- Gefore vun Iwwerhëtzung: Inadequater Ofkillung bewierkt datt d'Elektrodentemperatur eropgeet, d'Erweichung an d'Verschleiung beschleunegen, wärend och d'Konduktivitéit vum Material reduzéiert, wat zu Verloscht vu Kontroll iwwer Schweißparameter féiert.
- Iwwerwachung an Ënnerhalt: D'Flowrate, d'Temperatur an den Drock vum Killwaasser musse regelméisseg iwwerwaacht ginn. D'Waassertemperatur soll typesch am Beräich vun 20 bis 30 Grad kontrolléiert ginn. Gläichzäiteg muss den Wärmetauscher propper gehale ginn fir eng optimal Wärmevergëftung ze garantéieren.
Adaptabilitéit un Material Properties an Ëmweltfaktoren
D'Schweißqualitéit gëtt net nëmmen duerch d'Ausrüstung a Parameteren festgeluegt, awer ass och beaflosst vun den Eegeschafte vum geschweißte Material an externen Ëmweltbedéngungen.
1. Material Eegeschaften an Uewerfläch Virbereedung
- D'Erausfuerderung vum Advanced High-Strength Steel (AHSS): Breet benotzt an der Automobilindustrie, AHSS (wéi DP Stol an TRIP Stol) huet eng héich Ausbezuelungsstäerkt, awer seng Schweißfenster (d'Gamme vun akzeptablen Parameteren) ass allgemeng méi schmuel wéi déi vum nidderegen-Kuelestol. Schweess AHSS erfuerdert méi héije Stroum a Kraaft, an et gi strikt Viraussetzunge fir de Ofkillungsquote nom Schweißen fir d'Bildung vu bréchege Martensitstrukturen ze vermeiden, wat dacks en zousätzleche Temperament erfuerdert fir d'Schweißzähegkeet ze verbesseren.
- Uewerfläch Conditioun: Verschmotzungen op der Uewerfläch vum Werkstéck, wéi Oxiden, Ueleg a Rost, erhéijen d'Kontaktresistenz wesentlech, behënneren den effektiven Stroumfluss, a verursaache ongläiche Hëtztverdeelung, wat kale Schweißen oder Ausdreiwung héich wahrscheinlech mécht. Dofir, Botzen an Entfettung virum Schweißen sinn noutwendeg Schrëtt fir konsequent Schweißresultater z'erreechen.
2. Konsistenz vun Ëmwelt an operationell Prozeduren
- Ëmweltkontrolle: Héich Temperaturen am Produktiounsatelier erhéijen d'Belaaschtung vum Killsystem. Héich Fiichtegkeet kann zu Kondensatioun op der Uewerfläch vum Werkstéck féieren, d'Kontaktresistenz änneren. Stabile Betribsbedéngungen a punkto Temperatur a Fiichtegkeet erhalen ass en indirekten awer wesentleche Faktor fir Prozessstabilitéit.
- Prozess Standardiséierung: Ëmsetzung vun Standard Operatiounsprozeduren (SOPs) ass entscheedend fir mënschlech Verännerlechkeet ze eliminéieren. Berufflech Ausbildung fir Bedreiwer ass vital fir sécherzestellen datt se d'Prozessdokumentatioun strikt verfollegen fir Parameteren ze setzen, Dressing an Ënnerhalt ze maachen. Ausserdeem sollten déi optimal Astellunge fir all Applikatioun suergfälteg opgeholl an archivéiert ginn, an e tracéierbare Qualitéitsmanagementsystem bilden.
Qualitéitssécherung an Inspektioun Strategien
Fir déi kontinuéierlech Stabilitéit vun der Schweessqualitéit ze garantéieren, muss e ëmfaassende Qualitéitssécherung (QA) System etabléiert ginn.
| Inspektioun Method | Typ | Zweck | Schlëssel Indikator | Praktesch Rotschléi |
| Destruktiv Testen | Offline (Sampling) | Vergewëssert d'Schweißstäerkt an d'Nuggetgréisst | Peel Test, Torsion Test | Regelméisseg Test Echantillon fir sécherzestellen datt den Nugget aus dem Basismetall räissen, anstatt am Schweißverbindung ze briechen. |
| Ultraschalltest (UT) |
Online/Offline (Net-destruktiv) |
Schnell, net-zerstéierend Messung vum Nugget Duerchmiesser | Nugget Duerchmiesser ($d_L$) | Gëeegent fir séier Qualitéit Iwwerwachung op der Produktioun Linn, besonnesch fir AHSS Schweess. |
| Statistical Process Control (SPC) | Online (Echt-Zäit) | Iwwerwaacht Schwankungen an Trends a Schweißparameter | Schweessstroum, Spannung, Elektrodenverschiebung | Echt-Datensammlung; Alarm a stoppen d'Maschinn direkt wann d'Parameter Kontrollgrenzen iwwerschreiden. |
Conclusioun
D'Mëtt-Frequenz Direct Current Spotschweißmaschinn ass e mächtegt Tool fir héichwäerteg Schweißen z'erreechen, awer seng Leeschtung hänkt vun der ëmfaassender a systematescher Kontroll vu Schweißparameter, Ausrüstungskonditioun, Materialeigenschaften a Betribsëmfeld of. Duerch d'Benotzung vun der Millisekonne -Niveau Präzisiounskontroll ugebuede vun der MFDC Technologie, kombinéiert mat raffinéierter Elektrodenmanagement an optiméierter Adaptabilitéit op speziell Materialien wéi AHSS a galvaniséierte Stol, kënnen d'Fabrikanten net nëmmen d'Produktiounseffizienz maximéieren, awer och konsequent erhalen ëmmer méi streng Qualitéitsnormen, an doduerch eng féierend Positioun am kompetitive Maart behalen.