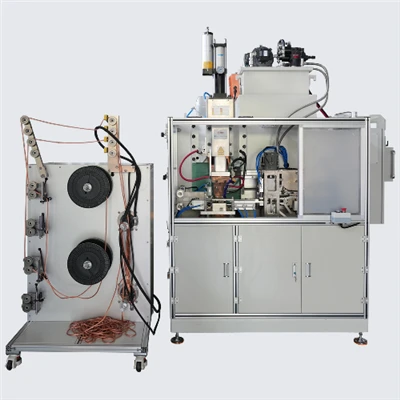
Stabil Pénétratioun am Aluminiumresistenz Punktschweißen ze kréien ass méi schwéier wéi einfach de Schweessstroum ze erhéijen. Stroum, Schweißzäit, Elektrodenkraaft, Materialoberflächekonditioun, Elektrodengeometrie, Ofkillung an Deelpassung -op all Afloss wéi d'Hëtzt sech um gemeinsame Interface entwéckelt.
Wann dës Faktoren richteg ausgeglach sinn, bildt de Prozess e Schweessnugget mat genuch Duerchmiesser a Pénétratioun, während d'Expulsioun, exzessiv Indentatioun, Porositéit an Elektrodenstickung vermeit. Wann nëmmen ee Parameter ugepasst gëtt ouni déi aner ze berücksichtegen, kann d'Schweiß op der Uewerfläch akzeptabel schéngen awer nach ëmmer net genuch Kraaft hunn.
Dësen Artikel erkläert d'Haaptfaktoren déi d'Penetratioun vum Aluminium Fleckschweess beaflossen a bitt eng praktesch Method fir d'korrektur vun onbestänneg Schweißqualitéit.


Firwat beherrschen Aluminium Schweess kritesch ass
Liichtgewiicht, héich-Kraaft, a korrosion-beständeg, Aluminium ass d'Material vu Wiel an der moderner Fabrikatioun. Am Schweessgeschäft ass et awer dacks eng Quell vu grousse Kappwéi. Seng héich thermesch an elektresch Konduktivitéit, kombinéiert mat enger haltbarer, selbst heelend Oxidschicht, kann traditionell Resistenz-Schweißmethoden ineffektiv maachen.
Am Häerz vun dëser Erausfuerderung läit d'Penetratioun vun der Schweißklump -d'Tiefe, op déi de geschmolten Nugget d'Materialdicke permeéiert. Net genuch Pénétratioun bedeit eng schwaach oder "kal" Schweess, eng latent Sécherheetsrisiko. Exzessiv Pénétratioun kann zu Ausdreiwung (-Duerchbrennen), schwéieren Uewerflächenabentatioun oder souguer Rëss féieren, déi gläich kritesch Mängel sinn. Dofir ass d'Konscht vun der Pénétratiounskontroll ze beherrschen de Schlëssel fir héich-qualitativ Aluminiumschweißen ze spären.
D'Fondatioun vun der Penetratiounskontroll - Déi dräi Kärprozessparameter
Weld Stroum, Elektroden Kraaft, a Schweess Zäit sinn déi éiweg Trifecta vun Resistenz Schweess. Hir delikat Gläichgewiicht ass fundamental fir den ideale Schweessnugget z'erreechen.
1. Weld aktuell (ech): D'entscheedend Kraaft vun Hëtzt Input
- D'Physik an d'Erausfuerderung: Geméiss dem Joule Gesetz (Q=I²Rt) ass d'Hëtzt, déi generéiert gëtt, proportional zum Quadrat vum Stroum, wat et de sensibelste Parameter mécht, deen d'Penetratioun beaflosst. D'elektresch Konduktivitéit vum Aluminium ass ongeféier dräimol déi vum Stol, a seng thermesch Konduktivitéit ass véier bis fënnef Mol méi héich, wouduerch d'Hëtzt aus der Schweesszone mat erstaunlecher Geschwindegkeet ofléisst. Dëst bedeit datt fir Aluminium ze schmëlzen, den erfuerderleche Schweißstroum ass typesch 30% bis 50% méi héich wéi fir Stahl mat enger gläichwäerteger Dicke.
- Praktesch Daten & Optimisatiounsstrategien:
- Aktuell Range: Fir allgemeng 0,5 mm bis 1,5 mm Aluminiumplacke gëtt de Schweessstroum typesch tëscht 6 kA an 12 kA gesat.
- Aktuell Welleform: Et ass essentiell eng Energiequelle ze benotzen déi e glatten Direktstroum (DC) liwwert, wéi eng Medium-Frequenz Direkt Current (MFDC) oder High-Frequency Inverter Welder. Dës Technologie erméiglecht eng kontinuéierlech an effizient Energieinjektioun, wat kritesch ass fir déi héich thermesch Konduktivitéit vun Aluminium ze iwwerwannen.
- Multi-Pulstechnik: Mat engem Multi-Pulsstroumprofil-dacks mat "Pre-Hëtzt", "Schweiß" an "Temperatur" Etappen-erlaabt eng méi fein Kontroll iwwer d'Hëtztinput. E Pre-Hëtztstroum stabiliséiert d'Kontaktresistenz, den Haaptschweißstroum formt den Nugget, an e finalen Temperament oder Downslope Stroum fördert kontrolléiert Solidifikatioun, reduzéiert Mängel.
2. Elektroden Kraaft (F): D'Regulator vun Kontakt Resistenz an Nugget Form
- D'Physik an de kritesche Gläichgewiicht: Den Zweck vun der Elektrodenkraaft ass d'Werkstécker zesummen ze drécken, d'Kontaktresistenz ze reduzéieren an d'Hëtztgeneratioun am Bulkmaterial ze fokusséieren. Wéi och ëmmer, méi Kraaft ass net ëmmer besser. Exzessiv Kraaft kann d'Interface iwwer-konsolidéieren, d'total Hëtztgeneratioun erofsetzen an wäertvoll geschmollte Material auspressen.
- Praktesch Daten & Optimisatiounsstrategien:
- Kraaft vs Pénétratioun: Empiresch Donnéeën weisen datt, bannent engem bestëmmte Beräich, a20% Erhéijung vun der Elektrodenkraaft kann zu enger 15% Ofsenkung vun der Pénétratioun féieren. De séiss Fleck ze fannen ass entscheedend.
- Alloy-Spezifiz Astellungen: Méi héich-Stäerkt 5xxx an 7xxx Serie Aluminiumlegierungen erfuerderlech typesch10% ze 15% méi Kraaftwéi 6xxx Serie Legierungen fir de richtege Kontakt z'erreechen.
- Dynamic Force Control: Fortgeschratt Servo-gedriwwe Schweessgewierer kënnen eng méi héich "Schmiedekraaft" applizéieren direkt nodeems de Schweessstroum ophält. Dës Handlung miniméiert effektiv intern Porositéit a Rëss, andeems de Nugget konsolidéiert wéi se solidifizéiert.
3. Weld Time (T): D'Course Tëscht Heat Heefung an Dissipatioun
- D'Physik an d'Zäitfenster: Wéinst der héijer thermescher Konduktivitéit vum Aluminium ass déi "gëllen Fënster" fir d'Hëtztakkumulatioun onheemlech kuerz. D'Schweißzäit muss kuerz genuch sinn fir den Nugget ze bilden ier eng bedeitend Quantitéit un Hëtzt un d'Ëmgéigend Material verluer geet.
- Praktesch Daten & Optimisatiounsstrategien:
- Typesch Zäit Range: Punkt Schweess mol fir Al sinn typesch tëscht0,1 an 0,3 Sekonnen (100-300 ms), ongeféier een -Drëttel vun der Zäit, déi fir Stahl mat enger ähnlecher Dicke néideg ass.
- Zäit-Aktuell Zesummespill: De Prinzip vum "héich Stroum, kuerz Zäit" ass fundamental fir Aluminiumschweißen. Erhéijung vun der aktueller duerch10%oft erlaabt eng5% bis 10%Reduktioun vun der Schweesszäit.
- Dräi-Etapp Zäit Kontroll: E komplette "Squeeze - Weld - Hold" Zyklus ass net-verhandelbar. Squeeze Zäit suergt stabil Kraaft, Schweess Zäit Formen der nugget, an halen Zäit erlaabt der nugget ze cool an solidify ënner Drock, verhënnert Rëss.
E Showdown vun fortgeschratt Technologien - Wielt Är Schweesswaff
Mat engem Grëff vun de fundamentale Parameteren, wielt déi richteg Ausrüstung e Kraaftmultiplikator. Modern Aluminium Schweess hänkt op déi folgend fortgeschratt Technologien.
1. Inverter DC Welders (MFDC / HF-DC): The Gold Standard of Modern Aluminium Welding
Dës Klass vu Schweesser ass de Go-op d'Wiel fir Aluminium. Mat Inverter-Technologie konvertéieren se Standard AC-Kraaft an e Mëttel- oder Héichfrequenzstroum, deen dann gerecht gëtt fir e glat, stabile DC-Output fir Schweißen ze produzéieren.
- Kär Virdeeler:
- Präzis Energiekontrolle: Déi glat DC Welleform huet keng Null-Kräizpunkten, garantéiert kontinuéierlech Energieinput a maximal thermesch Effizienz.
- Microsecond-Schnell Äntwert: Si kënne Prozessvariatioune an Echtzäit- iwwerwaachen a kompenséieren, fir eng konsequent Energieversuergung un all eenzel Schweiß ze garantéieren.
- Grid-Friendly: They present a balanced three-phase load with a high power factor (>0.9), reduzéieren den Energieverbrauch an den Impakt op d'elektrescht Netzwierk vun der Ariichtung.
- Automatioun-Ready: Hire Kärkomponent, de mëttleren-Frequenztransformator, ass wesentlech méi kleng a méi hell, wat méi kompakt a agile Robotesch Schweessgewierer erméiglecht.
- Primär Applikatioun:
- Praktesch all héichwäerteg-Aluminium-Schweißapplikatiounen, besonnesch an der Automobil-, Raumfaart- a Batteriefabrikatioun.
- Roboter automatiséiert Produktiounslinnen.
2. Belt Welders (Elektrode Belt Technology): De Choix fir Ultimate Konsistenz
Dëst stellt eng revolutionär Prozessinnovatioun duer. Et funktionnéiert duerch kontinuéierlech fidderen en dënnen Kupfergurt tëscht enger traditioneller Rollerelektrode an dem Werkstück. Dëst bedeit datt all Schweiß mat enger onbestänneger, "neier" Elektrodenfläch gemaach gëtt.
- Kär Virdeeler:
- Eliminéiert Elektrodekontaminatioun: Et léist grondsätzlech de gréisste Schmerzpunkt am Aluminiumschweißen: Elektrodenstick a Kontaminatioun. Dëst garantéiert eng onvergläichlech Konsistenz an der Schweessqualitéit.
- Dramatesch Erhéicht Uptime: Et eliminéiert Ausdauer fir heefeg Elektroden Dressing, wat eng kontinuéierlech Produktioun vun Zéngdausende vu Schweißen aus enger eenzeger Rolle vu Kupfergurt erlaabt.
- Superior Weld Ausgesinn: Déi resultéierend Schweess huet e méi glatteren Uewerflächefinish mat minimalem Abriecher, ideal fir kosmetesch Uwendungen.
- Schlëssel Erausfuerderungen:
- Méi héich Verbrauchskäschte, well den Elektrodengurt en eenzegen-benotzen Artikel ass.
- Prozess ass am beschten gëeegent fir linear oder regelméisseg kromme Schweess Weeër, mécht et manner flexibel fir komplex Plaz Plaze .
- Primär Applikatioun:
- Uwendungen, déi bal -perfekt Schweißkonsistenz erfuerderen, sou wéi d'Versiegelung vun den Deckele vu prismatesche Batteriezellen oder Schweißen Airbag Inflatoren, wou een eenzegen Defekt keng Optioun ass.
- Héich-Volumen, héich-Vitesse automatiséiert Produktioun, wou d'Gewënn an der Uptime a Qualitéit d'Verbrauchskäschte wäit iwwerwannen.
Technologie Verglach Resumé
| Technologie | Kär Stäerkten | Schlëssel Erausfuerderungen | Beschte-Fit Szenarien |
| Inverter DC Welder (MFDC/HF-DC) | Präzis Energiekontrolle, héich thermesch Effizienz, séier Äntwert, Automatisatioun -frëndlech. | Erfuerdert disziplinéiert Elektrodenhaltung (heefeg Kleedung) fir d'Aluminiumstéck ze managen. | Déi villsäitegst Technologie. Deckt bal all héichwäerteg-Aluminium Punktschweißbedürfnisser an ass den aktuellen Industriestandard. |
| Riem Welder | Ultimativ Schweesskonsistenz, keng Elektrodenverkleedung, massiv Uptime Verbesserungen. | Méi héich consumable Käschten an e puer Aschränkungen op Schweess Wee Flexibilitéit. | Spezialiséiert, héich-Uwendungen wéi Batterieversiegelung, wou Prozesskonsistenz déi absolut Haaptprioritéit ass. |
D'Hardware a Prozesser déi Stabilitéit garantéieren
Iwwert Kärparameter an Ausrüstung sinn déi ënnerstëtzend Hardware a Prozedure grad esou kritesch fir Erfolleg.
Elektroden Auswiel an Ënnerhalt
- Material: Benotzt Klasse 2 Legierungen wéi Chromium Zirkonium Kupfer (CuCrZr), déi héich Konduktivitéit (Grouss wéi oder gläich wéi 80% IACS) mat gudder héijer -Temperaturhärke balanséieren.
- Geometrie: Benotzt eng grouss -Radius Kuppel oder eng flaach-gestréckt ofgeschniddene Kegelelektrode. De Kontakt Gesiicht Duerchmiesser soll op d'mannst 3 Mol d'Material deck sinn.
- Virsiichteg Ënnerhalt: Institut eng strikt undoen Zäitplang, typesch no all 500 ze 2000 Welds.
Héich-Effizienz Killsystem
- D'Waasserstroum soll net manner wéi 4 Liter/Minutt (ongeféier . 1 GPM) sinn, mat enger Ausgangstemperatur net méi wéi 20 Grad (68 Grad F). Effikass Ofkillung verlängert dramatesch Elektroden Liewen.
Stringent Material Virbereedung
- Uewerfläch Virbereedung ass net-verhandelbar! D'Aluminiumoxidschicht (Al₂O₃) ass en elektreschen Isolator a muss virum Schweißen iwwer mechanesch Abrasioun oder chemesch Botzen ewechgeholl ginn.
Fortgeschratt Prozess Kontroll a Qualitéitssécherung
- Dynamesch Resistenz Iwwerwachung: Monitor der elektresch Resistenz Profil während der Weld, déi als Ënnerschrëft vun nugget Formatioun déngt a kann fir adaptiven Kontroll benotzt ginn.
- Qualitéitssécherung Methoden: Kombinéiert reegelméisseg zerstéierend Tester (zB Peel oder Meisel Tester) mat netdestruktiven Tester (zB Ultraschall) a benotzt Statistical Process Control (SPC) fir laangfristeg Stabilitéit ze iwwerwaachen.
FAQ
Q: Kann net genuch Aluminium Schweesspenetratioun korrigéiert ginn duerch Erhéijung vum Stroum?
A: Erhéijung vum Stroum kann den Nugget vergréisseren, awer et ass net ëmmer déi richteg éischt Handlung. Schlecht Uewerflächenzoustand, exzessiv Kraaft, verschleeft Elektroden, schlechte Fit-op oder net genuch Maschinnausgang kënnen datselwecht Symptom produzéieren. Dës Faktore sollten iwwerpréift ginn ier de Stroum eropgeet.
Q: Heescht e méi déif Schweißnugget ëmmer e méi staarken Gelenk?
A: Nee exzessiv Pénétratioun kann duerch Auswee begleet ginn, déif indentation, porosity oder Rëss. Nugget Duerchmiesser, intern Zoustand, mechanesch Kraaft an Echec Modus muss zesummen evaluéiert ginn.
Q: Firwat gëtt d'Aluminium Punktschweißen no e puer honnert Schweißen onbestänneg?
A: Aluminium Pickup a Pitting kënnen d'Elektrodekontaktfläch an d'elektresch Resistenz änneren. Killkonditiounen an Transformatortemperatur kënnen och wärend der kontinuéierlecher Produktioun dreiwen. Kontrolléiert d'Elektrode Gesiicht, aktuell Stroum a Killsystem.
Q: Sollt d'Aluminiumoxidschicht komplett ewechgeholl ginn?
A: D'Zil ass eng propper a widderhuelend Uewerfläch Zoustand ze etabléieren. Déi entspriechend Virbereedungsmethod hänkt vun der Legierung, der Beschichtung an der Produktiounsprozess of. Onkonsequent Botzen kann esou problematesch sinn wéi keng Botzen, well et de Kontaktresistenz tëscht Deeler ännert.
Q: Kann ee Schweißplang fir verschidden Aluminiumlegierungen benotzt ginn?
A: Net ouni Validatioun. Alloy Zesummesetzung, temperament, deck an Uewerfläch Behandlung kann nugget Formatioun an knacken Verhalen änneren. Eng materiell Ännerung soll Probetestung a Prozessrequalifikatioun ausléisen.
Q: Wéi eng Informatioun ass erfuerderlech fir eng Aluminiumpunktschweißmaschinn ze wielen?
A: Gitt d'Aluminiumgrad, d'Dicke vun all Schicht, Gelenkzeechnung, Schweißpositioun, Zilnugget oder Kraaftfuerderung, erwaart Produktiounsrate an Automatisatiounsniveau. Tatsächlech Echantillon si staark recommandéiert fir Schweessversuche.
Conclusioun
Stabil Aluminium Fleck Schweess Pénétratioun hänkt vum Gläichgewiicht tëscht Schweessstroum, Schweesszäit, Elektrodenkraaft a Kontaktresistenz of. Uewerfläch Virbereedung, Elektroden Zoustand, Deel fit-up, Ofkillung a Maschinnfäegkeet bestëmmen ob dat Gläichgewiicht während der Produktioun erhale ka ginn.
Wann d'Penetratioun net genuch ass, vermeit e puer Astellunge gläichzäiteg z'änneren. Fir d'éischt d'Material an d'Uewerflächenbedingung z'iwwerpréiwen, Elektrodengeometrie, tatsächlech Kraaft, aktuell Stroum a Killleistung. Da passt aktuell, Zäit oder Kraaftprofil duerch kontrolléiert Tester un.
Fir en neien Aluminiumschweißprojet kann HAIFEI Är Proben evaluéieren an eng passend MFDC-Schweißkonfiguratioun recommandéieren. Schéckt eis d'Materialgrad, d'individuell Schichtdicke, d'Gelenkzeechnung, d'erfuerderlech Schweißstäerkt an d'Produktiounsziel duerch d'Kontaktsäit.