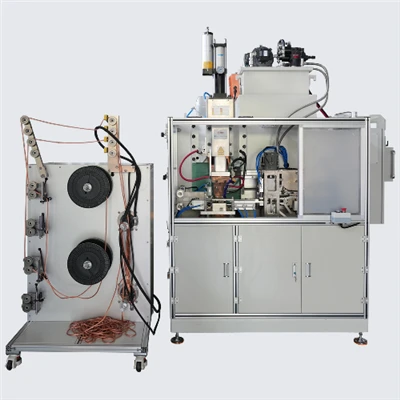
An der moderner Fabrikatiounslandschaft-spannt Automobilkierper-in-Wäiss (BIW), New Energy Vehicle (NEV) Batteriebehälter, High-Apparatbehälter, a Raumfaartstrukturen-Resistance Spot Welding (RSW) bleift e Grondsteenprozess. Allerdéngs sinn d'Produktiounsmanager dacks mat engem frustréierende Paradox konfrontéiert: trotz ustrengender Optimiséierung vun Drock-, Stroum- an Timingparameter schwankt d'Schweißqualitéit weider. Allgemeng Problemer wéi onkonsequent Nugget-Duerchmiesser, exzessiv Ausdreiwung (Spattering), a heefeg kale Schweißen oder "Blow-throughs" am héich-stahl Stahl bestoe weider.
Wärend d'Personal vum Site dacks Uewerflächekontaminanten oder Armaturenabweichunge schëlleg sinn, läit d'Ursaach vun der Onstabilitéit normalerweis an der "schwaarz Këscht" vun der Ausrüstung: d'Schweißkraaftquell. Am Kontext vun enger moderner Spot Welding Machine ass d'Auswiel vun enger Stroumquell effektiv en aktuellen Ausgangsmodus auswielen. Dëse Guide entdeckt d'fundamental Differenzen tëscht Medium Frequency Direct Current (MFDC) an traditionelle Alternative Current (AC) Systemer fir Iech ze hëllefen eng informéiert BeschaffungsEntscheedung ze treffen.


D'Kärphysik: Firwat aktuell Welleform ass d'"Lifeline" vun der Weldqualitéit
Fir ze verstoen firwat Stroumquelletypen Resultater diktéieren, musse mir d'fundamental Gesetz vum Resistenzschweißen, dem Joule Gesetz:
Q = I² × R × t
An dëser Equatioun representéiert Q generéiert Hëtzt, I ass de Schweessstroum, R ass den Total Circuitresistenz (Kontaktresistenz abegraff), an ass d'Dauer vum Stroumfloss.
Mathematesch beaflosst de Stroum I d'Wärmeinput vu sengem Quadrat. Dofir gëtt souguer eng kleng Schwankung oder Latenz an der aktueller Welleform geometresch an der Finale Nuggetformatioun verstäerkt. Wann den aktuellen Ausgang onbestänneg ass, gëtt d'Wärmeinput onberechenbar, egal wéi präzis den Elektrodendrock ass. Dëst ass déi kierperlech Basis fir déi iwwerwältegend Iwwerleeënheet vun MFDC Kraaftquellen iwwer traditionell AC Eenheeten.
Waveform Ënnerscheeder: Kontinuitéit vs Intermittenz
Déi natierlech Mängel vum 50/60Hz AC Output
Traditionell AC Punktschweiser vertrauen op eng Standard Sinuswelle. Dës Welleform erlieft en "Null-Kräizung" 100 bis 120 Mol pro Sekonn. All Kéier wann de Stroum duerch Null passéiert, stoppt d'Energieinput effektiv. Dës intermittéiert Heizung féiert zu:
- Thermesch Dissipatioun a Schwankungen:D'Metall an der Schweesszone ënnerleeft kuerz Ofkillungsphasen bei all Null-Kräizung, wat zu diskontinuierenden Nuggetwuesstem a potenziell groe Kärstrukturen féiert.
- Héich Peak aktuell Drock:Fir den Energieverloscht bei Null-Kräizungen ze kompenséieren, musse AC-Schweizer méi héich Spëtzestréim ausginn. Dës gewalteg Impulser sinn d'Haaptursaach fir d'Expulsioun, besonnesch a Beschichtete Stol (wéi galvaniséierte Blieder), déi d'Uewerfläch beschiedegt an d'Elektrodenverschleiung beschleunegen.
D'Stabilitéit Virdeel vun MFDC Output
MFDC Schweiser benotzen Inverter Technologie fir dräi-Phase AC an héich-Frequenzstroum (1000Hz bis 4000Hz) ze rectifiéieren, deen dann transforméiert an an e glatten DC Output riicht. Schlëssel Virdeeler enthalen:
- Kontinuéierlech Energie Input:DC Ausgang ass eng bal flaach Linn ouni Null-Kräizungen. Hëtzt accumuléiert eenheetlech an der Schweesszone. Daten weisen datt MFDC Hëtzteffizienz ongeféier 20% méi héich ass wéi AC ënner identesche Bedéngungen.
- Ultra-Niddereg Ripple Faktor:MFDC Systemer behalen typesch eng aktuell Ripple vu manner wéi 5%. Dës extrem Stabilitéit erlaabt eng héich kontrolléiert Nuggetbildung. Beim Schweißen 1,2 mm galvaniséierte Stahl, kann d'Standardabweichung vum Nugget-Duerchmiesser bannent ± 0,15 mm gehal ginn, am Verglach zu ± 0,40 mm fir AC-Schweizer.
Millisekonne Äntwert: De Schlëssel zum Erfolleg mat fortgeschratt Materialien
Modern Fabrikatioun benotzt Advanced High-Strength Steels (AHSS, wéi DP980, QP1180) an Aluminiumlegierungen. Dës Materialien verlaangen chirurgesch Präzisioun an Hëtzt Input.
D'Bedeitung vun der Rapid Rise Time
D'Vitesse bei där de Stroum säi festgeluegte Wäert erreecht (Rise Time) ass kritesch. MFDC Inverter Kraaftquellen reagéieren an ongeféier 1ms, wärend AC Systemer 10ms bis 20ms erfuerderen. Eng séier Äntwert erlaabt de Stroum fir Uewerflächoxiden oder Beschichtungen direkt z'ënnerbriechen, e stabile Leitungswee z'erreechen an "Arcing" oder Ausdreiwung am Ufank vun der Schweess ze verhënneren.
Héich-Präzisioun zougemaach-Loop Feedback
Modern MFDC Controller weisen héich Samplingfrequenzen déi Circuitresistenz Ännerungen an Echtzäit- iwwerwaachen a fir aktuell Ofwäichunge bannent Millisekonnen kompenséieren. Dës "dynamesch Upassung" ass wesentlech fir héich-Konduktivitéitsmaterialien wéi Aluminium. Automotive Tier -1 Fournisseuren hu gemellt datt de Wiessel op MFDC fir Héichstäerkt Stahllinnen hir CPK (Process Capability Index) vun 0,88 op 1,75 verbessert huet, an de Prozess an e Staat vu "Six Sigma" Stabilitéit beweegt.
Wirtschaftlechen Impakt: Spuert méi wéi just Elektrizitéit
Vill Keefer ginn ofgeschreckt duerch déi méi héich initial Käschte vun MFDC Ausrüstung. Wéi och ëmmer, eng Analyse vun den Total Cost of Ownership (TCO) weist superieure laangfristeg Wirtschaft.
Bedeitend Energiespueren
Well MFDC Transformatoren mat héijer Frequenzen funktionnéieren, ass de magnetesche Verloscht minimal, an d'Eenheeten sinn 1/3 bis 1/5 d'Gréisst vun AC Transformatoren.
- Effizienz Verglach:AC Schweiser funktionnéieren bei 50-60% Effizienz, während MFDC Systemer 85-90% erreechen.
- Käschte Reduktioun:Fir eng Produktiounslinn mat 20 Schweisser kënnen d'Energiespuerungen all Joer op Zéngdausende vun Dollar belafen.
Verdueblung Elektroden Liewen
Auszeechnung ass de "Killer" vun Elektroden. Déi glat, konzentréiert Hëtzt vum MFDC reduzéiert d'thermesch Erosioun a mechanesch Verschleiung op Elektrodenkappen.
- Feld Resultater:A galvaniséierte Stahlapplikatiounen erfuerderen AC Schweiser typesch Elektrodenverkleedung all 500-800 Flecken. Mat MFDC kënnen d'Kleedungsintervaller op 2.000-3.000 Flecken verlängert ginn, wat d'Verbrauchskäschte an d'Downtime drastesch reduzéiert.
Digitaliséierung an Industrie 4.0 Integratioun
An der Ära vun der Smart Manufacturing ass eng Schweißmaschinn net méi e Standalone Tool awer en Datesammlungsknuet.
Daten Transparenz an Traceabilitéit
MFDC Controller kënnen Stroum, Spannung, Drock an Energiekurven fir all eenzel Schweiß notéieren. Dës Donnéeë ginn iwwer Ethernet op MES (Manufacturing Execution Systems) iwwerdroen. Wann eng Qualitéit Suerg entsteet, kënnen d'Manager de genauen Energieprofil fir déi spezifesch Batch zéien, an d'Root-Ursaachsanalyse eliminéieren.
Intelligent Parameterlagerung
Modern Systemer ënnerstëtzen honnerte vu "Schweißplang." Wiesselen tëscht verschiddene Materialdicken oder Typen ass eng Een-Touch Operatioun, déi vital ass fir héich-Mix, niddereg-Volumenproduktioun a Roboterzellen.
Procurement Guide: Wéi eng Spot Welding Machine passt Iech?
Szenarie wou MFDC obligatoresch ass:
- Sécherheet-Kritesch Autosdeeler: BIW-Strukturen, Crashstrahlen a Batteriebehälter.
- Sensibel Materialien: Aluminium, Kupferlegierungen, Edelstol a galvaniséierte Blieder.
- High-Strength Steel (AHSS): Fir Stahlen iwwer 590MPa ass MFDC déi eenzeg Wiel fir konsequent Pénétratioun.
- Automatiséiert Roboter Linnen: Déi liicht Natur vun MFDC Transformatoren verbessert Roboter Beschleunegung a reduzéiert Zyklus Zäiten.
Szenarie wou AC duer kann:
- Einfach strukturell Komponenten: Niddereg-Kuelestoff Stahl-Fiederen oder Basisklammern.
- Niddereg-Frequenz Reparatur: Ënnerhalt Geschäfter wou Sécherheets-grad Zertifizéierung net erfuerderlech ass.
- Extrem Budget Aschränkungen: Beim Schweess einfach, décke Kuelestol an niddrege Volumen.
Berufflech "Gold Standarden" fir Auswiel
Bei der Evaluatioun vun engemPunkt Schweess Maschinn, kuckt iwwer de Präiss Tag a verifizéiert dës technesch Spezifikatioune:
- Aktuell Kontroll Genauegkeet:Héich-Equipement soll ± 1% Genauegkeet ubidden.
- Cooling System Design:Vergewëssert Iech datt den Transformator an de SCR Moduler onofhängeg Killkreesser hunn fir thermesch Ausschaltung während héije -Duty Zyklen ze vermeiden.
- Software Intuition:Ënnerstëtzt den Interface Echtzäit-Welleform Display a Multi-Sprooch Ënnerstëtzung?
- Technesch Expertise vum Verkeefer:Wielt Fournisseuren déi Schweessbarkeetstestservicer ubidden an e bewährte Streckrekord am Autos- oder Batteriesektor hunn.
Fazit: Déi richteg Energiequell auswielen ass den éischte Schrëtt fir Stabilitéit
Beim Resistenzschweißen kënnt Stabilitéit aus absoluter Kontroll iwwer de kierperleche Prozess. MFDC Technologie duerstellt eng Verréckelung vun "Trial-an-Feeler" Parametertuning op "Ausrüstung-gedriwwen" Konsistenz. Wärend déi initial Investitioun méi héich ass, mécht de ROI, deen duerch méi héich Ausbezuelen, manner Energierechnungen, an Daten-ugedriwwe Qualitéitskontroll zur definitiver Wiel fir kompetitiv Fabrikatioun geliwwert gëtt.
Ier Dir méi Zäit verbréngt fir Parameteren unzepassen fir onbestänneg Schweißen ze fixéieren, frot Iech selwer: Ass meng Energiequelle déi richteg fir d'Aarbecht?