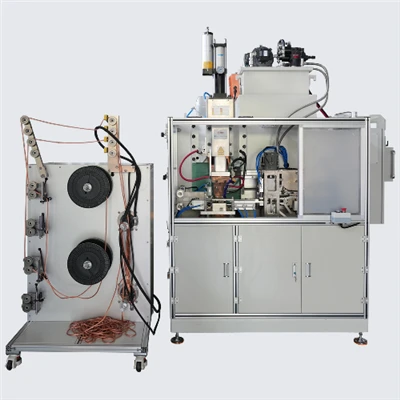
Wann Dir "flexibel Kupferbusbar" héiert, kënnt Dir en einfachen konduktiven Komponent bilden. Wéi och ëmmer, an usprochsvollen Felder wéi elektresch Gefierer, Batterie-Energielagerungssystemer, an héich-Leeschtungsdatenzentren, ass dësen bescheidenen Deel eng déif technologesch Revolutioun. Traditionell Methode wéi Lodding an Drockschweißen ginn stänneg duerch e Schneidprozess ersat:-Diffusioun Schweess Machine.


Dëst ass net nëmmen en Upgrade; et ass en Dimensiounssprong. D'Performanceverbesserungen déi et liwwert sinn näischt manner wéi stéierend. Dësen Artikel gëtt en déif Tauche an firwat Diffusioun Schweess déi ultimate Form fir Koffer busbars duerstellt an, méi wichteg, bitt eng detailléiert, praktesch Kaf Guide fir Iech ze hëllefen déi schlau Decisioun an dëser technologesch Welle maachen.
D'Original Sënn vun traditionelle Methoden: Firwat "Just Connected" ass net méi gutt genuch
Zënter Joerzéngte sinn d'Loft- an Drockschweißen de Wee-op Methoden fir flexibel Kupferbunnen ze fabrizéieren. Si sinn niddereg-käschten a baséieren op reife Prozesser. Wéi och ëmmer, hir inherent kierperlech Mängel sinn inakzeptabel Flaschenhals ginn an haut ëmmer méi performant-gedriwwen Uwendungen.
Brazing: Eng täuschend staark Bond déi Gëftstoffer aféieren
Brazing ass wéi e geschmollte Metal "Kleim" (e Füllmetall) ze benotzen fir Schichten vu Kupferfolie zesummen ze verbannen. Och wann et bequem ass, erstellt dës Method dräi kritesch Schwachstelle:
- De "Hot Spot" vun der Héich Resistivitéit:Dëst ass dee fatale Feeler vum Brazing. Pure Kupfer huet eng extrem niddereg elektresch Resistivitéit (ongeféier . 1.75 x 10⁻⁸ Ω·m). Am Géigesaz, hunn allgemeng Fëllmetaller wéi Sëlwer oder Zinn-baséiert Legierungen eng Resistivitéit e puer, oder souguer Dosende vu Mol, méi héich. Dëst ass wéi wann Dir en iwwerlaaschte Mautstand op enger breeder-oppener Autobunn placéiert. Wann héije Stroum duerchgeet, generéiert dësen "Mautstand" bedeitend Hëtzt wéinst senger héijer Resistenz. D'Date weisen datt ënner der selwechter aktueller Belaaschtung d'Temperaturerhéijung bei engem geschmoltene Gelenk 30-50% méi héich ka sinn wéi bei enger Diffusiounsgeschweißer. Dëst verschwendt net nëmmen wäertvoll Energie, mee stellt och eng sérieux Feiergefor an héich-Muecht Uwendungen.
- En unreliable Bond Interface:Op engem mikroskopesche Niveau ass d'Interface tëscht dem Füllmetall an de Kupferfolien dacks mat Void a Gebidder vun onvollstänneger Fusioun geréckelt, bekannt als "kal Gelenker". Dës Mängel, wéi Osteoporose am Schanken, schwächen d'mechanesch Kraaft vun der Verbindung staark schwächen, sou datt et ufälleg ass fir Middegkeet a Fraktur ënner laangfristeg Schwéngungen oder thermesche Cycling.
- De "Schwaache Link" vu schlechter Temperaturresistenz:De Schmelzpunkt vun de Füllmetaller ass vill méi niddereg wéi dee vu Kupfer (zB e puer Zinn-baséiert Solder schmëlzen nëmme bei ongeféier 200 Grad / 392 Grad F). Am Fall vun enger Kuerzschluss oder Iwwerbelaaschtung kann déi momentan héich Temperatur genuch sinn fir de Gelenk ze schmëlzen, wat zu Verbindungsfehler a katastrophal Konsequenzen féiert.
Pressure Welding: A Brute-Force Physical Compression
Drockschweißen verzicht op de "Kleim", probéiert d'Kupferfolien mat engem enorme mechanesche Drock ze zwéngen zesummen ze fusionéieren. Och wann dës Method d'Aféierung vun Gëftstoffer vermeit, ass d'Qualitéit vun der Bindung méi wéi e enk kompriméierte Pabeierstapel wéi en eenzegen zolitten Objet.
- De "Chasm" vu mikroskopesche Lücken:Obwuel et makroskopesch zolidd ausgesäit, bleiwen op atomarer Skala eng Onmass mikroskopesch Lücken tëscht de Kupferfolien. Wéi de Stroum duerch dës Lücken navigéiert, gëtt säi Wee tortuous, an déi effektiv konduktiv Fläch ass vill méi kleng wéi den theoretesche Wäert, wat zu enger bestänneg héijer Resistenz resultéiert.
- D'"Zäitbomm" vum internen Stress:Den immensen Drock schaaft e wesentleche Betrag vu Reschtstress am Werkstéck. Dëst mécht d'Komponente "brécheg" an héich empfindlech fir Stressvariatioune. Mat der Zäit klëmmt de Risiko vu Rëss dramatesch.
Déi vill Kompromëss vun traditionelle Methoden hunn d'Industrie gezwongen eng perfekt Léisung ze sichen déi de Problem u senger Wuerzel adresséiert.
Diffusion Welding: D'Revolutioun vun enger nahtloser Atomer Fusioun
D'Diffusiounsschweesstechnologie verléisst komplett déi al Paradigme vu "Schmelzen" a "brute Kraaft." Et funktionnéiert an engem festen Zoustand, wat d'Kupferatome selwer erlaabt "zesumme wuessen".
De Kärprinzip: Net nëmme Kontakt, awer richteg Integratioun
- Stellt Iech vir, zwee perfekt propper, flaach Holzblöcke mat immenser Kraaft zesummen ze drécken. Dann applizéiert Dir eng sanft Hëtzt wärend dësen Drock behalen. No enger Zäit fänken d'Molekülen op der Uewerfläch vun all Block un ze vermëschen an sech duercheneen ze bréngen. Eventuell verschwënnt d'Kontaktinterface ganz, a si "wuessen" zu engem eenzegen, zolitte Stéck.
- Dëst ass genau wéi Diffusiounsschweißen funktionnéiert. An engem Vakuum oder enger Schutzatmosphär ginn präzis kontrolléiert Temperatur, Drock an Zäit applizéiert fir d'Kupferatome ze aktivéieren. Dëst gëtt hinnen d'Zäit an d'Energie fir iwwer den ursprénglechen Interface ze migréieren an an d'Kristallgitter vuneneen ze diffuséieren, schlussendlech eng Kärstruktur identesch mat dem Elterenmaterial ze bilden.
E Quantesprong an der Leeschtung: Firwat ass et déi "Ultimate Form"?
- No -Null Interface Resistenz:Andeems Dir eng richteg metallurgesch Bindung um atomaren Niveau erreecht, gëtt d'Mikrostruktur vum verschweißten Gebitt net z'ënnerscheeden vu purem Kupfer. Autoritativ Tester weisen datt d'elektresch Resistivitéit vun engem Diffusiouns--geschweißte Gelenk 98% vum Elterendeel Kupfermaterial iwwerschreiden kann, wat et quasi gläichwäerteg mat enger zolitter Bar ass. Dëst iwwersetzt zum niddregsten méiglechen Energieverloscht a minimaler Hëtztgeneratioun.
- Mechanesch Kraaft iwwerschreift d'Elterenmaterial:Diffusion Schweess eliminéiert all Interface Mängel. Seng Gelenkstäerkt, Spannkraaft an d'Müdlechkeetsdauer kënne souguer déi vum annealéierten Elterendeel Kupfermaterial selwer iwwerschreiden. Seng monolithesch Struktur erlaabt et robust ze bleiwen och ënner de schwéiersten Schwéngungen an Impaktbedéngungen.
- Onvergläichbar Zouverlässegkeet a Liewensdauer:Ouni niddereg-Schmelz-Punkt Füllmetall ass seng héich-Temperaturresistenz identesch mat deem vu purem Kupfer (Schmelzpunkt 1083 Grad / 1981 Grad F), wat de Risiko vu Schmelz bei Iwwerlaaschtevenementer grondsätzlech eliminéiert. Ausserdeem bitt déi dichte atomar Struktur eng exzellente Resistenz géint Oxidatioun a Korrosioun, a garantéiert eng stabil Operatioun am ganze Liewenszyklus vum Produkt.
D'Aktiounshandbuch: Wéi präzis eng héich-qualitativ Diffusiounsschweißmaschinn auswielen
Wann Dir den immense Wäert vun Diffusiounsschweißen erkennt, gëtt d'Recht Ausrüstung de Schlëssel zum Erfolleg. Dëst ass net nëmmen eng Investitioun; et ass en Engagement fir déi zukünfteg Qualitéit vun Äre Produkter. Benotzt déi folgend Checklëscht fir Är Evaluatioun ze guidéieren.
Schrëtt 1: Iwwerpréift d'Kär Technesch Parameteren-Den Däiwel ass an den Detailer
Temperatur System: Präzisioun an Uniformitéit si Séil
- Wat fir ze sichen:Diffusiounsschweißen ass eng Konscht vun der Temperatur. Temperaturuniformitéit iwwer den Deel bestëmmt direkt ob d'Qualitéit konsequent vum Zentrum bis op d'Kante ass.
- Handlungsberodung:
- Ufro en Thermal Simulatiounsbericht:Frot de Fournisseur fir eng thermesch Simulatiounskaart vun der Heizkammer vun der Maschinn fir visuell seng Temperaturverdeelung ze bewäerten.
- Klär Temperatur Kontroll Genauegkeet:Ufro iwwer d'PID Temperatur Kontroll Genauegkeet. D'Industrie Benchmark ass bannent± 2 Grad.
- Bestätegt Heizungsmethod:Fir Kupferbusbars méi déck wéi 10mm (≈0,4 Zoll), insistéiert staark op eng Maschinn mat duebel -säiteg (uewen an ënnen) Heizung fir eenheetlech Kärtemperaturpenetratioun ze garantéieren.
Drock System: Stabilitéit a Genauegkeet sinn d'Fondatioun
- Wat fir ze sichen:Drock bitt de "Push" fir Atomdiffusioun. Onbestänneg Drock féiert zu onkonsequent Schweißqualitéit.
- Handlungsberodung:
- Prioritéit Servo-Elektresch Pressen:Am Verglach mat traditionelle hydraulesche Systemer bidden Servosystemer Mikron-Niveau Verdrängung Kontroll a Kilogramm-Niveau Kraaft Präzisioun, ouni Risiko fir Ueleglecks, sou datt se ideal sinn fir Cleanroom Ëmfeld.
- Verifizéiert zougemaach-Loop Pressure Control:D'Maschinn muss en Drocksensor an Echtzäit--Feedback-Loop hunn fir sécherzestellen datt den Drockwäert konstant während der laanger Haltphase bleift.
Vakuum / Atmosphär System: Propretéit ass d'Viraussetzung fir Erfolleg
- Wat fir ze sichen:Bei héijen Temperaturen oxidéiert de Kupfer direkt. Och eng dënn Oxidschicht ass genuch fir d'Diffusiounsschweißung komplett ze versoen.
- Handlungsberodung:
- Definéiert de Vakuumniveau:Fir héich-QualitéitKoffer Diffusioun Schweess, soll de Vakuumniveau op d'mannst am 1,0 x 10⁻² Pa Beräich sinn.
- Evaluéiert d'Vakuum Pompel Konfiguratioun:Verstinn d'Pompelopstellung (zB eng "mechanesch Pompel + Molekulare Pompel" Kombinatioun) a seng Evakuéierungsgeschwindegkeet, déi Är Produktiounszykluszäit diktéiert.
- Préift de Chamber Leak Rate:Dëst ass de gëllene Standard fir d'Integritéit vun enger Maschinn ze moossen. Eng superior Maschinn wäert en extrem nidderegen Leckquote hunn, a garantéiert datt keng Loft wärend dem Schweißprozess erakënnt.
Schrëtt 2: Verifizéiert d'Stäerkt vum Fournisseur-Wielt e Partner, net nëmmen eng Maschinn
Autoritéit a Ruff: Wielt eng Mark validéiert vum Maart Handlungsberodung:
- Ënnersich Client Case Studien:Frot wéi eng-bekannt Firmen an Ärer Industrie si geliwwert hunn. Kënne si e Sitebesuch oder e Gespréich mat engem existente Client arrangéieren?
- Iwwerpréift Zertifizéierungen an After-Verkafssupport:Kuckt fir ISO 9001 an aner Qualitéitszertifikater. Iwwerpréift hir No-Verkafsservicebedéngungen, a kuckt op d'Feelerreaktiounszäit an d'Disponibilitéit vun Ersatzdeeler opmierksam.
Schrëtt 3: Betruecht Produktioun Effizienz an Zukunft Expansioun
Handlungsberodung:
- Berechent Är Käschte pro-Stéck:Erstellt eng ëmfaassend Berechnung déi de Maschinnpräis, Zykluszäit, Zuel vun Deeler pro Zyklus, an Energieverbrauch enthält fir Är richteg Käschte pro Stéck ze bestëmmen.
- Bewäerten Automatisatiounspotenzial:Huet d'Maschinn Standard I / O Ports fir zukünfteg Integratioun mat robotesche Luede / Ausluede Systemer an automatiséierter Produktiounslinnen ze erliichteren? Invest fir d'Zukunft, net nëmme fir haut.
Fazit: Investéiert a Gewëssheet, gewënnt d'Zukunft
D'Evolutioun vum "Kompromiss" vun der Brazing zu der "Perfektioun" vum Diffusiounsschweess ass méi wéi eng technologesch Verréckelung; et ass en Testament fir d'Produktiounsindustrie hir onermiddlech Verfollegung no ultimativ Leeschtung an absoluter Zouverlässegkeet.
D'Diffusiounsschweißen auswielen heescht e méi effizienten, méi sécheren a méi fortdenken technologesche Wee wielen. Andeems Dir dës detailléiert Handlungshandbuch benotzt, kënnt Dir zouversiichtlech d'Maschinn auswielen, déi de meeschte Wäert fir Är Operatioun erstellt an déi schlau Investitioun maachen. Dës Investitioun ass net nëmmen an engem Stéck Ausrüstung, mee an der Sécherheet vun Ärem Produktqualitéit an Ärer féierender Positioun um kompetitive Maart vu muer.