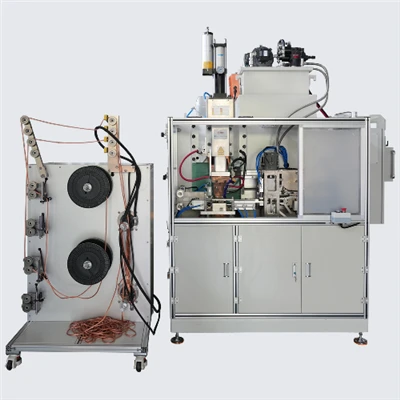
Seam Schweess Maschinnengi wäit an der Autosfabrikatioun, neien Energiebatteriesystemer, Energiespeicherausrüstung, Drockbehälter, Pipelineproduktioun a Präzisiounsblech-Metallfabrikatioun benotzt. An dësen Uwendungen ass d'Schweißstäerkt net nëmmen e strukturell Sécherheetsprobleem, awer och en entscheedende Faktor fir Produktdéngschtliewen, laangfristeg Zouverlässegkeet an allgemeng Qualitéitsrisikokontrolle.
An echte Produktiounsëmfeld begéine vill Hiersteller dee selwechte Problem: d'Schweißnaht gesäit kontinuéierlech an eenheetlech aus, initial Lecktester kënne passéieren, awer Spanntesten, Middegkeetstester oder laangfristeg Service verroden Rëss, Leckage oder Stäerktdegradatioun. Dës Feeler ginn selten vun engem eenzege Faktor verursaacht. An de meeschte Fäll entstinn se aus de kombinéierten Effekter vum Prozessparameter Mëssverständnis, schlechter Material-Prozess Kompatibilitéit, onbestänneg Ausrüstungsbedéngungen an ongerechte kontinuéierleche Schweißdesign.


Dësen Artikel liwwert eng systematesch Ingenieursanalyse vun de Wuerzelen vun der net genuch Schweißstäerkt an Nahtschweißmaschinnen a bitt praktesch implementéierbar Optimiséierungsstrategien. Et ass geduecht als Referenz fir Benotzer involvéiert an Ausrüstungsoperatioun, Prozessdesign, Maschinnauswiel a Beschaffungsentscheedungen.
Schweißparameter ausserhalb vun der optimaler Prozessfenster
Schweessparameter sinn déi primär Kontrollschicht fir d'Schweißstäerkt. An Nahtschweißprozesser bilden d'Schweißstroum, d'Schweißzäit a d'Schweißdrock e enk gekoppelte System anstatt onofhängeg Variabelen. All Ungleichgewicht an engem Parameter stéiert d'Bildung vu geschmolten Nugget an degradéiert direkt d'mechanesch Leeschtung vun der Schweess.
Schweess aktuell an Hëtzt Input Gläichgewiicht
Schweessstroum bestëmmt d'Energiedicht, déi an d'Schweißzon geliwwert gëtt an ass d'Fundament vun der stabiler Nuggetbildung.
Wann de Stroum ze niddreg ass, geschitt nëmmen Uewerflächeweichung oder deelweis Schmelz um Interface, wat et onméiglech mécht eng stabil metallurgesch Fusiounsstruktur ze bilden. An dësem Fall kann de Saum kontinuéierlech schéngen, awer déi intern Bindungsstäerkt ass schwaach, an d'Interface Trennung kann ënner Spannbelaaschtung oder Schwéngung optrieden.
Wann de Stroum ze héich ass, kann lokal Iwwerhëtzung a Verbrennung -duerch optrieden, wat zu Kärvergronnung, mikrostrukturell Verbrechung an Expansioun vun der Hëtzt-betraff Zone féiert. D'Ingenieurpraxis weist datt och wann esou Schweißen ufanks statesch Kraaft Tester passéiere kënnen, gëtt hir Middegkeetsliewen an zyklesche Luedeëmfeld wesentlech reduzéiert. An strukturell an sealing Komponente, Middegkeet Liewen Reduktiounen vun30–50%ginn allgemeng beobachtet, wat e seriéise laang-Zouverlässegkeetsrisiko duerstellt.
D'Zil ass net "méi héije Stroum entsprécht méi staarker Schweess", awer kontrolléiert Energieinput, déi e stabile Nugget bildt, wärend d'mikrostrukturell Integritéit erhale bleift.
Schweess Zäit an Nugget Entwécklung
Schweess Zäit kontrolléiert thermesch Diffusioun an Hëtzt Akkumulation am Material.
Wann d'Zäit ze kuerz ass, och mat genuch Stroum, kann de geschmollte Nugget net richteg ausdehnen, wat zu enger klenger effektiver Belaaschtungs-Träger--Sektioun a limitéierter mechanescher Kraaft resultéiert.
Wann d'Zäit ze laang ass, vergréissert exzessiv Hëtztakkumulatioun d'Hëtzt -betraff Zone a beschleunegt d'Kornwachstum an d'mikrostrukturell Degradatioun, reduzéiert d'allgemeng mechanesch Leeschtung.
An der Ingenieurspraxis ass e gemeinsame Referenzkriterium datt den Nugget-Duerchmiesser ongeféier 3-4 Mol d'Basismaterialdicke sollt erreechen, wat eng equilibréiert Relatioun tëscht Stäerkt a mikrostruktureller Stabilitéit bitt.
Schweessdrock Mismatch (Strukturellen Aflossfaktor)
Schweessdrock ass net nëmme mechanesch Spannkraaft. Et beaflosst direkt d'Kontaktresistenzverdeelung, d'Hëtztinputstabilitéit, a geschmollte Nugget Expansiounsverhalen. Drockongläichgewiicht a verschiddene Stadien huet systematesch Auswierkungen op d'Schweißstäerkt:
| Schweess Etapp | Drock Thema | Direkten Impakt |
|---|---|---|
| Pre-Drockstadium | Net genuch Drock | Instabile Kontakt, fluktuéierend Resistenz, ongläiche Hëtztinput |
| Main Schweess Etapp | Exzessiv Drock | Beschränkt Nugget Expansioun, reduzéiert effektiv Schweess Kräiz-Sektioun |
| Stabiliséierungsphase | Drockfluktuatioun | Schlecht Konsistenz, erhéicht Stäerktdispersioun |
Engineering Tester weisen datt wann Drockfluktuatioun iwwerschratt ass±8%, Schweess Kraaft Konsequenz fällt bedeitend, an Produktioun nozeginn kann vun méi erofgoen wéi15%. A kontinuéierleche Nahtschweißlinnen manifestéiert sech dat typesch als Batch-Niveau Qualitéit Onstabilitéit anstatt isoléiert Mängel.
Net genuch Material - Prozesskompatibilitéit
D'Materialeigenschaften bestëmmen grondsätzlech wéi d'Wärmeinput absorbéiert, konzentréiert a ofgeléist gëtt. Wann dës Differenzen net am Prozessdesign reflektéiert ginn, sinn Schweessstäerktproblemer onvermeidbar.
Afloss vun elektresch Conductivity an thermesch Conductivity
Differenzen an der Konduktivitéit an der thermescher Diffusivitéit beaflossen d'Hëtztkonzentratiounsverhalen an der Schweesszone wesentlech:
| Material Typ | Prozess Charakteristiken | Schlëssel Upassung Strategie |
|---|---|---|
| Aluminiumlegierungen | Héich Konduktivitéit + héich thermesch Diffusioun | Méi héich Stroumdicht + méi kuerz Schweißzäit |
| STAINLESS Stol | Niddereg Konduktivitéit + niddereg thermesch Diffusioun | Ënneschten Peak aktuell + méi Schweess Zäit |
| Galvaniséierte Stol | Onstabil Uewerfläch Resistenz | Stabil Drockkontrolle + kontrolléiert Hëtztgradient |
Ouni materiell-spezifesch Prozessmodeller, "ee-Parameter-set-passt-all" Approche produzéieren dacks Schweißen déi extern akzeptabel schéngen, awer ënner net genuch intern Bindungsstäerkt leiden.
Laang-Auswierkunge vum Surface Conditioun
Oxidschichten, Uelegkontaminatioun, Beschichtungsreschter, an Uewerflächenverschmotzung blockéieren direkt effektiv metallurgesch Bindung. Dës Konditioune förderen schwaach Schnëttplazen, virtuelle Schweißen a Schlackinklusiounen. Testdaten weisen datt Aluminium Gelenker geschweest ouni richteg Uewerflächenreinigung kënnen erliewen20-35% Moyenne Stäerkt Reduktioun, zesumme mat wesentlech méi schlechter Konsequenz.
Strukturell Risiken an ongläiche Metal Schweess
Ongewéinlech Metallschweißen beinhalt net nëmmen thermesch Differenzen, awer och onpassend thermesch Expansiounskoeffizienten a brécheg intermetallesch Verbindungsbildung. Ouni Gradientstroumkontrolle, gepulste Schweessmodi, oder Iwwergangsschichtdesign, bilden brécheg Interfaceschichten liicht, wat zu fréie -Schweißfehler an Servicebedéngungen féiert.
Equipement Onstabilitéit an Energie Wasserstoff Fluktuatioun
Och mat gutt -entworfene Prozessparameter, verhënneren onbestänneg Ausrüstungssystemer konsequent Schweißqualitéit.
Elektroden System Degradatioun
Rollerelektrodeverschleiung, Beschichtungsverloscht, an Uewerflächoxydatioun änneren d'Kontaktresistenzverdeelung, reduzéiert d'Energiekonzentratioun a verursaacht ofwiesselnd lokal Iwwerhëtzung an net genuch Heizung, wat zu bedeitende Schweessstäerktschwankungen féiert.
Kühlsystem Stabilitéit
Kärkomponente vu Nahtschweißmaschinnen (Transformatoren, IGBT Moduler, Elektrodensystemer) sinn héich Temperatur-empfindlech. Wann d'Kältewaassertemperatur schwankt doriwwer eraus± 5 Gradoder de Flowrate net genuch ass, d'Ausgangsstroumstabilitéit degradéiert. Industrie Erfahrung weist, datt Widerufsdélai System Onstabilitéit Schweess Kraaft Konsequenz reduzéieren kann duerch10–20%.
Mechanesch Struktur Genauegkeet
Exzessiv mechanesch Réckschlag, Roller Synchroniséierungsfehler a luesen Drockaktuatorreaktioun verursaachen onbestänneg Schweessdrock, ongläiche Schweesskreuz-Sektiounen a reduzéierter strukturell Belaaschtung-Trägerkapazitéit aus enger mechanescher Perspektiv.
Thermesch Akkumulation a Strukturell Design am kontinuéierleche Schweess
Thermesch Akkumulation Effekt
Bei kontinuéierleche Nahtschweißen kann d'Hëtzt net voll tëscht de Schweißen opléisen, wat eng kumulativ Temperaturerhéijung am Werkstéck verursaacht. Dëst erhéicht den aktuellen Wärmeinput a spéider Schweißen, beschleunegt mikrostrukturell Degradatioun, a schaaft Stäerktgradienten laanscht d'Naht -besonnesch an décke Placke an héije -Zyklusproduktiounslinnen.
Ongläich Drock Verdeelung
A Multi-Rollersystemer féiert ongläich Drockverdeelung oder Preload-Schlagdeviatioun zu Schweißbreet a Querschnittsvariatioun, déi strukturell "schwaach Zonen" erstellt, déi d'Gesamtlaaschtkapazitéit an d'Müdegkeetsdauer reduzéieren.
Conclusioun
Net genuch Schweißstäerkt an enger Nahtschweißmaschinn ass net nëmmen e Parameterproblem oder e Maschinnproblem. Et ass d'Resultat vum System-Niveau Mësshandlung tëscht dem Prozesssystem, Materialsystem, Ausrüstungssystem a strukturellen Design.
Stabil, zouverlässeg Schweessqualitéit kënnt aus Systemingenieurskapazitéit, net isoléiert Optimisatiounsaktiounen. Fir Benotzer, Maschinn Auswiel soll net nëmmen op Muecht Bewäertungen a Präis konzentréieren. Méi Schwéierpunkt soll op Prozess Kontroll Kapazitéit geluecht ginn, System Stabilitéit Design, Daten Iwwerwachung Kapazitéit, a laangfristeg operationell Zouverlässegkeet.