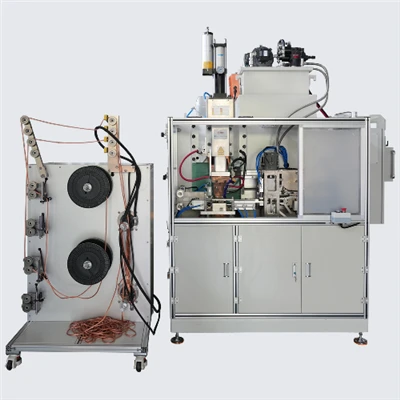
A Kär Secteuren vun modern Fabrikatioun, wéi elektresch Gefierer, Raumfaarttechnik, an héich {0}End Elektronik, Aluminium Punkt Schweess Technologie spillt eng ëmmer méi kritesch Roll. Aluminiumlegierungen sinn d'Material vun der Wiel fir strukturell Gewiichtreduktioun an Effizienzverbesserung wéinst hiren exzellente Liichtgewiichteigenschaften.
Wéi och ëmmer, déi eenzegaarteg physesch Charakteristiken vum Aluminium-extrem héich thermesch Konduktivitéit a séier Oxidschichtbildung- maachen säi Punktschweißen däitlech méi Erausfuerderung wéi dat vum traditionelle Stol. Dëst erfuerdert rigoréis Virbereedung virum Schweißen. Nëmmen duerch virsiichteg Pre-Schweißvirbereedung kann d'Punktschweißmaschinn optimal funktionnéieren, schlussendlech héich-Stäerkt, héich-Zouverlässegkeet Schweess.


Dëse Guide beschreift systematesch all Schlëssel Virbereedungsschrëtt fir Aluminiumpunktschweißen, vun de chemesche Prinzipien vun der Uewerflächenbehandlung bis zur Ausrüstungsauswiel a Kärprozessparameter Astellunge. Et bitt autoritär Referenzdaten a praktesch Defektléisungen, fir Hiersteller an Techniker ze hëllefen d'Erfollegsquote an d'Qualitéitsstabilitéit vum Aluminiumpunktschweißen wesentlech ze verbesseren.
Eenzegaarteg Erausfuerderungen a Prinzipien vum Aluminium Spot Welding
D'Spezifizitéit vum Aluminiumpunktschweißen staamt aus zwee Kärcharakteristiken:
- Héich thermesch Konduktivitéit:D'Wärmeleitung vum Aluminium ass ongeféier véiermol déi vum Stol. Dëst bedeit datt während dem Schweißen d'Hëtzt extrem séier aus dem Schweißnuggetberäich verschwënnt, wat et schwéier mécht fir den Nugget ze bilden oder déi erfuerderlech Gréisst z'erreechen. Dofir erfuerdert d'Aluminium-Platzschweißen extrem héijen momentanen Stroum a ganz kuerze Schweißzäiten fir Energie ze konzentréieren.
- Haartnäckege Aluminiumoxidschicht (Al₂O₃):Aluminiumflächen bilden séier en hart Aluminiumoxidfilm wann se u Loft ausgesat sinn. Dës Oxidschicht huet e Schmelzpunkt vun ongeféier 2050 Grad, während reng Aluminium nëmme bei 660 Grad schmëlzt. Dësen héije -Schmelzpunkt-Oxid ass e schlechten elektreschen Dirigent, deen d'Kontaktresistenz staark erhéicht, wat zu onbestännege Stroum, schwéiere Spatzen a bedeitende Hindernisser fir Nuggetbildung féiert.
Dofir läit de Kär vum erfollegräichen Aluminiumpunktschweißen an effizient d'Oxidschicht ze läschen an d'Schweißenergie präzis ze kontrolléieren.
Surface Treatment: Ewechzehuelen Oxiden a Kontaminanten-D'Fondatioun vum Erfolleg
Richteg Uewerflächenbehandlung ass dee kritescheste Schrëtt am Aluminiumpunktschweißen. Säin Zil ass d'Aluminiumoxidschicht komplett ze läschen an all Fett oder Dreck, déi d'Schweißqualitéit beaflosse kënnen.
1. Chemesch Behandlungsmethod (Ideal fir Héich-Volumeproduktioun)
Chemesch Behandlung ass déi grëndlechst an eenheetlechst Method fir Oxidentfernung, besonnesch gëeegent fir grouss -automatiséiert Produktiounslinnen.
- Alkalesch Reinigung:Fänkt un mat enger schwaacher alkalescher Léisung (wéi 5-10% Natriumhydroxid-Léisung) fir Tauchreinigung, typesch kontrolléiert fir 30-60 Sekonnen. Dëse Schrëtt zielt fir Fett an déi meescht Oxiden ze entfernen.
- Sauer Neutraliséierung a Spülen:Dëst muss gefollegt ginn duerch Neutraliséierung mat enger sauer Léisung a grëndlecher Spülen mat villen Quantitéiten u fléissendem Waasser fir sécherzestellen datt kee chemesche Rescht op der Uewerfläch bleift.
- Virdeel:Déi behandelt Uewerfläch huet eenheetlech Rauhheet an héich Propretéit, wat héich ass fir eng stabil Kontaktresistenz z'erreechen.
2. Mechanesch Behandlungsmethod (Ideal fir kleng Chargen oder Lokal Reparatur)
Mechanesch Behandlung läscht d'Oxidschicht physesch, awer et muss suergfälteg ausgefouert ginn fir Verschmotzung oder ongläiche Uewerflächrauhegkeet ze vermeiden.
- Tool Auswiel:Eng Edelstahl-Draadbürste oder spezialiséiert Aluminiumoxid-Entfernungsschleifinstrument muss benotzt ginn. D'Benotzung vun gewéinleche Stol Drot Pinselen ass streng verbueden Eisen Ion Kontaminatioun vun der Al Uewerfläch ze vermeiden.
- Operationell Ufuerderunge:D'Behandlung soll direkt virum Schweißen duerchgefouert ginn. Déi behandelt Aluminiumoberfläche muss konsequent Rauhheet behalen, a Schweißen muss bannent 8 Stonnen no der Behandlung ofgeschloss ginn, well d'Oxidschicht nei -verdickt an d'Schweißqualitéit kompromittéiert.
Ausrüstungskonfiguratioun: Optimiséierung vun Ärer Punktschweißmaschinn-D'Energiegarantie
Aluminium Punktschweißen stellt wesentlech méi héich Ufuerderungen un Ausrüstung wéi Stol, virun allem wat d'aktuell Ausgangsstabilitéit a präzis Kontroll ugeet.
1. Power Ufuerderunge: MFDCSpot Schweess Maschinn
Wéinst der héijer elektrescher Konduktivitéit vum Aluminium, erfuerdert seng niddreg Resistivitéit e Schweißstroum 2-3 Mol méi héich wéi dee fir Stol fir deeselwechten Hëtztinput z'erreechen.
- MFDC Punktschweißmaschinne bidden e stabile DC Stroumausgang, wat, am Verglach mat traditionelle AC Maschinnen, méi präzis Kontroll iwwer d'Wärmegeneratioun erlaabt. Dëst reduzéiert effektiv aktuell Schwankungen, déi d'Nuggetbildung beaflosse kënnen, sou datt et déi bevorzugt Wiel fir Aluminiumpunktschweißen an der Automobil- a Raumfaartindustrie mécht.
2. Elektroden Auswiel an Ënnerhalt Standarden
Elektroden erdroen immens thermesch Belaaschtung an de Risiko fir an Aluminium Fleckschweißen ze hänken. Hir Auswiel an Ënnerhalt sinn entscheedend.
| Standard Artikel | Recommandéiert Ufuerderung | Zweck a Prinzip | |
| 1 | Elektroden Material | Héich-Kupferlegierung (zB Dispersioun-verstäerkt Kupfer, Konduktivitéit méi wéi oder gläich wéi 80% IACS) | Assuréiert en effizienten Stroumtransfer, reduzéiert d'Electrode Selbst-Heizung, a reduzéiert de Risiko vun der Legierung mat Aluminium (Electrode Sticking). |
| 2 | Elektroden Duerchmiesser | Décke Manner wéi oder gläich wéi 1,0 mm Blieder: Ø 13 - Ø16 mm; Décke Méi wéi oder gläich wéi 2,0 mm Blieder: Ø20 - Ø25 mm | Assuréiert datt d'Elektrodekontaktfläch mat der Blatdicke passt fir déi entspriechend Stroumdicht z'erreechen. |
| 3 | Elektroden Form | Recommandéiert Benotzung vu Radius oder Flat mat Chamfer Tipps | Vermeit spitze Elektroden, déi d'Indentatioun, d'Spitzen an d'Elektrodenverschleiung reduzéieren. |
| 4 | Kühlsystem | Muss mat engem integréierte Waasser-Kühlsystem ausgestatt sinn, mat enger Flowrate net manner wéi 4-6 L/min | Schnell läscht d'Hëtzt vun der Elektrode, verhënnert exzessiv Elektrodentemperatur, déi zu Sticken a schlechter Schweessqualitéit féiert. |
| 5 | Dressing Frequenz | Recommandéiert Liichtverkleedung all 20-50 Schweißen | Rechtzäiteg Entfernung vun der Aluminiumlegierungsopbau op der Elektroden Uewerfläch fir stabile Kontaktresistenz an Elektrodenform ze halen. |
Autoritär Parameter Table: D'Golden Regel fir perfekt Welds
D'Schweißparameter setzen ass eng Kombinatioun vun Erfahrung a Wëssenschaft. Déi folgend Tabell gëtt Referenz Parameteren fir Al durchgang Punkt Schweess baséiert op Industrie Standarden (wéi AWS C1.1M). Probeschweißen musse gemaach ginn fir dës Astellungen ze verifizéieren an ze fein-ofzestëmmen.
| Blechdicke (mm) | Elektroden Kraaft (kN) | Schweißstrom (kA) | Schweißzeit (Zyklen/60Hz) | Nugget Duerchmiesser (mm) |
| 0.8 + 0.8 | 2.0 - 3.0 | 18 - 22 | 3 - 6 | 4.0 - 5.0 |
| 1.2 + 1.2 | 3.0 - 4.5 | 22 - 28 | 5 - 8 | 5.0 - 6.5 |
| 2.0 + 2.0 | 5.0 - 7.0 | 30 - 40 | 8-12 | 7.0 - 8.5 |
Schweißstroum an Zäit sinn Referenzwäerter. Tatsächlech Parameter sollen ugepasst ginn baséiert op der spezifesch Legierung Typ, Punkt Schweess Maschinn Modell, an Elektroden Zoustand.
Schlëssel Parameter Optimisatioun Punkten
- Weld Stroum:Dëst ass de kriteschste Parameter, deen direkt d'Hëtztinput bestëmmen. Aluminium erfuerdert héije Stroum, dacks benotzt e Multi-Pulsstroummodus, wou e Pre-Hëtztimpuls duerch d'Oxidschicht brécht, gefollegt vun der Haaptschweißpuls fir den Nugget ze bilden.
- Elektroden Kraaft:D'Elektrodekraaft muss genuch sinn fir en enge Kontakt tëscht den zwee Blieder ze garantéieren, initial Kontaktresistenz ze reduzéieren an Spatzen z'ënnerhalen. Wéi och ëmmer, exzessiv Drock kann d'Hëtztvergëftung beschleunegen a muss mat den aktuellen an Zäitastellunge passen.
- Weld Zäit:D'Zäit ass extrem kuerz, typesch an Zyklen gemooss. Ze laang Zäit féiert zu exzessive Wärmeakkumulatioun, verursaacht Spatzen a Verbrenne-duerch; ze kuerz Zäit verhënnert nugget Formatioun.
Ëmweltkontroll an Ënnerstëtzung Mesuren
Nieft dem Kär "Mann, Maschinn, Material, Method" Faktoren, Kontroll vun der Ëmwelt an Ënnerstëtzung Moossnamen ass en onverzichtbare Bestanddeel vun der Schweess Qualitéit ze garantéieren.
Preheating Prozedur
Fir méi décker Aluminiumlegierungsplacke oder héich-Kraaftlegierungen ass lokaliséiert Virheizung virum Schweißen recommandéiert, mat der Temperatur kontrolléiert tëscht 80-120 Grad. Virheizung kann effektiv:
- Thermesch Stress reduzéieren:Vermeit d'Ofkillungsquote am Schweißberäich, verhënnert Rëss an héich-Kraaftlegierungen beim Ofkillen.
- Stabiliséieren Resistenz:Homogeniséieren d'Materialtemperatur, wat hëlleft beim Stabiliséierung vum Schweessstroum.
Backing System
Beim Schweißen vun dënnen Blieder oder speziellen Strukturen, mat enger Edelstahl- oder Grafit-Backplack als Ënnerstëtzungssystem kann effektiv verhënneren datt d'dënnem Material duerch héich Temperaturen schmëlzt an d'stabil Formation vum Schweißnugget garantéieren.
Qualitéitssécherung a gemeinsame Defektléisungen
Och mat grëndlecher Virbereedung kënnen nach ëmmer verschidde Mängel an der Produktioun optrieden. Eng ëmfaassend Qualitéitsverifizéierungssystem an Defektresolutiounsmechanismus opzebauen ass essentiell.
Qualitéit Verifikatioun Methoden
- Net-Destruktiv Testen (NDT):Allgemeng Methoden enthalen Ultraschalltesten an Röntgeninspektioun, benotzt fir d'Gréisst vun der Nugget, intern Mängel (wéi Porositéit a Rëss) a Pénétratioun ze kontrolléieren.
- Destruktiv Testen (DT):Enthält Spannungs-Schéiertesten a Makro-Sektiounsanalyse. Tensile Testen verifizéiert d'mechanesch Kraaft vum Schweiß; Makro-Sektiounsanalyse ass déi ultimativ Method fir den Nugget Duerchmiesser a Form präzis ze moossen, d'Parameterastellungen ze bestätegen.
Gemeinsam Mängel a berufflech Léisungen
| Defekt Typ | Primär Ursaach | Präventioun a Léisung | |
| 1 | Spatzen | Oxidfilm net komplett ewechgeholl; aktuell Ramp-ze séier erop; net genuch Kraaft | Verstäerkung Pre-Schweißreinigung; benotzt e Pre-Hëtztimpuls fir duerch d'Oxidschicht ze briechen; entspriechend d'Elektrodekraaft erhéijen. |
| 2 | Elektroden Sticking | net genuch Ofkillung; falsch Elektroden Material; Schweess Zäit ze laang | Iwwerpréift Waasser-Kältesystem Flow an Temperatur; benotzen Dispersioun-Verstäerkt Kupferelektroden; d'Schweißzäit verkierzen oder d'Uleedungsfrequenz erhéijen. |
| 3 | Nugget Offset | Schlecht Elektroden Ausrichtung; bedeitend Ënnerscheed an der Blatdicke | Ajustéieren Elektroden Ausrichtung; benotzt eng liicht manner konduktiv Elektrode op der méi dënnem Blat Säit fir d'Hëtzt ze balanséieren. |
| 4 | Schrumpft / Rëss | Ofkillung ze séier; net genuch Halt Zäit; héich Legierungsempfindlechkeet | Erhéijung Hold Time; en aktuellen Hang benotzen-no ënnen; d'Blieder virhëtzen. |
| 5 | Surface Burn / Exzessive Indentatioun | Kontaminéiert Elektroden Uewerfläch; exzessiv Stroum; falsch Elektroden Form | Regelméisseg Kleedung vun der Elektrode; gëeegent Stroum reduzéieren oder Elektrodenkontaktfläche erhéijen. |
FAQ Aluminium Spot Welding
Q: Kënnt Dir Schweess Aluminium mat engem reguläre Punktschweißer gesinn?
A: Méiglecherweis fir ganz dënn, net-kritesch Echantillon, awer vill-stahl orientéiert Fleckschweiser kënnen net déi aktuell, Kraaftkontrolle a Killmëttel fir stabil industriell Aluminiumschweißen ubidden.
Q: Braucht Aluminium méi Punktschweißstroum wéi Stahl?
A: Allgemeng jo. Déi niddreg elektresch Resistenz vum Aluminium a séier Wärmevergëftung erfuerdert normalerweis méi héije Stroum, deen iwwer eng méi kuerz Zäit geliwwert gëtt.
Q: Ass MFDC besser wéi AC fir Punktschweißen Aluminium?
A: MFDC bitt präzis Stroumkontroll a gutt Automatiséierungskompatibilitéit, awer Maschinnstroumkapazitéit, Kraaft, sekundär Impedanz a Killmëttel bleiwen gläich wichteg.
Q: Musse Aluminiumplacke virum Punktschweißen gebotzt ginn?
A: Jo. Ueleg, Dreck an onkonsequent Oxidzoustand kënnen d'Kontaktresistenz destabiliséieren. D'Botzmethod soll fir déi spezifesch Legierung a Produktiounsprozess kontrolléiert ginn.
Q: Firwat hält Aluminium un d'Schweißelektroden?
A: Gemeinsam Ursaachen enthalen Elektroden Iwwerhëtzung, Aluminium Pickup, exzessiv Schweißzäit, héich Stroumdicht an net genuch Elektroden Ënnerhalt.
Q: Wéi wësst Dir ob en Aluminium Punktschweiß staark genuch ass?
A: Benotzt definéiert mechanesch oder metallographesch Tester. Uewerfläch Erscheinung eleng kann net nugget Gréisst oder intern Weld Qualitéit confirméieren.
Q: Kann Aluminium op Stahl oder Kupfer punktgeschweest ginn?
A: Ongewéinlech Metallverbindung ass méi schwéier wéinst Resistenz Ongläichgewiicht, Wärmefloss a brécheg intermetallesch Bildung. D'Gelenk soll als separat Prozess evaluéiert ginn anstatt e Standard Aluminium-zu-Aluminium Zäitplang ze benotzen.
Conclusioun
Zuverlässeg Aluminium Fleckschweess hänkt vum komplette Prozess of, net vun enger eenzeger aktueller Astellung. D'Materialoberfläch, d'Maschinnoutput, d'Elektrodenkraaft, d'Kühlsystem, d'Tooling Ausrichtung an d'Qualitéitsverifizéierungsmethod musse zesumme schaffen.
Fänkt un mat der Definitioun vum genaue Blatstack a Leeschtungsfuerderung. Dann etabléiert eng Operatiounsfenster duerch Probetestung anstatt e Parametertabell direkt an d'Produktioun ze kopéieren. Wann d'Maschinn adäquate Stroumkapazitéit huet an de Prozess richteg kontrolléiert ass, kann d'Resistenzpunktschweißen séier, widderhuelend Aluminiumplackgelenk fir Automotive, elektresch, Apparater an automatiséiert Fabrikatiounsapplikatiounen ubidden.