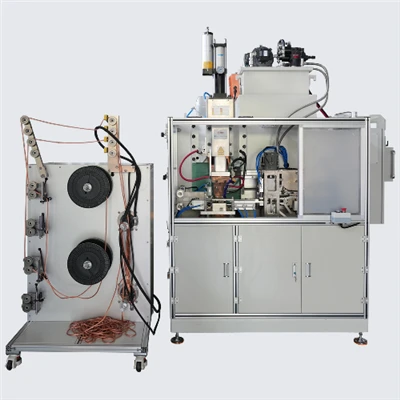
An Industrien wéi Metallstampelen, Autoskomponenten, nei Energieterminalen, Kupfer-Aluminiumdrahthärten, an Edelstahlblechfabrikatioun, bleift Resistenzpunktschweißen eng vun de meescht benotzte Verbindungstechnologien. Ënnert de verfügbaren Optiounen sinn MFDC Punktschweißmaschinnen a Kondensatorentladung (CD) Spotschweißmaschinnen zwee vun de meescht gewielte Léisungen. Och wa béid zu der Resistenzschweißfamill gehéieren an ähnlech Verbindungsaufgaben ausféieren, ënnerscheede sech hir Kraaft Liwwerungsmethoden, Hëtztinputeigenschaften, Nuggetbildungsverhalen a Materialkompatibilitéit wesentlech. Dës Differenzen beaflossen direkt Schweißstäerkt, Produktiounseffizienz, Ausrüstungsstabilitéit a laangfristeg Operatiounskäschte.
An realen Fabrikatiounsëmfeld konzentréiere vill Firmen haaptsächlech op bewäert Kraaft oder initial Akafspräis wann Dir Schweißausrüstung auswielen. Wéi och ëmmer, d'Relatioun tëscht Maschinneegenschaften a Materialeigenschaften ignoréieren féiert dacks zu onbestänneg Schweessqualitéit, exzessive Spatzen oder onkonsequent Produktiounszyklen. An der Praxis kann onpassend Ausrüstung widderholl Prozessanpassungen verursaachen ouni stabil Resultater z'erreechen, wat schlussendlech d'Downtime an d'Ënnerhaltskäschte erhéicht.
Verstoen déi fundamental Differenzen tëschtMFDC Punktschweiserancapacitor Offlossquantitéit Punkt weldersass dofir essentiell fir Ingenieuren, Produktiounsmanager a Kaafteams. E klore Verglach vun dësen Technologien hëlleft sécherzestellen datt déi gewielt Ausrüstung mat de Materialeigenschaften, Produktiounsvolumen a Qualitéitsufuerderunge vun der Applikatioun entsprécht.
Dësen Artikel gëtt e strukturéierte Verglach vun Aarbecht Prinzipien, Hëtzt Output Verhalen, Material Onbedenklechkeet, Weld Qualitéit Leeschtung, a praktesch Auswiel Richtlinnen, bitt nëtzlech technesch Referenze informéiert Ausrüstung Auswiel a Prozess Optimisatioun ze ënnerstëtzen.


1. Fundamental schaffen Prinzip Differenzen
Ënnert all Leeschtung Faktoren, derMuecht Liwwerung Prinzipass de kriteschen Ënnerscheed tëscht MFDC a Kondensatorentladungsschweißsystemer. D'Art a Weis wéi elektresch Energie generéiert a geliwwert gëtt, bestëmmt d'Wärmeinputverhalen, wat direkt d'Nuggetbildung an d'Schweißverlässegkeet beaflosst.
1.1 MFDC Spot Schweess Maschinnen: Stabil kontinuéierlech aktuell Output
MFDC Punktschweißmaschinnen (Medium Frequency Direct Current Welders) funktionnéieren mat Inverter Technologie entwéckelt fir d'Stabilitéit vun der aktueller Stabilitéit ze verbesseren an d'Energieverloscht am Verglach mat traditionelle AC Systemer ze reduzéieren. Den elektresche Konversiounsprozess ëmfaasst typesch e puer Etappen. Als éischt gëtt d'Standard AC-Kraaft (50 Hz oder 60 Hz) an Direktstroum riicht. Dës DC-Kraaft gëtt dann an mëttel-frequenz AC ëmgewandelt, typesch am Beräich vun 1 kHz bis 4 kHz, duerch en Invertermodul. De Mëttelfrequenzstroum leeft duerch e Schweißtransformator, wou d'Spannung erofgeet, a schliisslech gëtt se erëm geriicht fir e stabile DC Output ze produzéieren, dee gëeegent ass fir Schweißen.
Well dëse System kontinuéierlech Stroumausgang ubitt, sinn d'Stroumschwankungen minimal, an d'Welleformstabilitéit bleift héich. An de meeschte industriellen Uwendungen kann aktuell Ripple bis bannent 5% kontrolléiert ginn, wat d'Konsistenz vun der Nuggetbildung wesentlech verbessert. Stabil aktuell Liwwerung reduzéiert Variatioun tëscht Schweesspunkten a verbessert d'Gesamtproduktioun Wiederholbarkeet.
An automatiséierte Produktiounsëmfeld sinn MFDC-Schweizer fäeg fir kontinuéierlech fir verlängert Perioden ze bedreiwen, wärend d'Konsistenz vun der Schweessqualitéit behalen. Dës Zouverlässegkeet mécht se besonnesch gëeegent fir grouss -Fabrikatiounsapplikatioune wéi Automotive Kierperversammlung a strukturell Komponentfabrikatioun.
En anere Virdeel vun der MFDC Technologie ass seng séier Äntwertfäegkeet. Wann Schwankungen an der Energieversuergung optrieden, kann de Kontrollsystem an Echtzäit kompenséieren, fir konsequent Ausgangsstroum ze garantéieren an d'Schweißqualitéit och ënner variabelen elektresche Bedéngungen z'erhalen.
1.2 Kondensatorentladung Punktschweißmaschinnen: Héich-Energiepulsausgang
Kondensatorentladung (CD) Spotschweißmaschinne benotzen eng ganz aner Kraaft Liwwerungsmethod baséiert op Energielagerung a séier Entladung. De Kärprinzip implizéiert d'Späichere vun elektresch Energie a Kondensatorbanken an d'Befreiung vun dëser Energie a ganz kuerzer Zäit beim Schweißen.
Wärend der Operatioun ginn d'Kondensatore graduell op e virausgesate Spannungsniveau gelueden. Wann déi erfuerderlech Spannung erreecht ass, gëtt de Schweesszyklus ausgeléist, an déi gespäichert Energie gëtt bal direkt duerch de Schweesskrees entlooss. Dëst erstellt en extrem héije Peakstroumpuls deen typesch tëscht 1 an 20 Millisekonnen dauert.
Och wann d'Entladungsdauer ganz kuerz ass, ass de Peakstroumniveau wesentlech méi héich wéi dee vu kontinuéierleche Stroumsystemer. Dës konzentréiert Energieversuergung erlaabt d'Schweißzone bal direkt Fusiounstemperatur z'erreechen. Well d'Entladung sou séier geschitt, ass et limitéiert Zäit fir d'Hëtzt an d'Ëmgéigend Material ze verbreeden, wat zu enger méi klenger Hëtzt-betraff Zone resultéiert.
Zousätzlech, well d'Energie graduell gespäichert a séier fräigelooss gëtt, ass d'Belaaschtung um Stroumnetz relativ niddereg. Dës Charakteristik mécht Kondensatorentladungsschweiser besonnesch gëeegent fir Ariichtungen mat limitéierter elektrescher Kapazitéit oder Ëmfeld wou verschidde Maschinnen déiselwecht Stroumleitung deelen.
2. Hëtzt Output Charakteristiken an Nugget Formatioun Behuelen
Beim Resistenzschweißen ass Nuggetbildung de primäre Faktor deen d'Schweißstäerkt an Zouverlässegkeet bestëmmt. Verschidde Wärme Liwwerungsmethoden féieren zu ënnerschiddleche thermesche Profiler, déi d'Schweißstruktur an d'Ëmgéigend Materialverhalen beaflossen.
2.1 MFDC Spot Schweess: Graduell Hëtzt Pénétratioun a stabil Nugget Formatioun
Am MFDC-Schweißen erlaabt kontinuéierleche Stroum d'Hëtzt lues a lues an der Kontaktzon opzebauen a méi déif an d'Material penetréieren. Dëse progressive Heizprozess resultéiert an enger méi eenheetlecher Temperaturverdeelung uechter d'Schweißregioun. Als Resultat, tendéiert d'Schweißnugget dicht a strukturell konsequent.
Typesch Schweesszäiten fir MFDC Systemer variéieren tëscht 80 Millisekonnen an 300 Millisekonnen, wat genuch Zäit erlaabt fir Hëtzt an de gemeinsame Interface z'ënnerbriechen. Ënner stabile Prozessbedéngungen kann Nugget Duerchmiesser Variatioun normalerweis bannent ± 0,2 mm bis ± 0,4 mm kontrolléiert ginn, wat exzellent Konsistenz iwwer widderholl Schweesszyklen ubitt.
Dëse Konsistenzniveau ass besonnesch wichteg fir -laaende Komponenten. An der Autosfabrikatioun, zum Beispill, deelen verschidde Schweißpunkten dacks strukturell Lasten. Wann nugget Gréisst variéiert bedeitend tëscht Welds, et kann d'mechanesch Integritéit vun der Assemblée Kompromëss.
Wéi och ëmmer, well d'Heizungsdauer relativ méi laang ass, verbreet e puer Hëtzt zwangsleefeg an d'Ëmgéigend Material. Als Resultat ass d'Hëtzt -betraff Zone (HAZ) allgemeng méi grouss wéi beim Kondensatorentladungsschweißen. An Uwendungen mat dënnem Materialien oder strikt kosmetesch Ufuerderungen, falsch Parameter Astellunge kënnen zu enger klenger Uewerflächeverfärbung oder lokaliséierter Verzerrung féieren.
2.2 Kondensatorentladungsschweißen: Konzentréiert Hëtzt a Minimal Hëtzt -Betraff Zone
Kondensatorentladungsschweißen produzéiert Hëtzt bal direkt. Wann gespäichert Energie fräigelooss gëtt, verursaacht den héije Peakstroum séier Heizung op der Schweessinterface. Well d'Heizungsdauer extrem kuerz ass, gëtt d'Schweiß fäerdeg gemaach ier d'Hëtzt Zäit huet sech wesentlech an d'Ëmgéigend ze verbreeden.
Typesch Schweesszäiten variéiere vun 1 bis 20 Millisekonnen, wat e puer Mol méi kuerz ass wéi MFDC Schweesszyklen. Dës kuerz Dauer reduzéiert d'Hëtztdiffusioun an erlaabt d'Hëtzt -betraff Zone ëm ongeféier 30% bis 70% erofzegoen, jee no Materialeigenschaften an Dicke.
Reduzéiert Hëtztinput miniméiert och metallurgesch Verännerungen am Ëmgéigend Material, wat zu enger verbesserter Uewerflächeausgesinn a manner Verfärbung resultéiert. Fir Uwendungen wou visuell Qualitéit wichteg ass, wéi ausgesat Edelstahl Komponenten oder dekorativen Metal Assemblée, Kondensator Offlossquantitéit Schweess gëtt dacks super Resultater.
Wéi och ëmmer, dës séier Heizungs Approche stellt och Aschränkungen. Beim Schweißen vun méi décke Materialien, kann net genuch Wärmepenetratioun optrieden wann d'Energieniveauen net richteg mat der Materialdicke passen. An esou Fäll kann d'Schweißfläch akzeptabel schéngen, während intern Fusioun onkomplett bleift, wat d'Schweißkraaft potenziell reduzéiert.
3. Material Kompatibilitéit an typesch Uwendungen
D'Materialwahl spillt eng entscheedend Roll bei der Auswiel vun der entspriechender Schweißtechnologie. D'Ënnerscheeder an der elektrescher Konduktivitéit an der thermescher Konduktivitéit beaflossen wesentlech wéi d'Hëtzt sech beim Schweißen behält.
3.1 Typesch Materialien an Industrien fir MFDC Spot Welding
MFDC Punktschweiser sinn am Beschten gëeegent fir mëttel -Dicke Materialien a strukturell Komponenten déi héich mechanesch Kraaft erfuerderen. Gemeinsam Materialien enthalen Kuelestolplacke, Héich-stahlstäerkt Stahl, Multilayer Stahlversammlungen, a strukturell Metallkomponenten.
An industriellen Uwendungen gi MFDC Schweesssystemer wäit an der Autosfabrikatioun benotzt, besonnesch fir Kierperplacke, Verstäerkungsplacken a Chassisstrukturen ze schweizen. Dës Komponente reechen typesch vun 1,0 mm bis 2,5 mm an der Dicke a musse kontinuéierlech mechanesch Belaaschtung wärend dem Service widderstoen.
MFDC Systemer ginn och allgemeng an der Fabrikatioun vun Haushaltsgeräter a grousser -Blechveraarbechtung benotzt, wou konsequent Schweißstäerkt an héije Produktiounsduerchgang erfuerderlech sinn. Hir Fäegkeet fir eng stabil Leeschtung iwwer verlängert Produktiounslafen z'erhalen mécht se ideal fir automatiséiert Produktiounsëmfeld.
3.2 Typesch Material an Industrien fir capacitor Offlossquantitéit Schweess
Kondensatorentladungsschweißen ass besonnesch gëeegent fir dënn Materialien an héichleitend Metaller wéi Kupfer an Aluminium. Typesch Materialien enthalen Edelstahlplacke, Nickel-plated Materialien, galvaniséierte Stol, Kupferlegierungen, Aluminiumlegierungen, a Kupfer-Aluminium Kombinatiounen.
Am neien Energiesektor gëtt d'Kondensatorentladungsschweißen vill benotzt fir Batterie-Tab-Schweißen a Kupfer-Aluminiumverbindungen. Dës Materialien hunn typesch thicknesses tëscht0,1 mm an 0,3 mma erfuerdert präzis thermesch Kontroll fir Schued ze vermeiden.
Zousätzlech gëtt CD-Schweißen dacks an elektresche Kontakter, elektronesch Komponenten, a Präzisiounsmetalldeeler benotzt, wou minimal Verzerrung a propper Uewerflächentscheedung kritesch sinn. D'Kapazitéit fir Hëtzt an engem klenge Gebitt ze konzentréieren mécht et ideal fir delikat Komponenten déi enk Dimensiounstoleranzen erfuerderen.
4. Schlëssel Parameter Verglach Table
Déi folgend Tabell resüméiert déi primär Differenzen tëscht MFDC a Kondensatorentladungsschweißsystemer:
| Parameter | MFDC Spot Welder | Capacitor Auslaaf Welder |
|---|---|---|
| Aktuell Ausgang | Kontinuéierlech DC | Héich-Peakpuls |
| Schweess Zäit | 80-300 ms | 1-20 ms |
| Hëtzt-Betraff Zone | Méi grouss | Méi kleng |
| Gëeegent Material Dicke | Mëttel bis déck | Dënn Materialien |
| Uewerfläch Erscheinung | Gutt | exzellent |
| Kontinuéierlech Produktioun Kapazitéit | Héich | Mëttelméisseg |
| Power Grid Impakt | Mëttelméisseg | Niddereg |
5. Praktesch Richtlinnen fir d'Recht Schweess Maschinn auswielen
D'Auswiel vun der entspriechender Schweißmaschinn erfuerdert d'Evaluatioun vun de Materialeigenschaften an d'Produktiounsufuerderungen anstatt nëmmen op Ausrüstungsspezifikatiounen ze vertrauen.
5.1 Wann MFDC Spot Welding déi Besser Wiel ass
MFDC Punktschweißsystemer ginn allgemeng recommandéiert wann Dir mat mëttleren -Dicke Materialien, Multilayer Strukturen oder Komponenten schafft, déi héich mechanesch Kraaft erfuerderen. Si si besonnesch gëeegent fir Produktiounsëmfeld wou konsequent Schweißqualitéit a laangfristeg Zouverlässegkeet wesentlech sinn.
Zum Beispill erfuerdert strukturell Schweißen fir Automobile dacks stabil a widderhuelend Schweißstäerkt, wat MFDC Systemer déi bevorzugt Optioun mécht. Zousätzlech, wann d'Produktiounslinne kontinuéierlech fir verlängert Perioden funktionnéieren, liwweren MFDC Schweiser d'Haltbarkeet a Konsistenz noutwendeg fir d'Produktivitéit z'erhalen.
5.2 Wann Kondensator Entladungsschweißen déi besser Wiel ass
Kondensatorentladungsschweißsystemer sinn typesch déi bevorzugt Léisung fir dënn Materialien an héichleitend Metaller wéi Kupfer oder Aluminium. Si sinn och ideal wann d'thermesch Verzerrung miniméiert an d'Uewerflächeausgesinn erhalen ass Schlësselprioritéiten.
An Ariichtungen mat limitéierter elektrescher Kapazitéit bidden CD-Schweißmaschinnen zousätzlech Virdeeler well se manner Nofro un d'Energieversuergung stellen. Hire schnelle Schweesszyklus verbessert och Effizienz a Präzisiounsfabrikatiounsëmfeld wou kleng Komponenten mat héijer Geschwindegkeet veraarbecht musse ginn.
Fazit: Déi bescht Wiel hänkt vun der Uwendungsfuerderung of
Obwuel MFDC an capacitor Offlossquantitéit Punkt Schweess Maschinnen gehéieren zu der selwechter Resistenz Schweess Kategorie, hir Differenzen an Muecht Liwwerung an Hëtzt Verhalen féieren zu ënnerschiddleche Applikatioun Virdeeler. MFDC-Schweißsystemer si besser gëeegent fir strukturell Komponenten vun mëttlerer -Dicke, déi staark a konsequent Schweißen erfuerderen, wärend Kondensatorentladungssystemer excel an dënnen Materialien an héichleitend Metaller, wou minimal Hëtztinput gewënscht ass.
Wann Dir Schweißausrüstung auswielt, ass et wichteg d'Materialtyp, d'Materialdicke, d'Uewerflächqualitéitsufuerderungen a d'Produktiounszyklusfuerderunge ze berücksichtegen. Wiel vun Ausrüstung baséiert op dëse praktesche Faktoren anstatt Akafskäschte eleng hëlleft eng konsequent Schweißqualitéit, verbessert Produktivitéit a reduzéiert laangfristeg Operatiounskäschten ze garantéieren.