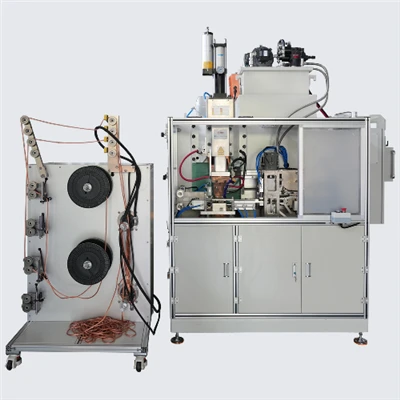
Multi-Layer Blech Punktschweißen ass heefeg an Autosblech, Hardware Strukturen, elektresch Komponenten, nei Energiedeeler, an Hausgeräter Fabrikatioun. Wann Dir engMFDC Punkt Schweess Maschinn, Vill Fabriken lafen an e verstoppte Problem: d'Schweißmark kuckt normal op der Uewerfläch, mat sichtbaren Abriecher a Schweessspuren, awer während der Spannung, Peel oder zerstéierend Tester kënnt d'Mëttschicht lass.
Um Produktiounsbuedem gëtt dëst dacks als kale Schweiß beschriwwen, falsch Schweess, Mangel u Interlayer Fusioun oder schlecht Verbindung tëscht Schichten. Et ass méi schwéier ze fangen wéi en offensichtlechen Uewerflächendefekt, well et vläicht net vu baussen ze gesinn ass. De Problem kann nëmme während Montage, Luede, Schwéngung oder laangfristeg Benotzung erschéngen, wat d'Gelenkstäerkt an d'Produktsécherheet beaflosse kann.
D'Erausfuerderung beim Multi-Schweissblechschweißen ass datt d'Schweißhëtzt net nëmmen e Schweiß op de baussenzege Blieder bilden. Et muss och all Interface am Stack erreechen a verbannen. Wann souguer eng intern Interface net fäeg ass e richtege Schweißnugget ze bilden, gëtt d'Zouverlässegkeet vum ganze Gelenk reduzéiert.

Déi heefegst falsch Uerteel am Multi-Layer Spot Welding: Eng gutt Uewerfläch heescht net eng gutt intern Weld
D'Uewerflächentéckung kann normal ausgesinn, während d'Mëttschicht net verschmolzelt ass
An zwee-Blat Punktschweißen gëtt et normalerweis ee Blat-op-Blat Interface fir ze kontrolléieren. An dräi-Schicht oder véier-Schweißen ginn et méi Interfaces. Stroum an Drock mussen duerch déi baussenzeg Blieder passéieren an ëmmer nach effektiv op den internen Schnëttplazen handelen. Wann déi bannenzeg Schicht net genuch Hëtzt kritt, kann d'Uewerfläch e Schweessmark weisen, während d'intern Interface schwaach bleift.
Aus dësem Grond sollt d'Multi-Layer Punktschweißen net eleng op d'Ausgesin beurteelt ginn. Normal Schweessfaarf an normal Abriecher beweisen net datt all Schicht richteg verbonnen ass.
Zerstéierend Tester verréid de richtege Problem
Wann d'Schweiß opgemaach ass an déi baussenzeg Schicht kloer Fusioun weist, während d'Mëttschicht flaach bleift, ouni Tréinemarken oder sichtbare Nuggetreschter, ass déi intern Interface méiglecherweis net richteg gebonnen.
Dëst ass geféierlech an der Masseproduktioun well d'Bedreiwer et vläicht net visuell z'entdecken. Wärend der éischter -Genehmegung vum Stéck, Peel Testen, Spannschéierprüfung oder Querschnitts--Sektiounsinspektioun sollten benotzt ginn anstatt nëmmen op d'Schweißerscheinung ze vertrauen.
Firwat ass schlecht Interlayer Bonding méi heefeg a Multi-Layer Sheets?
Wéi d'Zuel vun de Schichten eropgeet, huet d'Hëtzt méi Schwieregkeeten d'Mëtt-Interface z'erreechen
Punktschweißhëtzt gëtt generéiert wann de Stroum duerch d'Kontaktresistenz op de Blatschnëttplazen passéiert. Mat zwee Blieder gëtt Hëtzt op engem Interface konzentréiert. Mat multiple Blieder muss Hëtzt iwwer verschidden Interfaces verdeelt ginn.
Wann Stroum, Zäit an Drock net richteg ugepasst sinn, kann d'Hëtzt sech op déi baussenzeg Schicht konzentréieren oder nëmmen op enger Interface, während d'Mëtt-Interface net genuch fusionéiert. D'Resultat ass datt eng Schicht verbonne ka ginn, awer eng aner Schicht bleift schwaach.
Ueleg, Oxid oder Lücken tëscht Schichten kënne ganz schwaach Bindung verursaachen
Wann e puer Blieder gestapelt sinn, sinn déi bannenzeg Schnëttplazen schwéier ze iwwerpréiwen. Wann et Stempelöl, Anti-Rustöl, Oxid, Stëbs, Metallpartikelen, Beschichtungsreschter, Burrs oder Lücken tëscht Schichten gëtt, gëtt d'real Kontaktfläch reduzéiert.
A ville Fäll ass déi sichtbar baussenzeg Uewerfläch propper, awer déi intern Kontaktflächen net. Wann d'Elektrode dréckt, kann de Stack schéngen datt se ageklemmt sinn, während Lücken oder Kontaminatioun nach ëmmer dobannen bleiwen. Dëst kann zu enger schlechter Interlayerverbindung féieren.
Multi-Schweißen ass méi empfindlech op Elektrodenbedéngungen
Wann d'Elektrode Gesiicht verschleeft, vergréissert, falsch ausgeriicht, kontaminéiert oder oxidéiert gëtt, ännert d'Stroumverdeelung. Eng zwee-Blattschweiß kann nach passéieren, awer déi intern Schnëttplazen an engem Multi-Schicht Stack si méi empfindlech op d'Hëtztverdeelung. Wann d'Elektrodenkonditioun ännert, kann den internen Schweißnugget verschwannen oder méi kleng ginn.
Wann d'Schweißen am Ufank akzeptabel sinn, awer eng schlecht Bindung erschéngt no kontinuéierlecher Produktioun, kontrolléiert d'Elektrodengesiicht, d'Elektrodekillung an d'Uewer -Uewer Elektroden Ausrichtung fir d'éischt.
Préift dës Schëlder als éischt um Produktiounsbuedem
D'Indentatioun ass déif, awer d'Schweißstäerkt ass nach ëmmer niddereg
Dëst bedeit normalerweis datt de baussenzege Blat offensichtlech Hëtzt oder Drock krut, awer d'intern Interface huet keng richteg Schweiß geformt. Strom kann de Schlëssel Interface net erreecht hunn, oder exzessiv Drock kann Kontakt Resistenz reduzéiert hunn an Hëtzt Generatioun erofzesetzen.
Eng déif Abriecher heescht net eng staark Schweess. Beim Multi-Fleckschweißen ass déi irführend Situatioun e Schweißen, dee staark op der Uewerfläch ausgesäit, awer kee richtege Nugget bannen huet.
Et gëtt Spatzen, awer d'Schichten sinn nach ëmmer locker nom Peeling
Spatter heescht datt de Schweißprozess onbestänneg ass. Et kann aus exzessive Stroum kommen, net genuch Drock, Uewerflächekontaminatioun oder ongläiche Interlayer Kontakt. Spatter heescht net datt d'Schweiß méi staark ass. Et kann weisen datt eng lokal Regioun iwwerhëtzt ass, während aner Interfaces nach ëmmer net gebonne sinn.
An dësem Fall, kontrolléiert d'Schichtreinheet a passt -op, a passt dann de Stroum, d'Zäit an den Drock un.
E puer Schweißen si staark an anerer si schwaach ënner deene selwechte Astellungen
Wann d'Schweißqualitéit vill ënner deene selwechte Parameter variéiert, ass d'Thema normalerweis net einfach "ze wéineg aktuell." Méi wahrscheinlech Ursaachen enthalen onbestänneg Blattpassung-up, locker Tooling, Elektrodenverschleiung, Materialbatchvariatioun oder inkonsistent Deelbelaaschtung vum Bedreiwer.
Fir dës Zort vu Problem, kontrolléiert d'Konsistenz vum Prozess ier Dir Parameteren ännert.
Éischt Iwwerpréiwung: Sinn d'Blieder tatsächlech an enke Kontakt?
Check fir Ueleg an Oxid tëscht Schichten
Virun Schweißen, bestätegen datt d'Kontaktfläche propper sinn. Stempelöl, Anti-Rostöl, Oxid, Stëbs a Metallchips kënnen all d'Schweißinterface beaflossen. Mat Multi-Layer Blieder sinn d'Mëttschnëttplazen besonnesch wichteg, well déi baussenzeg Flächen méi einfach ze botzen sinn, während déi bannescht Flächen no Stack verstoppt sinn.
Fir galvaniséiertem Stol, Nickel-platéiert Blech, Zinn-platéiert Blech, Edelstol oder héich-stäerkt Stahl, muss d'Beschichtung an d'Uewerflächbedingung och berücksichtegt ginn. Verschidde Flächen änneren Kontaktresistenz an beaflossen direkt d'Hëtztverdeelung.
Iwwerpréift ob d'Placke verwéckelt sinn, falsch ausgeriicht oder gebrannt sinn
Wann d'Placke verwéckelt sinn, stampfsprénglech, Lach-Mëssverstäerkung oder Kantebuerger hunn, kënnen Lücken tëscht Schichten bilden. Wann d'Elektrode dréckt, kann nëmmen en Deel vum Stack ageklemmt ginn, während aner Schnëttplazen liicht op bleiwen.
Virun Schweißen, sollten d'Placke flaach ginn wann néideg, sichtbar Burrs sollten ofgeschaaft ginn, a Locatiounspins, Arrêten oder engagéiert Armaturen solle benotzt ginn fir d'Schichten ausgeriicht ze halen.
Erwaart net datt de Schweiser d'Versammlungsproblemer fixéiert
Wann d'Placke net richteg ugepasst sinn, einfach d'Erhéijung vum Stroum oder den Drock wäert de Problem net zouverlässeg léisen. Méi héije Stroum kann Spatzen verursaachen, verbrennen-duerch oder méi déif Uewerflächentéck. Méi héijen Drock kann de baussenzege Blat deforméieren, während den internen Kontakt onbestänneg bleift.
Fir Multi-Layer Punktschweißen, fit-up soll virun der Parameteroptimiséierung korrigéiert ginn.
Zweet Scheck: Gëtt d'Hëtzt d'Bannenschicht erreecht?
Wann de Stroum ze niddreg ass, wäert d'Mëttschicht wahrscheinlech e kale Schweiß bilden
Multi-Layer Blieder brauchen Hëtzt fir méi déif Interfaces z'erreechen. Wann de Stroum ze niddreg ass, kann d'Mëtt-Interface net genuch Schweessnugget bilden. Déi baussenzeg Schicht kann e Schweessmark weisen, awer d'intern Schicht kann liicht trennen wann se ausenee gepecht ginn.
Wärend der Setup kann de Stroum graduell erhéicht ginn, awer net ze aggressiv. No all Upassung, Peel-Test oder Querschnitts--Inspektioun soll benotzt ginn fir ze bestätegen ob den Nugget sech um Zil-Interface formt.
Wann d'Schweißzäit ze kuerz ass, kann d'Hëtzt d'Bannenschicht net erreechen
Wann d'Schweißzäit ze kuerz ass, kann déi baussenzeg Schicht ophëtzen, awer d'intern Interface kann d'Bindungstemperatur net erreechen ier den Zyklus eriwwer ass. Dëst verursaacht och schwaach Bindung an der Mëttelschicht.
Wéi och ëmmer, méi Zäit ass net ëmmer besser. Exzessiv Zäit kann Spatzen, Verzerrung, déif Abriecher an d'Uewerfläch verdunkelen verursaachen. Eng besser Approche ass d'Stroum, d'Zäit an den Drock zesummen unzepassen anstatt d'Zäit eleng ze erhéijen.
Déck-dënn Blat Kombinatioune verlaangen speziell Opmierksamkeet op d'Nugget Positioun
Wann de Stack souwuel déck an dënn Blieder enthält, oder verschidde Materialien, kann de Schweessnugget op eng Säit verschwannen. Een Interface ka gutt verbannen, während eng aner schwaach bleift.
Dës Zort Struktur soll duerch Kräiz-Sektiounsinspektioun oder zerstéierend Tester verifizéiert ginn fir d'Fusioun op all Interface ze bestätegen, net nëmmen duerch allgemeng Pullstäerkt.
Drëtt Scheck: Sinn d'Elektroden an d'Tooling stabil?
Eng vergréissert Elektroden Gesiicht schwächt Hëtzt Konzentratioun
No laanger Benotzung gëtt d'Elektrode Gesiicht méi grouss, méi flaach oder kontaminéiert mat anhalend Metal. E méi grousst Gesiicht reduzéiert d'Stroumdicht, déi d'Hëtztgeneratioun reduzéiert an d'intern Schnëttplazen méi wahrscheinlech fir kale Schweißen ze bilden.
E regelméisseg Elektroden Dressing Zäitplang soll an der Produktioun benotzt ginn. Waart net bis d'Schweißen schwaach ginn, well eng Partie defekten Deeler kënne scho produzéiert ginn.
Misaligned Elektroden kënnen d'Schweißnugget verréckelen
Wann déi iewescht an déi ënnescht Elektroden net ausgeriicht sinn, verschwannen de Stroumwee an d'Drockverdeelung. Bei Multi-Layer Blieder kann dëst eng Schicht iwwerhëtzen, während eng aner Schicht schwaach bleift.
D'Elektrodenausrichtung sollt e Basisinspektiounsartikel sinn wärend der Multi-Layer Punktschweißopstellung. A ville Fäll ass d'Korrektur vun der Elektrodenausrichtung méi effektiv wéi d'Schweißparameter blann erhéijen.
Onbestänneg Tooling mécht all Weld anescht behuelen
Nodeems d'Placke gestapelt sinn, kann e lockere Tooling eng kleng Beweegung beim Schweißen erlaben. Dëst ass vläicht net vill am einfachen zwee-Blattschweißen, awer an engem Multi-Stack kann all Ännerung am Interlayer Kontakt d'Schweißqualitéit änneren.
D'Fixtur soll präzis lokaliséieren, sécher klemmen, a konsequent Luede an Ausluede erlaben. Fir Batchproduktioun ass Feeler-Beweis Positionéierung recommandéiert fir fehlend Schichten, ëmgedréint Deeler oder Mëssverstäerkung ze vermeiden.
Benotzt net Standardparameter direkt fir gemëschte Materialien
Beschichtete Materialien änneren Kontaktresistenz
Galvaniséierter, vernickelt-plättéiert a tin-platéiert Blieder hunn ënnerschiddlech Uewerflächeverhalen, sou datt d'Wärmeverdeelung beim Schweißen ännert. Beschichtungen kënnen och Spatzen, Porositéit oder Elektrodenkontaminatioun verursaachen.
Wann dës Materialien a Multi-Layer Punktschweißen benotzt ginn, musse Parameteren normalerweis nach eng Kéier bestätegt ginn. E Virhëtzimpuls oder Multi-Pulsprozess kann ugesi ginn fir den Interlayer Kontakt ze verbesseren wann néideg.
Edelstahl, héich-stahl a mëll Stahl verdeelen Hëtzt anescht
Verschidde Materialien hu verschidden elektresch Resistenz, thermesch Konduktivitéit an Dicke. Hëtzt wäert net gläichméisseg iwwer de Stack verdeelen. E puer Materialien hëtzen méi einfach, anerer zéien d'Hëtzt méi séier ewech. Wann Standard zwee -blech Stahlparameter benotzt ginn, kann d'Interlayerverbindung onbestänneg ginn.
Fir dës Kombinatioune soll Prouf Schweess éischt gemaach ginn, a Parameteren soll baséiert op zerstéierende Test Resultater ugepasst ginn.
Méi Schichten bedeit eng méi schmuel Prozessfenster
Fir dräi-Schicht, véier-Schicht oder méi-Schicht Punktschweißen ass d'Prozessfenster normalerweis méi schmuel wéi fir zwee-Blatschweißen. Wann de Stroum liicht ze niddreg ass, kann déi bannescht Schicht eng kal Schweess bilden. Wann de Stroum liicht ze héich ass, kann d'äusseren Schicht spatzen oder exzessiv Ausdrock weisen. Wann den Drock ze niddreg ass, gëtt den Interlayerkontakt onbestänneg. Wann den Drock ze héich ass, kann d'Wärmegeneratioun net genuch ginn.
Dofir sollt d'Multi-Layer Blechschweißen ëmmer duerch Proufschweißen validéiert ginn anstatt nëmmen op Erfahrung ze vertrauen.
Wéi kënnt Dir bestätegen datt e Multi-Layer Weld wierklech staark ass?
Vertrauen net nëmmen op d'Schweißerscheinung
Weld Erscheinung ass nëmmen eng Basiskontroll. Deen heefegste Problem beim Multi-Schweißpunktschweißen ass datt d'Schweiß normal dobausse ausgesäit, während déi intern Interface schwaach ass. Visuell Inspektioun kann Spatzen identifizéieren, exzessiv Abriecher, Verbrenne-duerch, a Schweessoffset, awer et kann d'intern Nuggetbildung net komplett bestätegen.
Peel Tester verroden séier interlayer Probleemer
Peel Testen hëlleft ze weisen wéi eng Schicht net richteg gebonnen ass. Wann d'Mëttschicht liicht opmaacht, oder wann et keng offensichtlech Nugget Spuer nom Ausfall ass, ass déi intern Bindung net genuch.
Peel Testen ass recommandéiert während der éischter -Stéck Genehmegung an no Parameter Ännerungen, anstatt nëmmen op d'Ausgesin ze vertrauen.
Kräiz-Sektioun Inspektioun weist Nugget Positioun
Fir wichteg Schweißen ass d'Kräiz-Sektioun Inspektioun méi zouverlässeg. Et weist ob de Weld Nugget d'Zilinterface erreecht, ob d'Nuggetgréisst genuch ass, an ob et Nuggetverschiebung, Porositéit oder Fusiounsmangel ass.
Fir Automobil-, Sécherheets--bezunnen oder elektresch Verbindungsdeeler, Querschnëttverifikatioun ass ganz nëtzlech.
Kontinuéierlech Testen ass méi no bei der realer Masseproduktioun
Eng gutt Probe beweist net datt d'Massproduktioun stabil ass. Schweess eng kleng Partie kontinuéierlech a vergläicht d'Schweißstäerkt, d'Erscheinung, d'Sprit, d'Elektrodentemperaturerhéijung an d'Ausfallmodus vun den éischten Deeler op déi spéider Deeler.
Wann d'Schweißen lues a lues méi schwaach ginn wärend der kontinuéierlecher Produktioun, kontrolléiert d'Elektrodenverschleiung, d'Kühlen, den aktuellen Circuit an d'Stabilitéit vum Tool.
Praktesch Rotschléi Wann Dir eng Spot Welding Machine kaaft
Kuckt net nëmmen op maximal Stroum
Bei Multi-Fleckschweißen ass méi héije Stroum net ëmmer besser. Wat méi wichteg ass, ass stabile Stroumausgang, fein Parameter Upassung, a konsequent Leeschtung wärend der kontinuéierlecher Produktioun.
Eng MFDC Punktschweißmaschinn ass nëtzlech well se stabile Stroumsteuerung ubitt, wat gëeegent ass fir Blechschweißapplikatiounen déi Widderhuelbarkeet erfuerderen. Trotzdem soll déi definitiv Entscheedung op reale Probeschweißresultater baséieren.
Den Drocksystem muss stabil a kontrolléierbar sinn
Multi-Layer Blieder brauchen Drock fir all Layer ze klemmen, awer ze vill an ze wéineg Drock kënne Problemer verursaachen. Wann Dir Ausrüstung auswielt, kontrolléiert den Drockjustéierungsberäich, Widderhuelbarkeet a Stabilitéit vum Kraaftsystem.
Wann den Drock schwankt, schwankt d'intern Weld Nugget och.
Elektrodekillung an de konduktiven Circuit sollten net ignoréiert ginn
Wärend der kontinuéierlecher Produktioun beaflossen d'Elektrodentemperatur an de Circuitzoustand d'Schweißstabilitéit. Schlecht Ofkillung, iwwerhëtzt Elektroden oder locker konduktiv Verbindunge kënnen d'Schweißqualitéit ënner de selwechte Astellungen änneren.
Wann Dir Ausrüstung kaaft, bestätegt datt d'Elektrodekillung, d'leitend Busbars, den Transformatorausgang an de Kontrollsystem fir kontinuéierlech Produktioun gëeegent sinn.
Echt Probe Schweißen ass néideg
Multi-Blatmaterial, Schichtzuel, Dicke, Beschichtung a Schweißpositioun kënnen all d'Resultat änneren. Virum Kaf, liwwert richteg Blieder an Testfuerderunge fir de Fournisseur fir Probeschweißen. Benotzt Peel, Spannschéier oder Querschnittstest fir intern Bindung z'iwwerpréiwen.
E Maschinndatenblat eleng kann Iech net soen ob d'Maschinn fir Äre Produkt gëeegent ass.
FAQ
Q: Ass eng MFDC Punktschweißmaschinn gëeegent fir Multi-Layer Blat Schweißen?
A: Jo. Eng MFDC Punktschweißmaschinn liwwert stabile Stroumausgang an ass gëeegent fir Multi-Schichtplacke, Autosblech, Hardwarestrukturen an elektresch Komponenten. Wéi och ëmmer, Parameteren, Elektroden, Drock an Tooling musse mat der Schichtzuel, Material an Dicke passen.
Q: Firwat gesäit d'Uewerfläch geschweest aus, awer d'Mëttschicht ass schwaach?
A: E Schweessmark op der baussenzeger Schicht beweist net datt de banneschten Interface e richtege Nugget geformt huet. Hëtzt kann no bei der Uewerfläch konzentréiert ginn, während d'Mëtt-Interface net genuch fusionéiert.
Q: Soll ech de Stroum direkt erhéijen wann d'Interlayerverbindung schlecht ass?
A: Net direkt. Iwwerpréift als éischt d'Reinheet vun der Tëschenschicht, d'Platform -up, d'Elektrodenzoustand an den Drock. Da passt de Stroum, d'Zäit an de Pulsmodus graduell un.
Q: Wéi kann ech bestätegen datt all Schicht richteg geschweest ass?
A: Benotzt Peel Testen, Tensile Schéier Testen, zerstéierend Testen, oder Querschnitt Inspektioun. Visuell Inspektioun eleng kann net intern Bindung voll bestätegen.
Q: Kann d'Elektrodenverschleiung d'Verbindung an der Mëttelschicht beaflossen?
A: Jo. Elektroden Verschleiung ännert d'Kontaktgebitt an d'Stroumdicht, wat d'Hëtztverdeelung beaflosst. Intern Schnëttplazen a Multi-Layerplacke si méi empfindlech op Hëtztverännerungen, sou datt d'Elektroden regelméisseg gekleet a ersat ginn.
Conclusioun
AnMFDC Punkt Schweess Maschinnka benotzt gi fir Multi-Layer Blat-zu-Blat Schweißen, awer dëse Prozess ass einfach ze falsch beurteelen. De Schweess kann op der Uewerfläch normal ausgesinn, während déi intern Schichten net wierklech gebonnen sinn.
Fir schlecht Interlayerverbindung ze reduzéieren, erhéicht de Stroum net einfach. Als éischt vergewëssert Iech datt d'Schichten propper a fest ugepasst sinn. Da gitt sécher datt Hëtzt an Drock konsequent op all Interface transferéiert ginn. Elektroden Zoustand, Tooling Positioun, a Material Batch Stabilitéit muss och kontrolléiert ginn.
Fir Masseproduktioun, Peel Testen, Spannschéierprüfungen oder Querschnittskontrolle solle während der éischter -Stéck Genehmegung an no Parameterännerungen benotzt ginn. Nëmmen duerch confirméieren nugget Location an interlayer Bindung kënnt Dir wëssen, ob déi aktuellPunkt Schweess Maschinnan Parameter Astellunge sinn gëeegent fir Produktioun.