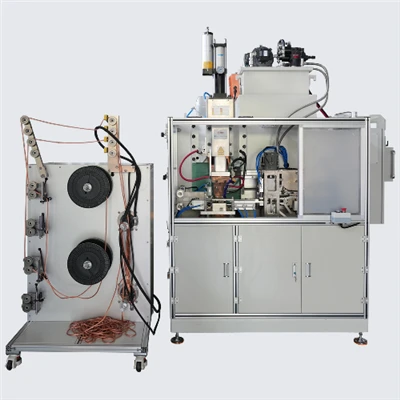
An der moderner Autosfabrikatioun ass Schweißen net méi en einfachen Metallverbindungsprozess. Amplaz huet et sech zu enger Präzisioun-kontrolléiert Operatioun entwéckelt, déi koordinéiert Gestioun vunaktuell, Kraaft an Zäitbannent Millisekonnen. Wéi Gefier Designs weider prioritär Liichtgewiicht Strukturen, Elektrifizéierung, a méi héich Sécherheetsnormen, traditionell Schweess Technologien erreechen graduell hir Grenzen a Conditioune vun Konsequenz a Leeschtung. Mëttelfrequenz Direct Current (MFDC) Punktschweißen ass dofir eng bevorzugt Léisung a villen Autosproduktiounsëmfeld ginn.
Am Verglach mat konventionelle AC-Schweißsystemer, funktionnéieren MFDC-Punktschweiser typesch mat enger Inverterfrequenz vun ongeféier1000 Hz, erméiglecht méi séier Äntwert op Materialvariatioune a méi stabile Stroumliwwerung bannent méi kuerzer Schweesszyklen. Dës Charakteristike verbesseren net nëmmen d'Konsistenz vun der Schweessqualitéit, awer droen och direkt zum Gesamt Gefier bäiNVH Leeschtung (Noise, Vibration, and Harshness)souwéi Crashworthiness.
Dësen Artikel ënnersicht dräi kritesch Autosfabrikatiounsapplikatiounen-Kierper-in-Wäiss Strukturen, Batteriesystemer a Sécherheetskomponenten vum Chassis-an erkläert wéi d'MFDC Punktschweißtechnologie déi praktesch Erausfuerderunge mat jidderengem adresséiert. Et bitt och nëtzlech Ausrüstungswahlleitung fir Ingenieuren a Beschaffungsteams z'ënnerstëtzen fir informéiert Investitiounsentscheedungen ze treffen.

Kierper-in-Wäiss Schweess: Erausfuerderunge agefouert duerch Héich-Stärkstahl a Multi-Layer Structures
Kierper-in-Wäiss (BIW) Strukturen bilden de fundamentale Kader vun engem Gefier, an d'Qualitéit vu Schweißverbindunge beaflosst direkt strukturell Steifheit, laang-Haltbarkeet a Crashleistung. An de leschte Joeren hunn d'Autofabrikanten ëmmer méi ugehollPress-gehärte Stahl (PHS)a Multi-Layer Assemblée fir béid liicht Konstruktioun an héich Stäerkt z'erreechen. Wärend dës Materialien bedeitend Leeschtungsvirdeeler liwweren, stellen se och méi grouss Ufuerderungen un d'Schweißausrüstung.

Gemeinsam technesch Erausfuerderunge bei héijer-Stahlschweißen
Héich-stäerkt Stahl ass net u sech schwéier ze verschweißen, awer et erfuerdert extrem stabile Prozesskontrolle. Wann Schweessausrüstung net séier op Ännerungen an der elektrescher Resistenz reagéiere kann, gëtt d'Schweißkonsistenz dacks schwéier z'erhalen.
Ee vun de meeschte gemeinsam Erausfuerderunge entsteet ausAl-Si Beschichtete Materialien. Déi meescht 1500 MPa -Grad Press-gehärte Stahle si mat enger Aluminium-Silisiumschicht beschichtet, déi onbestänneg Kontaktresistenz während der initialer Schweißphase weist. Ouni stabile Stroumreguléierung kann dës Bedingung zu exzessive Spatzen, inkonsistent Nuggetbildung a beschleunegt Elektrodenverschleiung féieren. Dës Themen beaflossen net nëmmen d'Schweißqualitéit, awer erhéijen och d'Ënnerhaltungsfuerderungen an d'Produktiounsstoppzäit.
En anert dacks Problem geschitt anMulti-Blatversammlungen, besonnesch a strukturelle Beräicher wéi B-Paileren a Längsmemberen. Konfiguratiounen wéi "zwee dënn Blieder an een décke Blat" oder "dräi Blieder vun der selwechter Dicke" ginn allgemeng benotzt. An dësen Arrangementer tendéiert elektresche Stroum de Wee vun der mannsten Resistenz ze verfollegen, wat genuch Hëtztgeneratioun an décke Mëttelschichten verhënnere kann. Als Resultat kann onvollstänneg Fusioun oder net genuch Nugget-Penetratioun optrieden.
Obwuel eenzel Schweess kann am Ufank akzeptabel schéngen, esou verstoppt Inkonsistenz kann strukturell Leeschtung ënner Crash Luede Konditiounen schwächen.
Schlëssel MFDC Léisunge fir BIW Uwendungen
Fir eng Adress dës Erausfuerderungen, Employeur MFDC Schweess Systemer méi raffinéiert Kontroll Strategien, matséier Feedback Kontrollals ee vun de kriteschste Fäegkeeten.
Modern MFDC Controller probeieren typesch aktuellen Feedback mat Millisekonne Intervalle. Wann plötzlech Resistenzännerunge festgestallt ginn, passt de System d'Ausgangsparameter bal direkt un, a behält stabile Wärmeinput am ganze Schweesszyklus. Dës Kapazitéit ass besonnesch wichteg wann Dir mat Beschichtete Materialien schafft, well d'Beschichtungsofbaustadium dacks déi onbestännegst Phase vum Prozess ass.
Zousätzlech zu Echtzäit-Kontroll,Multi-Puls-Schweißprofilegi wäit an der BIW Produktioun benotzt fir Prozessstabilitéit ze verbesseren an intern Stresskonzentratioune ze reduzéieren.
Eng typesch Multi-Schweißsequenz enthält:
| Etapp | Funktioun | Primär Zil |
|---|---|---|
| Preheating Stage | Niddereg aktuell Input | Weichert Beschichtung a stabiliséiert den elektresche Kontakt |
| Main Schweess Etapp | Héich Stroumausgang | Formt d'Schweißnugget |
| Tempering Stage | Reduzéiert Stroumpuls | Verbessert Duktilitéit a reduzéiert Brëtschegkeet |
An praktesch Uwendungen, reduzéiert dës Approche wesentlech spatzen a verlängert Elektroden Service Liewen, oft erreechendräi bis fënnef Mol méi laang Elektroden LiewenVerglach mat konventionelle AC Schweess Systemer.
Batterie System Schweess: Erfëllt d'Ufuerderunge vun Aluminium an ënnerschiddleche Materialien
Mat dem schnelle Wuesstum vun elektresche Gefierer sinn Batteriesystemer zu enger vun de kriteschste Versammlungen am modernen Automotive Design ginn. Komponente wéi Batterie Schacht, Ënnerstëtzung Rummen, a konduktiv Verbindungen erfuerderen extrem zouverléisseg Schweißen fir laangfristeg strukturell Integritéit an elektresch Leeschtung ze garantéieren.
An dësem Beräich gëtt MFDC Punkt Schweess souwuel Effizienz Verbesserungen a bedeitend Zouverlässegkeet Virdeeler.

Firwat Aluminium Schweess ass méi usprochsvoll
Aluminiumlegierungen gi wäit an elektresche Gefierer Batterie Strukturen benotzt, awer hir Schweißeigenschaften ënnerscheede sech wesentlech vun deene vu Stol.
Ee wichtege Faktor ass thermesch Konduktivitéit. Aluminium féiert Hëtzt ongeféier dräimol méi séier wéi Stol, dat heescht datt d'Hëtzt séier an d'Ëmgéigend Material opléist. Wann d'Energieinput net séier genuch geliwwert gëtt, gëtt et schwéier e stabile Weld Nugget ze generéieren. Zousätzlech sinn Aluminiumflächen typesch vun enger dichter Oxidschicht bedeckt, där hir Schmelztemperatur wesentlech méi héich ass wéi déi vum Basismetall. Ausser dës Oxidschicht effektiv gestéiert ass, kann d'Schweißintegritéit kompromittéiert ginn.
Aus dëse Grënn erfuerdert d'Aluminiumschweißen béidhéich Stroumfäegkeetanpräzis Kraaft Kontroll.
De Wäert vun High aktuell Output an kuerz Weld Cycles
Ee vun de wichtegste Virdeeler vun MFDC Schweiser an Aluminiumapplikatiounen ass hir Fäegkeet fir stabil, héich Stroumniveauen bannent extrem kuerzer Schweißdauer ze liwweren. Dëst erlaabt d'Hëtzt op der Schweess-Interface ze konzentréieren anstatt duerch d'Ëmgéigend Material ze verdeelen.
Ënner typesch Produktiounsbedéngungen ginn Aluminiumschweißzyklen dacks bannent ofgeschlossmanner wéi 100 Millisekonnen, mat aktuellen Niveauen erreechen30 kA bis 50 kA. Dës séier Energieversuergung ënnerstëtzt eng konsequent Nuggetbildung, wärend Hëtzt-betraff Zonewuesstum miniméiert an de Risiko vun Deelverzerrung reduzéiert.
Fir grouss Strukturen wéi Batterie Schacht, iwwersetzen dës Fäegkeeten dacks direkt a verbesserte Produktiounsduerchgang a reduzéierter Schrottraten.
Prozess Kontroll an Ënnerscheeder Metal Schweess
A Batteriemoduler ass et üblech Materialien wéi Aluminium-op-Kupfer oder Aluminium-zu-Stol ze verbannen. Dës ongläiche Metal Kombinatioune verlaangen virsiichteg Kontroll der Formatioun vun exzessiv ze verhënnerenintermetallesch Verbindung (IMC) Schichten, wat d'mechanesch Eegeschafte vun der Schweess schwächen kann.
Duerch d'Upassung vun der aktueller Polaritéit an der Hëtztverdeelung, erlaben MFDC Systemer méi präzis Kontroll vum intermetallesche Wuesstum, hëllefe gemeinsame Stäerkt a laangfristeg Zouverlässegkeet z'erhalen.
Produktiounsdaten aus optimiséierte Schweißprozesser weisen dacks wesentlech reduzéiert Variabilitéit an der Schweessstäerkt, bäidroen zu enger verbesserter Gesamtproduktkonsistenz.
Chassis a Sécherheet Komponente: Stabilitéit an Traceability Ufuerderunge
Ähnlech wéi BIW Strukturen, Chassis Komponente mussen streng Leeschtungsnormen treffen. Dës Deeler erliewen dacks dynamesch Luedebedéngungen, a Schweißintegritéit ass essentiell fir d'Gefiersécherheet z'erhalen.
Typesch Beispiller enthalen Ënnerframes, Kontrollwaffen a Sécherheetsgurtverankerungspunkte, déi all als Sécherheets-kritesch Komponente klasséiert sinn.
Stabil Energie Liwwerung an décke Material Schweess
Chassis Komponente benotzen oft Stol Placke mat thicknesses rangéiert vun3 mm bis 6 mm. An echte Produktiounsëmfeld kënnen Flächen Beschichtungen, kleng Oxidatioun oder Montagelücken enthalen, déi all d'Kontaktresistenz beaflosse kënnen.
Wann d'Schweißsystemer dës Variatiounen net kompenséieren kënnen, kënnen Mängel wéi net genuch Penetratioun oder kale Schweißen optrieden. Fir dës Erausfuerderung unzegoen, integréiert fortgeschratt Ausrüstung dackskonstante Muecht Kontroll Modi, déi automatesch d'Spannungsausgang upassen fir eng stabil Hëtztinput z'erhalen.
Dës Approche garantéiert eng konsequent Schweessqualitéit och wann d'Werkstéckbedéngungen schwanken, wat d'Prozessverännerlechkeet wesentlech reduzéiert.
Déi wuessend Wichtegkeet vu Weld Data Management
An der moderner Autosproduktioun muss d'Schweißqualitéit net nëmme konsequent sinn, awer och voll tracéierbar. Ëmmer méi, Schweess Systemer sinn integréiert an digital Fabrikatioun Ëmfeld déi detailléiert Prozess Daten fir all Weld opgeholl.
Typesch opgeholl Parameteren enthalen:
| Daten Typ | Zweck |
|---|---|
| Aktuell Welleform | Verifizéiert d'Energiekonsistenz |
| Kraaft Curve | Monitor Elektroden Drock Verhalen |
| Verrécklungsdaten | Bunnen nugget Formatioun Dynamik |
| Weld Zäit | Kontrollen Produktioun Zyklus timing |
Mat der Zäit erlaben dës Donnéeën d'Fabrikanten Trends z'identifizéieren, potenziell Feeler fréi z'entdecken, an Ënnerhalt proaktiv ze plangen, schlussendlech ongeplangten Ausdauer reduzéieren.
Wéi wielt de richtege MFDC Spot Welder fir Automotive Uwendungen
Wann Dir Schweißausrüstung kaaft, eleng op de Präis fokusséiert féiert seelen zu optimalen -laangfristeg Resultater. Eng méi effektiv Strategie beinhalt d'Bewäertung vun Schlësseltechnesch Spezifikatioune déi direkt Leeschtung an Zouverlässegkeet beaflossen.
Déi folgend Parameteren gehéieren zu de wichtegste Faktore fir ze berücksichtegen wärend der Ausrüstungswahl.
Schlëssel technesch Parameteren Referenz Table
| Parameter | Beschreiwung | Recommandéiert Range |
|---|---|---|
| Inverter Frequenz | Bestëmmt aktuell Kontroll Präzisioun | ~1000 Hz fir Automobilstrukturen |
| Peak aktuell Kapazitéit | Afloss Nugget Formatioun Fähegkeet | Méi héich Ausgang erfuerderlech fir Aluminium |
| Transformator Effizienz | Afloss Energieverbrauch an Zouverlässegkeet | Héich-Effizienz Kärmaterial recommandéiert |
| Kontroll System Kapazitéit | Bestëmmt Prozess Flexibilitéit | Multi-Puls- a Kraaftfeedback recommandéiert |
| Automatioun Interface | Definéiert Systemkompatibilitéit | Ënnerstëtzung fir Profinet oder EtherCAT bevorzugt |
Dës Parameteren ginn normalerweis an der technescher Dokumentatioun opgezielt a kënne während der Evaluatiounsphase iwwer Liwweranten verglach ginn.
Ausrüstungsempfehlungen no Applikatiounsszenario
Verschidde Autoskomponenten erfuerderen verschidde Schweißeigenschaften. Auswiel vun Ausrüstung baséiert op Applikatioun-spezifesch Ufuerderunge hëlleft souwuel Produktivitéit wéi och laang-Zouverlässegkeet ze garantéieren.
| Applikatioun | Recommandéiert Fonctiounen | Primär Focus |
|---|---|---|
| BIW Schweess | Multi-Stage Stroumsteuerung | Weld Konsequenz |
| Batterie System Schweess | Héich Stroumkapazitéit | Gemeinsam Dicht a Versiegelung |
| Chassis Sécherheet Komponente | Konstant Muecht Kontroll | Stabilitéit an Zouverlässegkeet |
D'Benotzung vun enger Applikatioun-gedriwwe Selektiounsstrategie vereinfacht dacks den Entscheedungsprozess- a reduzéiert d'Wahrscheinlechkeet vu falschen Ausrüstung.
Conclusioun
Wéi d'Automobilfabrikatioun sech weider entwéckelt, ännert sech d'Roll vu Schweißausrüstung deementspriechend. Wat eemol als Standalone Produktiounsinstrument ugesi gouf, ass elo en integralen Deel vun engem komplett integréierte Fabrikatiounssystem ginn. D'Performance vu Schweißausrüstung beaflosst net nëmmen d'Schweißqualitéit, awer och d'Produktiounseffizienz, d'Betribskäschten a laangfristeg Produkt Zouverlässegkeet.
Vun Kierper-in-Wäiss Strukturen bis Batterie-Versammlungen vun elektresche Gefierer a Sécherheetskomponenten vum Chassis,MFDC Punkt Schweess Technologiegëtt séier eng Standardléisung iwwer verschidde Autosfabrikatiounsstadien. Fir Firmen Planung Ausrüstung Upgrades oder nei Produktioun Linnen, Versteesdemech vun der spezifesch Prozess Ufuerderunge vun all Applikatioun a virsiichteg Schlëssel technesch Parameteren Evaluatioun kann operationell Risiken bedeitend reduzéieren.
Beim Kaf vun Décisiounen réckelen iwwer initial Käschten Iwwerleeungen a fänken un PrioritéitStabilitéit, Kompatibilitéit a laang-Zouverlässegkeet, Wiel vun der rietser MFDC Schweess Léisung gëtt eng Investitioun déi nohalteg operationell Wäert liwwert.