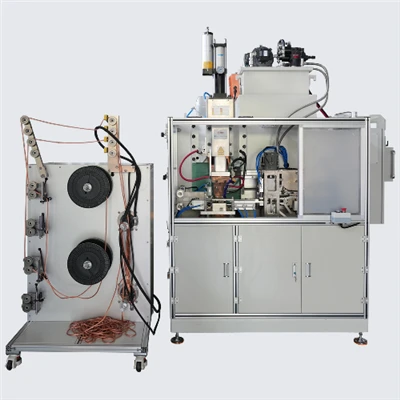
Schweess vun engem Auto Ueleg Tank (typesch aus niddereg-Kuelestoff Stahl oder Aluminium) mat engemseam Schweess Maschinnverlaangt Präzisioun ze garantéierenleck-beständeg, haltbar a knacken-beständeg Nähte. Drënner ass e Schrëtt-fir-Schrëtt industrielle Guide:
1. Material & Design Prep
- Material:
Stahlbehälter: Benotzt niddereg-Kuelestol (zB SAE 1006/1010) fir Schweißbarkeet.
Aluminium Panzer: Benotzt 3003/5052 Legierungen (evitéieren 7000-Serie).
- Surface Botzen:
Offetten mat alkalesche Botzmëttel → Oxiden iwwer Schleifbürsten (Stol) oder chemesch Ätzen (Aluminium) entfernen.
- Gemeinsam Design:
Ronn Gelenker mat10-12 mm Iwwerlappung(fir Nahtschweißen).
Flange Ausriichtung Toleranz:± 0,2 mm.
2. Seam Schweess MachineSetup
| Parameter | Stol Panzer | Aluminium Panzer |
|---|---|---|
| Schweess Stroum | 15-25 kA | 20-35 kA |
| Elektroden Kraaft | 3-6 kN | 2-4 kN |
| Schweess Vitesse | 1-3 m/min | 0,5-2 m/min |
| Puls Dauer | 10-30 Zyklen (AC) | 5-15 Zyklen (MFDC) |
| Ofkillung | Extern Waasserjets | Intern Elektroden H₂O Ofkillung |
Note:
- Stol: Benotzt AC oder MFDC (Mëttelfrequenz Direktstroum).
- Aluminium: Nëmmen MFDC(evitéiert d'Elektroden ze halen).
- Elektroden: Cu-Cr Legierungsfelgen (Breet=1.5× Blechdicke).
3. Schweess Prozess Flow
- Fixture Lueden:
Clamp Tank Halschent an engemrotativ Armature(fir kreesfërmeg Nähte) bzwlinear Tracker(fir direkt Nähte).
- Tack Welding:
Punkt-Schweiß endet um50% Muechtfalsch Ausrichtung ze verhënneren.
- Seam Schweess:
Elektrodenrieder engagéieren → Kraaft opdroen → Stroumimpuls starten + Radrotatioun.
Kritesch: Iwwerlappung Flecken duerch25–30%fir kontinuéierlech hermetesch Sigel.
- Post-Weld Cooling:
Blas kompriméiert Loft iwwer d'Schweißzone fir d'Verzerrung ze reduzéieren.
4. Schlëssel Qualitéit Kontrollen
- Leck Test:
Drock Tank ze0,5 bar→ Ënnerdaach am Waasser; kontrolléieren fir Bubbles (100% Inspektioun).
- Destruktiv Test:
Ausschneiden Prouf → Moossennugget Breet(soll méi grouss wéi oder gläich wéi √𝑡 sinn, wou 𝑡=Blattdicke).
- Visuell / Dye Penetrant:
Kontrolléiert fir Rëss, Porositéit oder Elektrodenmarken.
5. Gemeinsam Mängel & Fixes
| Defekt | Ursaach | Léisung |
|---|---|---|
| Lecken | Niddereg Iwwerlappung / Stroum | ↑ Aktuell ëm 10%; ↓ Geschwindegkeet 20% |
| Krateren / Rëss | Schlecht Elektroden Ënnerhalt | Kleed Elektroden all 50 Welds |
| Warping | Exzessiv Hëtzt Input | ↑ Geschwindegkeet; benotzen pulséiert Killmëttel |
| Stick (Al) | Elektrodelegierung Mëssverständnis | Benotzt Cu-Zr Elektroden + MFDC |
6. Automatiounsintegratioun (Héich-Volume Produktioun)
- Robotesch Seam Zellen:
6-Achs Roboter mat Seam Tracking Laser (zB FANUC ArcMate).
- An -Linn Leck Tester:
Automatiséierter Drockverfallssensoren → Feeler refuséiert Panzer an<20 sec.
Auto-justéieren Stroum/Kraaft baséiert op Echt-Zäitresistenz Iwwerwaachung.
7. Sécherheet & Konformitéit
- Ventilatioun: Schweessdampen extrahéieren (Stol: Mn/Cr-Oxiden; Al: Al₂O₃).
- Standarden:
ISO 3834 (Qualitéitsfuerderunge fir Fusiounsschweißen).
FMVSS 301 (Brennstofftank Integritéit fir Gefierer).
FirwatSeam Schweess(vs Alternativen)?
| Method | Emissioun | Seam Welding Virdeel |
|---|---|---|
| MIG/TIG | Lues; Fäegkeet-ofhängeg | Héich Vitesse(3x méi séier) |
| Klebstoffverbindung | Degradéiert am Brennstoff / Ueleg | Chemesch resistent |
| Laser Schweess | Héich Ausrüstungskäschte | Niddereg Käschtenfir décke Panzer |