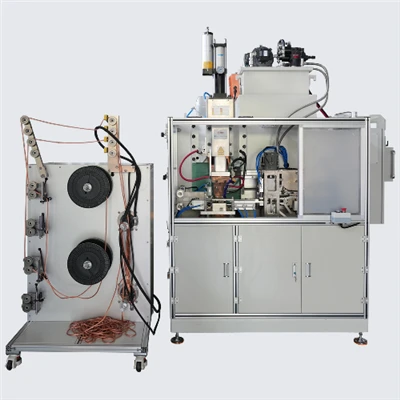
Aféierung
A Präzisiounsfabrikatiounsfelder wéi Power Batterie Moduler a 5G Kommunikatiounsapparater,capacitive Offlossquantitéit Welderass de bevorzugte Prozess fir dënn-Blatschweißen ginn wéinst senger Millisekonne-Energieverëffentlechung a kontrolléierbar Hëtztinput. Wéi och ëmmer, eng Industrieëmfro weist datt 65% vun de Schweessfehler aus falschen Parameterastellungen entstinn, an e just ± 5% Feeler an aktuellen Parameteren kann zu enger 30% Ofsenkung vun der Schweessstäerkt féieren. Dësen Artikel gëtt systematesch d'Auswiel Logik an Optimisatioun Strategien fir de Kär Parameteren analyséieren vuncapacitive Offlossquantitéit Welderaus de Perspektiven vu Materialeigenschaften, Energietransfer a Prozessfenster.
I. Kär Wäert vun der Parameter System an capacitive Offlossquantitéit Welder
- De Prozess Parameter vuncapacitive Offlossquantitéit Welderbilden en zouenen-Loop Energie Kontrollsystem deen direkt dräi Schlësselindikatoren beaflosst:
- Schweess Qualitéit: Nugget diameter fluctuations >0,2 mm kann zu strukturell Stäerkt Echec féieren.
- Produktioun Käschten: Parameteroptimiséierung kann den Energieverbrauch pro Schweiß ëm 40% reduzéieren an d'Elektrodenliewen ëm 50% verlängeren.
- Ausrüstung Effizienz: Richteg Parameter Astellunge kënnen d'OEE (Gesamtausrüstungseffizienz) ëm 15–25% verbesseren.
- Géigesaz traditionell Resistenz Schweess, de Parameter System vuncapacitive Offlossquantitéit Welderhuet zwee ënnerschiddlech Charakteristiken:
- Energie Pre-Späichercharakteristik: Gesamtenergie (E=0.5CU²) gëtt präzis kontrolléiert duerch Kondensator-Ladespannung (U) a Kapazitéit (C).
- Millisekonne-Niveau Timing Kontroll: Verlaangt präzis Koordinatioun vun Opluedzäit (T1), Drockapplikatiounszäit (T2), Auslaafzäit (T3), an Haltzäit (T4).
II. Schlëssel Parameter Auswiel Logik a Berechnung Formelen
1. Basis Energie Parameteren: Opluedstatiounen Volt an Capacitor Kapazitéit
- Auswiel Formel:
- E_required=K × S × ρ × C_p
- (E_required: néideg Energie; K: Material Koeffizient; S: Gesamtplackdicke; ρ: Resistivitéit; C_p: Spezifesch Hëtztkapazitéit)
- Typesch Konfiguratiounen:
- 0,5 mm Aluminiumblech: U=450V, C=12,000 μF (Energie 12 kJ)
- 1,2 mm Edelstol: U=600V, C=18,000 μF (Energie 32 kJ)
- Feeler Kontroll: Spannungsfluktuatioun<±1.5%, capacity decay rate <5%/year.
2. Timing Parameteren: Präzis Véier-Stage Koordinatioun
- Drockapplikatiounszäit (T2): Muss de ganze plasteschen Deformatiounsprozess vum Werkstéck ofdecken (15-25 ms fir Aluminium, 30-50 ms fir Stahl).
- Entladungszäit (T3):
- Aluminium an Legierungen: 3-8 ms (vermeiden exzessiv Schmelzen)
- Héich-stäerkt Stahl: 10–15 ms (assuréieren voll Nuggetbildung)
- Halt Zäit (T4): Set baséiert op Materialverstörungseigenschaften (20–30 ms fir Aluminiumlegierungen, 50–80 ms fir galvaniséierte Stol).
3. Dynamesch Kontrollparameter: Intelligent Upassung vum Drock a Welleform
- Elektrodendruck (F):
- F ∝ (I² × R × t) / d
- (I: Stroum; R: Kontaktresistenz; t: Zäit; d: Elektroden Duerchmiesser)
- dënn Blieder (<1 mm): 300–600 N
- Thick sheets (>2 mm): 800–1500 N
- Offlossquantitéit Waveform:
- Trapezwelle: Gëeegent fir héich thermesch Konduktivitéitsmaterialien (Kupfer, Aluminium), sanft Start fir Spatzen ze vermeiden.
- Quadratwelle: Ideal fir héich-resistenzmaterialien (Edelstol, Titanlegierungen), séier Heizung op Nuggettemperatur.
III. Véier Technesch Weeër fir Parameteroptimiséierung
1. Material Property-Ugedriwwe Method
- Baut eng Materialdatenbank mat 18 Parameteren fir 32 Metaller, dorënner Resistivitéit, thermesch Konduktivitéit a Schmelzpunkt.
- Entwéckelt intelligent passende Algorithmen: Input Material Kombinatiounen an Dicken fir automatesch recommandéiert Parameterbereich ze generéieren.
- Fall: Beim Schweißen vun 0,8 mm Aluminium + 0.3 mm Kupfer, huet de System U=480V, T3=6 ms recommandéiert, d'Ausbezuelungsquote ëm 22% am Verglach mat manuellen Astellungen ze verbesseren.
2. Energie Gradient Kontroll Technologie
- Segmentéiert Entladungsstrategie:
- Éischt 30% vun der Energie brécht duerch d'Oxidschicht.
- Mëtt 50% bilden e stabile Nugget.
- Finale 20% kompenséiert fir Hëtzt Verloscht.
- Mooss Effekt: Nugget Duerchmiesser Konsistenz verbessert vun ± 0,3 mm op ± 0,1 mm.
3. Digital Zwilling Simulatioun Verifikatioun
- Baut Multi-Physikmodeller: Koppel elektromagnetesch-thermesch-mechanesch Felder fir Schweessprozesser ënner verschiddene Parameterkombinatiounen ze simuléieren.
- Virtuell Debugging: Reduzéiert Test-a-Feelerkäschte vun 300 Versich/Set an der aktueller Produktioun op 5 Versich/Set.
- Automotive Industrie Applikatioun: Entwécklungszyklus verkierzt ëm 40%, Parameteroptimiséierungseffizienz verbessert sechsfach.
4. Online adaptiven Upassung System
- Sensor Array Konfiguratioun:
- Hall Sensoren iwwerwaachen Stroumschwankungen (Genauegkeet ± 1,5%).
- Infrarout thermesch Imager erfaassen Nugget Temperaturfelder (Resolutioun 0,1 Grad).
- Real-time feedback mechanism: Automatically compensates voltage by 2–5% when nugget diameter deviation >0,2 mm.
IV. Parameter Auswiel Léisunge fir typesch Applikatioun Szenarie
1. Power Batterie Tab Schweess
- Material: 0,2 mm Aluminiumfolie + 0.15 mm Néckelblech
- Parameter Kombinatioun:
- Ladespannung: 380V
- Auslaaschtzeit: 4 ms
- Elektroden Drock: 280N
- Trapezoidal Wellenhéigung: 15 kA/ms
- Resultat: Weld Pull Kraaft erreecht 85N, entsprécht ISO 18278 Standards.
2. Loftfaart Titan Alloy Komponente
- Material: TC4 Titanlegierung (1,5 mm + 1.5 mm)
- Parameter Kombinatioun:
- Capacitor Kapazitéit: 25.000 μF
- Haltzäit: 120 ms
- Quadratwellenstroum: 28 kA
- Elektroden Drock: 1200N
- Resultat: D'Müdlechkeet ass op 1,8 Mol eropgaang wéi vun traditionelle Parameteren.
V. Zukunft Technology Evolution Richtungen
- AI Parameter Optimisatiounsmotor: Deep Learning-baséiert Parameter Selbst-Generatiounssystem an d'Ingenieurvalidatiounsphase eran.
- Quantephysik Sensing Technologie: Nano-Niveau magnetesch Flux Sensoren verbesseren d'Genauegkeet vun der aktueller Iwwerwaachung op ±0,3%.
- Ultra-Fast Charge-Entladungssystemer: Graphene capacitor Moduler reduzéieren Opluedstatiounen Zäit ze 0,1 Sekonnen.
Conclusioun
Auswiel Prozess Parameteren fircapacitive Offlossquantitéit Welderass eng Praxis déi Materialwëssenschaft, Energiekontroll an intelligent Algorithmen integréiert. Andeems Parameter Berechnungsmodeller op Basis vu Materialeigenschaften opgestallt ginn, Energiegradient Verëffentlechungsstrategien ëmsetzen an digital Zwillingverifizéierungstechnologien applizéieren, kënnen d'Firmen d'Schweißqualitéit an d'Effizienz vun der Ausrüstung systematesch verbesseren. Mat der déif Integratioun vun IoT an AI Technologien, Parameter Optimisatioun fircapacitive Offlossquantitéit Weldergeet an eng nei Ära vun der "adaptiver Echt-Zäitkontrolle", déi méi staark Prozessgarantie fir Präzisiounsfabrikatioun ubitt.