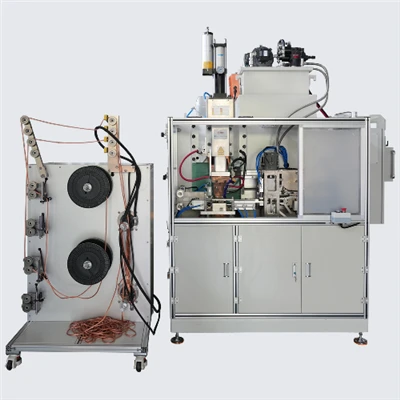
Ultrasonic Metal Schweess Maschinnass wäit benotzt fir Kupfer, Aluminium, Nickelstreifen, Klemmen, Drahthären, Batterie Tabs, Busbars an aner Metallverbindungsapplikatiounen. Et benotzt héich-mechanesch Schwéngung a Schweessdrock fir Reibung, plastesch Deformatioun an atomarer Bindung op der Metallinterface ze kreéieren.
Am Géigesaz zum Fusiounsschweißen ass Ultraschall-Metallschweißen normalerweis e festen-zoustand-Verbindungsprozess. D'Metall brauch net voll ze schmëlzen, sou datt d'Hëtzt -betraff Zone kleng ass. Dëst mécht et gëeegent fir Präzisiounselektronik, nei Energiebatterien, Autosdrahthären, an elektresch Stecker wou d'Konduktivitéit, d'Dimensiounenstabilitéit an d'Uewerflächqualitéit wichteg sinn.
Wéi och ëmmer, d'Verformung vum Werkstéck an d'Uewerflächeschued kënnen nach während der Produktioun optrieden. E puer Schweißen kënnen Stäerktfuerderunge erfëllen, awer den Deel kann déif Marken, Falten, Rëss, Ausdënnung oder Kantverrécklung weisen. Dëst ass besonnesch heefeg beim Schweißen vun dënnem Kupferplacke, Aluminiumfolien, Multi-Layer Batterie Tabs, Nickel -plated Deeler a kleng Klemmen.
D'Kontrolléiere vum Aarbechtsstéckschued ass net nëmmen eng Saach fir d'Schweißkraaft ze reduzéieren. Et erfuerdert adäquate Kontroll vum Materialbedingung, Horn Design, Armature Support, Schweessparameter, Operatioun an Inspektiounsprozess.


Firwat Workpieces deforméieren wärend Ultrasonic Metal Welding?
Ultraschall Metallschweißen transferéiert mechanesch Schwéngungsenergie an de Kontaktgebitt a ganz kuerzer Zäit. Wann d'Energie, den Drock oder d'Ënnerstëtzung net gutt kontrolléiert ass, kann d'Werkstéck lokal kompriméiert, kraazt, zerräissen oder verwéckelt ginn.
1.Material Sensibilitéit
Verschidde Metaller reagéieren anescht op Ultraschallvibrationen. Kupfer, Aluminium an Néckel ginn allgemeng geschweest mat Ultraschall-Metallschweißen, awer hir Härtheet, Duktilitéit, Dicke an Uewerflächbedingung variéieren immens.
Dënn a mëll Materialien si méi wahrscheinlech d'Indentatioun oder Biegen ënner Drock a Schwéngung ze weisen. Méi haart Materialien kënne méi Schweessenergie erfuerderen, awer ze vill Energie kann Rëss, Randverformung oder exzessive Hornmarken verursaachen.
An der Batterie Tab Schweess, zum Beispill, Aluminiumfolie, Kupferfolie a Multilayer Folie Stack sinn dacks ganz dënn. De Schweessprozess muss staark Bindung tëscht Schichten kreéieren ouni déi iewescht Schicht ze räissen oder exzessiv Zännmarken ze loossen.
2.Surface Kontaminatioun oder Oxidatioun
Ultraschallschweißen hänkt vum effektiven Metal-op-Metallkontakt of. Ueleg, Stëbs, Oxidschichten, Reschter oder ongläiche Platen kënnen d'Energietransfer op der Schweißinterface reduzéieren.
Wann d'Uewerfläch net propper ass, kënnen d'Bedreiwer probéieren d'Amplitude, den Drock oder d'Schweißzäit ze erhéijen fir d'Schweißstäerkt ze verbesseren. Dëst mécht de Problem dacks méi schlëmm. D'Kontaminatioun bleift, während d'Werkstéck méi mechanesch Belaaschtung kritt a méi wahrscheinlech deforméiert.
Fir Kupfer- an Aluminiumdeeler sinn d'Uewerflächenreinigung an d'Entréematerialkontroll besonnesch wichteg. Stabil Uewerfläch Qualitéit mécht de Schweess Prozess méi einfach ze kontrolléieren a reduzéiert de Risiko vun Deel Schued.
3.Aarm Horn-zu-Deel Matching
De Schweesshorn ass e Schlësselkomponent am Energietransfer. Seng Gréisst, Zännmuster, Kontaktgebitt, Materialhärkeet, a Verschleiungskonditioun beaflossen all de Stress, deen op d'Werkstéck applizéiert gëtt.
Wann d'Horn Zänn ze schaarf oder ze déif sinn, gëtt den Drock konzentréiert a kann déif Marken hannerloossen oder souguer dënn Materialien duerchbriechen. Wann den Horn ongläich gedroe gëtt, kann d'Energie op enger Säit konzentréieren, wat e schlechte Schweißen op engem Gebitt an iwwer-Kompressioun op engem aneren verursaacht.
Fir dënn Placke, Folie, Multilayer-Terminaler a präzis konduktiv Deeler, soll den Horn net nëmmen d'Material "gripen". Et muss och d'Schweißstäerkt, d'Erscheinung, d'Dickereduktioun an d'elektresch Leeschtung balanséieren.
4.Feeler Schweess Parameteren
Schlëssel Ultraschall Metal Schweess Parameteren enthalen Amplituden, Schweess Drock, Schweess Zäit, Schweess Energie, Ausléiser Drock, an Halt Zäit.
Wann d'Amplitude ze héich ass, ginn d'Reibung an d'plastesch Verformung exzessiv, wat d'Material dënn kann oder d'Uewerfläch beschiedegen. Wann den Drock ze héich ass, kënnen d'Hornzänn ze déif an den Deel drécken. Wann d'Schweißzäit ze laang ass, kann eng kontinuéierlech Energieinput Iwwerschweess, Verzweiflung oder Randschued verursaachen.
Dës Parameteren interagéieren mateneen. Zum Beispill kann d'Erhéijung vun der Amplitude d'Zäit verkierzen déi néideg ass fir d'Zilenergie z'erreechen. D'Erhéijung vum Drock kann och d'Schweißzäit an d'Quantitéit vun der Materialverformung änneren. Aus dësem Grond sollten d'Parameteren als Prozessfenster ugepasst ginn, net als separat Astellungen.
5.Insufficient Fixture Support
Vill Verformungsproblemer ginn duerch schlecht Armaturenstützung verursaacht anstatt Schweessenergie eleng. Wärend dem Schweißen gëtt d'Werkstéck tëscht dem Horn an dem Amvil gehal, während et Drock a Schwéngung kritt.
Wann den Amvil Ënnerstëtzung ze kleng ass, d'Positionéierung ass ongenau, d'Spannkraaft ass ongläich oder den Deel ass deelweis net ënnerstëtzt, kann d'Géigend ronderëm d'Schweiß béien, zesummeklappen oder verréckelen.
Fir geformte Klemmen, gefalteten Deeler, dënn Stack a laang Drahthärkomponenten, soll d'Fixtur d'Schweißberäich gleichméisseg ënnerstëtzen an d'Bewegung beim Schweißen verhënneren.
Gemeinsam Unzeeche vun Workpiece Schued
Workpiece Schued kann normalerweis duerch Erscheinung, Dimensiounen, mechanesch Leeschtung a Schweesskonsistenz identifizéiert ginn.
1.Deep Surface Indentatioun
Déi geschweißte Uewerfläch weist schwéier Zännmarken, Verdënnung, Uewerflächenträissen oder lokal Punktur. Dëst ass üblech wann Dir dënn Kupferplacke, Aluminiumplacke, Multilayer Folie oder Nickel-platéiert Deeler schweißt. Et ass normalerweis mat exzessiver Drock, schaarfen Hornzänn, héijer Amplituden oder laanger Schweißzäit verbonnen.
2.Warping oder Edge Deformatioun
Nom Schweißen ass den Deel net méi flaach. De Rand kann ophiewen, béien oder eng Welle -ähnlech Form no beim Schweißgebitt weisen. Dëst geschitt dacks wann d'Fixture-Ënnerstëtzung schwaach ass, d'Material ganz dënn ass, d'Schweißenergie ze héich ass, oder den Deel gëtt fräigelooss ier d'Schweiß stabiliséiert.
3.Cracking oder Tréine ronderëm de Weld
Wann d'Material limitéiert Duktilitéit huet oder d'Energie an engem klenge Gebitt konzentréiert ass, kënnen kleng Rëss ronderëm d'Schweißkant optrieden. Hard Kupfer, plated Materialien, an Deeler mat groussen Dicke Differenzen si méi wahrscheinlech ze knacken.
4.Unstable Weld Stäerkt
Heiansdo gesäit den Deel akzeptabel aus, awer Pull Tester, Peel Tester oder Resistenz Tester weisen onbestänneg Resultater. Dëst kann ongläiche Energietransfer, Uewerflächkontaminatioun, schlecht Armaturenpositionéierung oder onbestänneg Maschinnausgang uginn.
Wéi reduzéieren ech Deformatioun virum Schweißen?
Gutt Virbereedung ass den éischte Schrëtt fir de Schued vum Werkstéck ze kontrolléieren. Vill Schweessfehler gi verursaacht ier den eigentleche Schweesszyklus ufänkt.
1.Check Material, Dicke a Surface Qualitéit
Virun der Masseproduktioun, bestätegt d'Materialgrad, d'Dickebereich, d'Häert, d'Platéierungstyp an d'Sauberheet vun der Uewerfläch. Fir Kupfer -Aluminium Gelenker, Nickelstreifschweißen, Batterie-Schweißen, an elektresch Stecker, sollten erakommen Materialien op Oxidatioun, Ueleg, Burrs, Falten, Béie, an Dickevariatioun gepréift ginn.
Wann d'Uewerfläch liicht Ueleg oder Oxidatioun huet, botzt se virum Schweißen. Deeler mat eeschte Béie, Falten, Rëss oder Randschued sollten net direkt geschweest ginn, well se zu onbestännege Schweißen oder sekundärer Verformung féieren.
2. Benotzt e passend Horn an Amvil
Den Horn ass keen universellen Deel. An Ultrasonic Metal Schweess, Horn Design beaflosst direkt Schweess Qualitéit an workpiece krut.
D'Kontaktberäich soll dem Schweessberäich passen. Wann et ze kleng ass, gëtt den Drock konzentréiert. Wann et ze grouss ass, kann d'Schweißenergie net genuch sinn. D'Zänndéift soll d'Dicke vum Werkstéck passen. Dënn Deeler sollen net mat ze déif oder scharf Zänn geschweest ginn.
Den Amvil soll genuch Ënnerstëtzung ubidden fir ze verhënneren datt den Deel ënnerzegoen, rutscht oder béien. Horn an Amvil Parallelismus sollt och regelméisseg iwwerpréift ginn fir ongläiche Drock ze vermeiden.
3.Build eng Praktesch Parameter Fënster
Virun der voller Produktioun, vermeit Iech op ee fixe Kader ze vertrauen nëmmen op Erfahrung baséiert. Amplaz, benotzen Test Schweess fir eng bauen eng zouverlässeg Prozess Fënster.
Fänkt mat dem Material, der Dicke an dem Schweißberäich un. Da passt d'Amplitude, den Drock, d'Zäit oder d'Energie Schrëtt fir Schrëtt un. Ännert nëmmen ee grousse Parameter gläichzäiteg an evaluéiert d'Schweißstäerkt, d'Uewerflächmarken, d'Dickereduktioun an d'elektresch Resistenz.
Fir Deeler déi einfach deforméieren, fänkt mat méi niddereger Energie un a lues a lues erop bis d'Schweißstäerkt d'Ufuerderung entsprécht. Dëst mécht et méi einfach déi bescht Gläichgewiicht tëscht Kraaft a minimale Schued ze fannen.
Wéi kontrolléiert de Schued beim Schweißen?
Wärend dem Schweißen ass d'Zil fir stabil Energieinput, stabilen Drock a stabile Deelpositionéierung ze halen. All Schwankung kann onkonsequent Schweessqualitéit verursaachen.
1.Kontroll Amplitude fir exzessiv Reiwung ze vermeiden
Méi héijer Amplitude erstellt normalerweis méi staark Reibung a méi plastesch Deformatioun um Interface. Fir déck oder haart Materialien kann d'Erhéijung vun der Amplitude hëllefen eng staark Verbindung ze bilden. Fir dënn Kupferplacke, Aluminiumfolien an Nickelstreifen, kann awer exzessiv Amplituden Tréine, Falten an déif Abriecher verursaachen.
Wann d'Schweißstäerkt akzeptabel ass, awer d'Uewerflächemarken ze déif sinn, d'Material ass offensichtlech dënn, oder de Rand ass rau, kann d'Amplitude ze héich sinn. Et soll zesumme mat Drock a Schweess Zäit ugepasst ginn.
2.Kontroll Schweessdrock fir d'Kräizung ze verhënneren
Drock hëlleft d'Deeler mateneen ze kontaktéieren an erlaabt Schwéngungen eng zolidd Schweess ze bilden. Mee méi héich Drock heescht net ëmmer besser Schweess.
Wann den Drock ze niddreg ass, kann den Deel rutschen an e schwaache Schweess erstellen. Wann den Drock ze héich ass, kann d'Horn ze déif an d'Material drécken, wat zu schwéieren Abriecher, Ausdünnung oder Rëss verursaacht.
Eng praktesch Approche ass en Drockbereich op Basis vun der Materialdicke a Schweißfläch ze setzen, dann duerch Pull Tester a visuell Inspektioun ze bestätegen. Wann d'Schweißstäerkt niddereg ass, erhéicht net nëmmen den Drock. Iwwerpréift Uewerfläch Propretéit, Horn zouzedrécken, Amplituden, a Schweess Zäit och.
3.Kontroll Zäit oder Energie fir Iwwerwelding ze vermeiden
Wann d'Schweißzäit ze kuerz ass, kann d'Gelenk net voll binden. Wann et ze laang ass, kann den Deel iwwerwältegt ginn. Unzeeche vun overwelding och däischter Schweess Beräicher, déif indentation, edge warping, Material Trennung, a Rëss ronderëm de Schweess.
Fir Masseproduktioun ass et besser Ausrüstung mat Energiekontrolle, Verdrängungskontrolle oder Schweessqualitéit Iwwerwaachung ze benotzen. D'Energiemodus kann hëllefen d'Energieinput méi konsequent vum Zyklus zu den Zyklus ze halen, d'Variatioun ze reduzéieren déi duerch kleng materiell Differenzen verursaacht gëtt.
4.Keep der Workpiece Stable
Deelbewegung beim Schweißen ass eng gemeinsam Ursaach vu Kratzer, Schweißoffset a Randdeformatioun. Den Deel soll präzis plazéiert ginn, an d'Fixturfläche soll propper a fräi vu Schutt sinn.
Fir kleng Statiounen, dënn Stack, a Multilayer Batterie Tabs, zousätzlech Locatiouns- oder Klemmfunktiounen kënnen hëllefen, d'horizontal Bewegung beim Schweißen ze reduzéieren.
5.Benotzt Real-Zäit Iwwerwaachung an Alarm
Eng gutt Ultraschall-Metall-Schweißmaschinn soll d'Schweißenergie, d'Zäit, d'Kraaft, d'Verschiebung an den Drock iwwerwaachen. A Präzisiounselektronik a Batterieproduktioun ass visuell Inspektioun eleng net genuch.
Set ieweschte an ënneschten Prozess Grenzen fir Schlëssel Schweess Daten. Zum Beispill kënnen Alarmer fir exzessiv Energie, anormal Schweißzäit, anormal Verrécklung oder net genuch Drock gesat ginn. Dëst hëlleft defekt Deeler ze stoppen ier d'Thema e Batchproblem gëtt.
Wéi vermeide se sekundäre Schued nom Schweißen?
Schweess Qualitéitskontroll hält net op wann de Schweesszyklus fäerdeg ass. Dënn oder delikat Deeler kënnen nach ëmmer beim Ausluede, Transfert an Inspektioun deforméieren.
1.Use Proper Hold Time
Halt Zäit erlaabt d'Schweißen ënner Drock ze stabiliséieren nodeems d'Ultraschallvibrationen stoppt. Fir dënn Blieder, Multilayer Materialien oder Deeler mat strenge Flaachheetsufuerderunge kann d'korrekt Haltzäit d'Springback an d'Schweißbewegung reduzéieren.
D'Haltzäit sollt net blann erhéicht ginn, well et d'Produktioun verlangsamen. Et soll verifizéiert ginn baséiert op Schweessstäerkt, Erscheinung an Zykluszäit Ufuerderunge.
2.Handle Deeler virsiichteg No Schweess
Nom Schweißen sollten Deeler sanft geläscht ginn. Net direkt op de geschweißte Gebitt zéien, a vermeit den Deel géint d'Fixturkanten ze schloen. Fir dënn oder flexibel Deeler, benotzt speziell Schachtel oder Transfermaart fir Stackendrock an Transportschued ze vermeiden.
3.Inspect Appearance, Dimensions, and Performance
Inspektioun sollt net nëmmen bestätegen datt d'Deeler verbonne sinn. Et soll och kontrolléieren ob d'Schweißen den Applikatiounsufuerderunge entsprécht.
Gemeinsam Inspektiounsartikele enthalen Uewerflächenabentatioun, Schweißpositioun, Dickereduktioun, Pullstäerkt, Peelstäerkt, elektresch Resistenz, a Querschnittqualitéit. Fir nei Energiebatterien, Kraaftelektronik, an elektresch Stecker, stabil niddereg Kontaktresistenz ass besonnesch wichteg, well d'Gelenk muss staark an elektresch zouverlässeg sinn.
Wéi wielen ech eng Ultrasonic Metal Welding Machine fir Workpiece Schued ze reduzéieren?
Fir Keefer, d'Wiel vun enger Ultraschall-Metalschweißmaschinn sollt net nëmmen op Kraaftbewäertung oder Präis baséieren. D'Maschinn muss fäeg sinn de Schweessprozess konsequent ze kontrolléieren.
1.Match d'Kraaft op d'Material an d'Dicke
Wann d'Kraaft ze niddreg ass, kann d'Schweißstäerkt net genuch sinn. Wann d'Kraaft ze héich a schlecht kontrolléiert ass, kann d'Werkstéck beschiedegt ginn.
Ier Dir kaaft, gitt dem Fournisseur d'Material, d'Dicke, d'Zuel vun de Schichten, d'Schweißfläch, d'Zilzuchstäerkt, d'Resistenzfuerderung a d'Produktiounskapazitéit. De Fournisseur soll d'Maschinnkraaft a Schweißléisung recommandéieren op Basis vun echte Proben.
Dënn Klemmen, Nickelstreifen a kleng konduktiv Deeler erfuerderen normalerweis méi präzis Kontroll. Multilayer Kupferfolien, Aluminiumfolien a gréisser Busbarverbindunge kënne méi héich Energieausgab an eng méi stabil Schweißplattform erfuerderen.
2.Choose Stabil Drock Kontrolléiere
Instabile Drock kann zu ongläiche Schweessmarken, onkonsequent Kraaft a Schued vum Werkstéck féieren. Wielt Ausrüstung mat stabilem Drockausgang, gudder Widderhuelbarkeet, an einfacher Upassung.
Fir Präzisiounsschweißen ass et derwäert ze berécksiichtegen Servo Drock Kontroll, Verréckelung Iwwerwaachung, Ausléiser Drock Astellung, a Weld Curve Recording.
3.Check Disponibel Schweess Modi
Eng kapabel Ultraschall-Metalschweißmaschinn kann Zäitmodus, Energiemodus, Kraaftmodus oder Verdrängungsmodus ënnerstëtzen.
Fir einfache Produkter kann Zäitmodus genuch sinn. Fir Material mat Variatioun, héich Qualitéit Ufuerderunge, oder Mass Produktioun, Energie Modus an Verréckelung Iwwerwachung si méi wäertvoll well se hëllefen Konsequenz verbesseren.
4.Evaluéieren Horn a Fixture Personnalisatioun
Vill Deformatiounsproblemer kommen aus engem schlechten Horn oder Armaturendesign, net vum Maschinnkierper selwer. Wann Dir e Fournisseur auswielt, frot ob se Horndesign, Armaturentwécklung, Probeschweißen a Prozessvalidatioun kënne bidden.
E Fournisseur deen d'Horn an d'Amvil no der Werkstéckstruktur personaliséiere kann ass méi wahrscheinlech d'Indentatioun, d'Kräizung, d'schwaach Schweißen a Schweessoffsetproblemer ze léisen.
5.Look fir Donnéeën Recording an Traceability
Fir nei Energiebatterien, Autosdeeler, Präzisiounselektronik an aner Qualitéits-sensibel Uwendungen ass d'Datenopnam héich recommandéiert. D'Maschinn soll Schweessenergie, Zäit, Kraaft, Drock, Verschiebung an aner Schlësseldaten notéieren.
Dëst mécht et méi einfach Qualitéitsprobleemer ze verfolgen, Prozessvariatioun ze analyséieren an e stabile Produktiounsstandard ze bauen.
Schued Kontroll Rotschléi fir verschidde Workpieces
1.Dënn Kupfer an Aluminiumplacke
Dënn Blieder si liicht gedréckt oder verréckt. Benotzt e passende Hornzännmuster, vermeit exzessiv Drock an Amplituden, a gitt sécher datt den Amvil genuch Ënnerstëtzung gëtt. Wärend Proufschweißen, kontrolléiert d'Intentatiounsdéift, d'Dickereduktioun an d'Kantedeformatioun.
2.Multilayer Kupfer an Aluminiumfolie
Multilayer Folie erfuerdert staark Bindung tëscht Schichten, awer déi iewescht Schicht kann räissen wann de Prozess ze aggressiv ass. Benotzt eng stabil Energiekontrolle a verifizéiert d'Schichtverbindung duerch Peel Testen oder Querschnëttinspektioun. D'Fixtur soll verhënneren datt d'Folie verréckelt virum Schweißen.
3.Batterie Tabs
Batterie Tabs erfuerderen stabil Schweißstäerkt, gutt Konduktivitéit a konsequent Erscheinung. Vermeiden exzessiv Energie déi ronderëm Strukturen Afloss kann, a streng Kontroll Schweess Positioun. Aluminium Tabs, Kupfer Tabs a Kupfer-Aluminium Kombinatioune sollen all seng eege Prozessfenster hunn.
4. Drot Harness Terminaler
Fir Drot Harness Terminal Schweess, loose strands, schlecht Terminal Positionéierung, an onbestänneg Spannung kënnen all d'Schweißqualitéit beaflossen. D'Fixtur soll souwuel den Drot wéi och den Terminal sécher halen. Verschidde Drot Kräiz-Sektioune solle verschidden Drock- an Energieastellungen benotzen.
Workpiece Schued Kontroll Checkliste
| Inspektioun Artikel | Wat ze kontrolléieren | Méiglech Problem |
|---|---|---|
| Material | Typ, Dicke, Hardness, Zuel vu Schichten | Dënn oder onkonsequent Material kann deforméieren |
| Uewerfläch Zoustand | Ueleg, Oxidatioun, Burrs, Plating Qualitéit | Instabile Energietransfer |
| Horn Zoustand | Zänn Muster, Verschleiung, Parallelismus | Déif Mark oder lokal overwelding |
| Ambulanz an Armaturen | Ënnerstëtzung, Positionéierung, Spannung | Warping, Rutsch, Weld Offset |
| Amplitude | Ob et ze héich ass | Tréinen, dënnend, rau Kanten |
| Drock | Ob et ze héich oder ze niddreg ass | Kraaft, schwaach Schweißen, onbestänneg Kraaft |
| Zäit oder Energie | Ob den Deel iwwerwältegt ass | Däischter Marken, Verformung, Rëss |
| Halt Zäit | Ob et genuch ass | Springback oder onbestänneg Schweißen |
| Ëmgank | Luede, Ausluede, Transfert | Sekundär Béie oder Impakt Schued |
| Maschinn Zoustand | Converter, Generator, Guide System | Onbestänneg Ausgang a Batchdefekter |
FAQ
Q: Firwat léisst eng Ultraschall-Metall-Schweißmaschinn déif Marken um Werkstück?
A: Déif Marken ginn normalerweis duerch exzessiv Drock verursaacht, scharfen Hornzänn, héich Amplituden, laang Schweißzäit oder schwaach Amvil Ënnerstëtzung. D'Léisung ass net nëmmen ee Parameter ze reduzéieren, awer och d'Horn, d'Fixtur, d'Werkstéckfläch an d'Maschinnstabilitéit ze kontrolléieren.
Q: Heescht d'Verformung vum Werkstéck ëmmer datt d'Schweißkraaft ze héich ass?
A: Nee Héich Kraaft kann Verformung verursaachen, awer schlecht Armaturenstützung, ongläiche Hornkontakt, onbalancéierten Drock, Uewerflächkontaminatioun a Materialdickevariatioun kënnen och Verformung verursaachen. Déi bescht Approche ass z'identifizéieren wou d'Verformung geschitt an dann de Prozess Schrëtt fir Schrëtt iwwerpréift.
Q: Wéi kënne dënn Kupfer oder Aluminiumplacke mat manner Abriecher geschweest ginn?
A: Benotzt en Horn Zänn Muster gëeegent fir dënn Materialien, vermeiden exzessiv Drock an Amplituden, a bitt genuch Ambol Ënnerstëtzung. Fänkt mat méi niddereger Energie beim Proufschweißen un, erhéicht dann graduell bis déi erfuerderlech Kraaft erreecht gëtt.
Q: Kann ech d'Schweißzäit erhéijen wann d'Schweißstäerkt ze niddreg ass?
A: Net direkt. D'Erhéijung vun der Schweesszäit kann d'Kraaft verbesseren, awer et kann och Iwwerschweess an Deformatioun verursaachen. Iwwerpréift als éischt d'Sauberheet vun der Uewerfläch, d'Hornkonditioun an d'Positioun vun der Armatur. Da passt d'Amplitude, den Drock oder d'Energie a klenge Schrëtt un a bestätegt d'Resultat mat Pull Testen a visueller Inspektioun.
Q: Wéi wielen ech déi richteg Ultraschall-Metalschweißmaschinn fir mäi Werkstéck?
A: Gitt de Fournisseur mat Ärem Material, Dicke, Unzuel vu Schichten, Schweißfläch, Zil-Pullstäerkt, Resistenzfuerderung, a Produktiounskapazitéit. En zouverléissege Fournisseur soll Probeschweißen, Horn- a Fixturdesign, Parametertesten, a Produktiounsprozessleitung ënnerstëtzen.
Conclusioun
Verhënneren vun workpiece Schued am Ultrasonic Metal Schweess ass net nëmmen iwwer d'Senkung vun der Schweess Energie. De Schlëssel ass d'Energie, den Drock, d'Horndesign, d'Fixturunterstëtzung an d'Materialzoustand ze passen.
Fir Präzisiounselektronik, nei Energiebatterien, Autosdrahthären, a konduktiv Metallkomponenten, hänkt stabil Schweessqualitéit vu vill méi wéi Maschinnkraaft of. Et hänkt och vun enger gëeegenter Prozessfenster of, zouverléissege Armaturendesign, richteg Hornmatchung a konsequent Maschinnkontrolle of.
Wann Dir eng Ultraschall-Metallschweißmaschinn auswielt, sollten d'Keefer net nëmme Präis a bewäert Kraaft vergläichen. Si sollen och Probe Schweessresultater, Deformatiounskontroll, Schweessdatenstabilitéit, Horn- a Fixture Personnalisatioun, an d'Prozesserfahrung vum Fournisseur evaluéieren. Dëst hëlleft staark Schweißen z'erreechen, während d'Indentatioun, d'Kräizung, d'Rëss an d'Batchdefekter reduzéiert ginn.