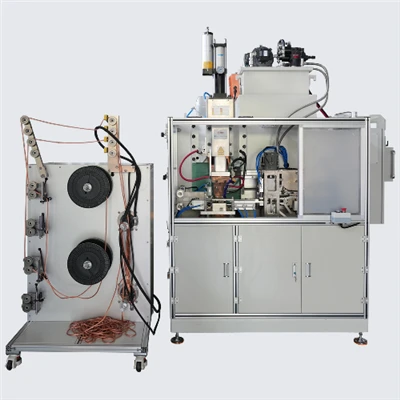
An der moderner industrieller Fabrikatioun ass Resistance Spot Welding (RSW) Technologie e Kärprozess ginn fir Edelstahlkomponenten a Secteuren wéi Automobil, Raumfaart an Hausgeräter ze verbannen, wéinst senger Effizienz an Zouverlässegkeet.
Wéi och ëmmer, d'Qualitéit vum Punktschweiß hänkt grondsätzlech vun der Gréisst, der Form an der interner Integritéit vum Weld Nugget of, deen am Prozess geformt gëtt. De Weld Nugget ass déi kritesch "Fusiounszone" déi zwee oder méi Metallplacke verbënnt, a seng Qualitéit bestëmmt direkt d'Kraaft an d'strukturell Zouverlässegkeet vum Gelenk.


Dëse Guide zielt fir Ingenieuren an Techniker eng systematesch a praktesch Methodik ze bidden fir d'Qualitéit vun der Edelstahl Spot Weld Nugget ze evaluéieren. Et deckt eng ëmfaassend Strategie vu Schlësselindikatoren an net-zerstéierende Tester bis Parameteroptimiséierung, a garantéiert datt geschweißte Gelenker den héchste Industrienormen entspriechen.
I. Schlëssel Indicateuren an Industrie Standarden fir Weld Nugget Qualitéit
Fir d'Qualitéit vun engem STAINLESS Stol Punkt Schweess Nugget ze evaluéieren, muss éischt kloer Mooss Normen etabléiert ginn. Nugget Qualitéit gëtt typesch vun den folgenden dräi Kärindikatoren festgeluegt:
1. Nugget Duerchmiesser
Den Nugget-Duerchmiesser ass deen entscheedendsten Indikator fir d'Belaaschtung-trägerkapazitéit vum Gelenk ze bewäerten. Net genuch Duerchmiesser féiert zu enger reduzéierter Gelenkstäerkt a potenziellen Ausfall ënner Stress.
| Evaluatioun Indikator | Allgemeng Industrie Standard (Referenz) | Praktesch Empfehlung |
| Minimum Nugget Duerchmiesser | Allgemeng erfuerdert $D \\ge 4\\sqrt{t}$ ($t$ ass déi eenzeg Blatdicke, a mm) | Fir eng 1,0 mm déck Edelstahlplack, soll de Minimum Nugget Duerchmiesser net manner wéi 4,0 mm sinn. |
| Metallographic Standard | Metallographesch Analyse Qualitéitsstandard: Fir eng 3mm Dicke, den Nugget Duerchmiesser $\\ge 4\\text{mm}$. | Dëst ass e konservative Referenzwäert; Tatsächlech Produktioun soll op spezifesch Standarden bezéien op Basis vu Material a Blatdicke. |
2. Nugget Pénétratioun Taux
D'Penetratiounsquote ass de Prozentsaz vun der Nuggetdicke relativ zu der Gesamtdicke vun de verschweißte Blieder.
- Standard Ufuerderung: Déi ideal Pénétratiounsquote soll tëscht 20% an 80% sinn.
- Niddereg Pénétratioun (<20%): Small contact area between the nugget and the base metal, resulting in insufficient strength.
- High Penetration (>80%): Ufälleg fir Ausdreiwung (Spëtzt), exzessiv Uewerflächenträgerung, oder souguer verbrennen -duerch, wat d'Erscheinung an d'Müdlechkeet beaflosst.
3. Intern Mängel
Mängel am Schweißnugget sinn verstoppte Gefore, déi zu Gelenkfehler féieren. Dës enthalen haaptsächlech:
- Porositéit: Voids geformt wann d'Gasen net adequat während dem Schweißen ausgeschloss ginn.
- Rëss: Haaptsächlech verursaacht duerch Schweißthermesch Stress oder exzessiv séier Ofkillungsraten.
- Schrumpfvoids: Huelraim geformt wéi de geschmollte Nugget solidifizéiert a schrumpft.
- Defektgebitt Limit: Industrienormen erfuerderen typesch datt de Gesamtdefektgebitt net méi wéi 20% vum Gesamt Nuggetberäich ass.
II. Non-Destruktiv Testen (NDT): Effizient an Echt-Zäitqualitéit Bewäertung
Net-zerstéierend Testmethoden erlaben 100% séier Inspektioun vum Schweißnugget ouni den Deel ze beschiedegen, wat se besonnesch gëeegent ass fir Online Qualitéitskontroll an héijer-Volumenproduktioun.
1. Ultrasonic Testen (UT)
UT ass déi allgemeng NDT Method fir Punktschweißen. Et benotzt d'Reflexioun vun Ultraschallwellen op verschiddene Materialschnëttplazen (wéi d'Fusiounslinn tëscht dem Nugget an dem Basismetall, oder Mängel) fir d'Nuggetgréisst an d'Integritéit ze evaluéieren.
| Techneschen Aspekt | Detailléiert Erklärung a Praktesch Referenz |
| Prinzip | Benotzt spezifesch Echo-Signaler generéiert duerch Ultraschallwellen an der rhomboid charakteristescher Zone (Fusiounslinn) tëscht dem Schweessnugget an dem Basismetall. |
| Zäit vum Fluch (TOF) Analyse | Duerch d'Analyse vum Time of Flight (TOF) Signal vun der Ultraschallwelle kann d'Nuggetdicke an den Duerchmiesser präzis geschätzt ginn. |
| Daten Referenz | Zum Beispill, bei engem spezifesche Material a Frequenz, kann en TOF vun 0,38μs engem Nugget Duerchmiesser vu ronn 4mm entspriechen. A praktesch Applikatioun muss eng Standard Prouf Bibliothéik fir Eechung etabléiert ginn. |
| Virdeeler | Héich Geschwindegkeet, erlaabt an-Linninspektioun; sensibel fir nugget Duerchmiesser an Fusioun Linn Mängel. |
2. Radiographesch Tester (RT)
RT benotzt X-Strahlen fir an d'Schweißen ze penetréieren. Andeems Dir d'Differentialabsorptioun vun Röntgenstrahlen a Beräicher vu variéierter Dicht benotzt, gëtt e Bild produzéiert, wat d'Visualiséierung vun internen Mängel erlaabt.
- Uwendbarkeet: Besonnesch effektiv fir intern volumetresch Mängel z'entdecken wéi Porositéit, Rëss, a Schrumpfloossen.
- Virdeeler: Bitt e permanente Qualitéitsrekord a bitt intuitiv Biller fir qualitativ Defektanalyse.
- Aschränkungen: Méi héich Käschten a manner genau fir quantitativ Messung vum Nugget Duerchmiesser am Verglach zum UT.
III. Destruktiv Evaluatioun: Verifizéiere gemeinsame Stäerkt a Mikrostruktur
Zerstéierend Testen ass den ultimativen Mëttel fir d'Qualitéit vun der Schweessnugget an d'mechanesch Leeschtung vum Gelenk z'iwwerpréiwen. Et gëtt typesch fir déi periodesch Validatioun vu Prozessparameter an nei Produktentwécklung benotzt.
1. Mechanesch Testen
Mechanesch Tester beurteelen direkt d'Laascht-Trägerkapazitéit an d'Integritéit vum Schweißnugget.
| Test Typ | Evaluatioun Zweck | Akzeptanzkriterien (Schlëssel) |
| Peel Test | Evaluéiert d'Interfacestäerkt an den Duerchmiesser vum Schweessnugget. | Ideal Resultat: Tréine geschitt am Basismetall (Eltermaterial), net um Schweißnugget-Interface. Wann den Nugget vun der Interface trennt (Interfacial Echec), gëtt et als inakzeptabel ugesinn. |
| Tensile Shear Test | Verifizéiert déi maximal Belaaschtung-trägerkapazitéit vum Gelenk. | Déi gemoossene Schéierkraaft muss d'Designfuerderunge entspriechen oder iwwerschreiden, an den Ausfallmodus sollt Basismetall räissen. |
2. Metallographic Analyse
Metallographesch Analyse ass déi präzis Method fir d'Mikrostruktur an d'Dimensioune vum Weld Nugget ze evaluéieren, déngt als Grondlag fir d'Schweißprozessparameter z'etabléieren an z'iwwerpréiwen.
Prozedur:
- Schneid eng Probe aus dem Schweißberäich.
- Montéiert, schleift a poléiert d'Probe.
- Maacht chemesch Ätzen mat engem Ätzmëttel wéi 2% Nital (Salpetersäure an Alkohol) fir d'Mikrostruktur an d'Fusiounslinn tëscht dem Nugget an dem Basismetall kloer ze weisen.
Qualitéit Critèren:
- Dimensiounsmessung: Präzis Messung vum Nugget Duerchmiesser a Pénétratiounsquote, déi als Basis fir Prozessparameter Upassungen déngt.
- Mikrostruktur: Inspektioun fir grëndlech Kären, Rëss oder onfusionéiert Gebidder an der Nuggetzone.
IV. Spot Welding Parameter Optimiséierungsstrategie: Stabil, héich-qualitativ Nuggets erreechen
D'Stabilitéit vun der Weld Nugget Qualitéit hänkt op der präzis Kontroll vun dräi Kär Parameteren: aktuell, Zäit, a Kraaft.
1. Stroum an Timing Kontroll (Schweißstrom an Zäit)
De Stroum ass d'Hëtztquell déi de geschmolten Nugget bildt, an d'Zäit bestëmmt d'Akkumulation vun der Hëtzt.
- Aktuell Intensitéit: Déi recommandéiert optimal Gamme ass typesch tëscht 7,5 kA an 8,5 kA (fir allgemeng Edelstahldicke). Strom déi ze niddreg ass wäert net eng genuch grouss Nugget bilden; ze héich Stroum ass ufälleg fir Ausdreiwung an Iwwerhëtzung.
- Schweess Dauer: D'recommandéiert Gamme ass 400 Millisekonnen bis 500 Millisekonnen. Dëst erfuerdert d'Gläichgewiicht vun der Nukleatiounsgeschwindegkeet mat der Verhënnerung vun der Iwwerhëtzung. Fir méi déck Blieder, kann eng Multi-Puls- oder Steg-Steigerstrategie néideg sinn fir een eenheetlechen Nugget-Wuesstem z'erreechen.
2. Kraaft Kalibratioun (Elektrode Kraaft / Drock)
Den Zweck vun der Elektrodenkraaft (Drock) ass fir e gudden elektresche Kontakt tëscht den Elektroden an den Werkstécker, an tëscht den Werkstécker selwer ze garantéieren, wärend d'Expulsioun beim Schweißen verhënnert.
- Dënn Materialien (zB ënner 0,5 mm): E méi nidderegen Kontaktdrock ass recommandéiert, sou wéi ongeféier 0,3 MPa, fir exzessiv Abriecher ze vermeiden.
- Décke Sektiounen (zB iwwer 1.0mm): Méi héijen Drock ass erfuerderlech, wéi 0.5 MPa oder méi, fir adäquat Interfacekontakt a stabile Stroumverdeelung ze garantéieren.
- Praktesch Rotschléi: Net genuch Drock féiert zu héijer Kontaktresistenz an Ausdreiwung; exzessive Drock erhéicht de Shunting a beschleunegt d'Elektrodenverschleiung.
V. Elektroden Management an Qualitéit Assurance Ëmsetzung
D'Elektrode ass d'"Häerz" vun der Punktschweißmaschinn. Säin Zoustand beaflosst direkt d'aktuell Dicht an d'Hëtztverdeelung, sou datt et entscheedend ass fir d'Qualitéit vum Weld Nugget ze garantéieren.
1. Elektroden Material an Ënnerhalt
| Aspekt | Praktesch Recommandatiounen a Prozeduren |
| Material Auswiel | Recommandéiert Notzung vu Kupfer-Wolfram-Kompositelektroden oder Chrom-Zirkonium-Kupfer (CuCrZr) Elektroden. D'Kupfermatrix suergt fir eng héich Konduktivitéit, während d'Wolframlegierung oder CuCrZr héich -Temperaturresistenz a Verschleißbeständegkeet verbessert. |
| Ënnerhalt Prozeduren | Regelméisseg Uewerflächenreinigung fir Verschmotzungen an Oxiden ze entfernen. D'Elektrode Gesiicht muss glat gehal ginn. |
| Ersatzschwell | Wann d'Elektrode Gesiicht Duerchmiesser vun méi wéi 20% vun der Originalgréisst dréit oder deforméiert, muss et gekleet oder ersat ginn fir e Réckgang vun der aktueller Dicht an onbestänneg Nuggetgréisst ze vermeiden. |
| Kühlsystem | Vergewëssert Iech datt den Elektrodenkühlsystem richteg funktionnéiert. Recommandéiert Inlet Waasser Temperatur Kontroll ass tëscht 5 Grad an 30 Grad fir Elektroden Iwwerhëtzung an thermesch Deformatioun ze verhënneren. |
2. Qualitéitssécherung (QA) System
Eng ëmfaassend QA System opzebauen ass essentiell fir eng stabil Produktioun ze garantéieren:
- Parameter Benchmarking: Etabléiert standardiséierte Schweessparametertabellen fir all Kombinatioun vun Edelstahlmaterialien (zB 304/316L, verschidden Dicken).
- Statistical Process Control (SPC): Implementéiert SPC Methoden fir Trends am Stroum, Spannung a Kraaft an Echtzäit ze iwwerwaachen an ze analyséieren-, wat d'rechtzäiteg Detektioun a Korrektur vu klenge Prozessabweichungen erlaabt.
- Ausrüstung Kalibratioun: Präzis kalibréiert Iwwerwaachungsausrüstung wéi Ammeter an Drocksensoren regelméisseg fir Datengenauegkeet ze garantéieren.
- Personal Training: Kontinuéierlech trainéiert Betreiber fir Defekt Identifikatiounsfäegkeeten a Parameter Upassungswëssen ze besëtzen.
Conclusioun
Bei Edelstahl-Platzschweißapplikatiounen ass d'Evaluatioun vun der Schweessnuggetqualitéit e systemateschen Ingenieursprozess mat Standardastellung, präzis Inspektioun a Prozesskontrolle. Andeems Dir effizient net-zerstéierende Methoden wéi Ultrasonic Testen fir -Line Produktioun applizéiert, kombinéiert mat Metallographic Analyse a Mechanical Testing fir periodesch Validatioun, a strikt un d'Parameteroptimiséierung an d'Elektrodenmanagement Protokoller halen, kënnen d'Fabrikanten e robuste Qualitéitskontrollkader opbauen.
Nëmmen duerch d'Erreeche vun enger präzis Kontroll iwwer d'Schweißnuggetgréisst, d'Penetratiounsquote an d'intern Mängel kënnen Edelstahl-Gelenker gesuergt ginn fir eng super Stäerkt an eng dauerhaft strukturell Integritéit ze besëtzen, an doduerch déi strengste industriell Uwendungsufuerderunge gerecht ze ginn.