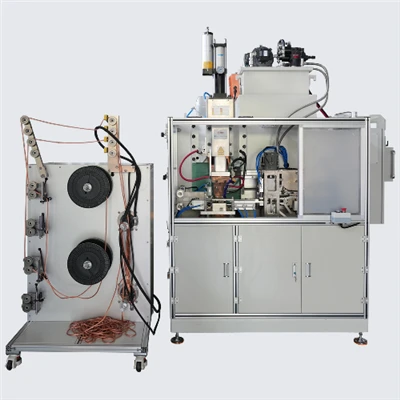
Aféierung
- An der Metallveraarbechtung an der Fabrikatioun Industrie,MFDC (Medium Frequency Direct Current) Spotschweisergi wäit an den Automobil-, Hausgeräts- a Hardwaresektore benotzt wéinst hirer héijer Effizienz a Präzisioun. Ënnert de kriteschen Operatiounsparameter vun dëser raffinéierter Ausrüstung spillt Pre-Drockzäit eng vital Roll bei der Bestëmmung vun der Schweessqualitéit. Dësen Artikel verdéift a wat Pre-Drockzäit ass an entdeckt seng Bedeitung a potenziell Léisungen.
1. Definitioun vu Pre-Drockzäit
- D'Pre-Drockzäit bezitt sech op d'Period an där d'MFDC Punkt Schweessapplizéiert an ënnerhält den Drock op d'Werkstécker ier de formelle Schweißprozess ufänkt. De primäre Zweck vun dëser Phase ass en enke Kontakt tëscht den Werkstécker duerch pre-applizéierten Drock ze garantéieren, doduerch d'Stabilitéit an d'Genauegkeet vum Schweißverbindung ze verbesseren.
2. Wichtegkeet vun Pre-Drockzäit
- Assuréiert Weld Spot Stabilitéit: D'Pre-Drockzäit erlaabt d'Elektroden an d'Werkstécker vollen Kontakt a genuch Drock z'erreechen, d'Aarbechtsstéck Positioun stabiliséieren an d'Bewegung oder d'Feelausrichtung beim Schweißen verhënneren.
- Reduzéiert Schweess Deformatioun: Pre-applizéierten Drock flaach d'Werkstéckfläch of, miniméiert d'Verformung beim Schweißen a verbessert d'Gesamtqualitéit.
- Verréngert Kontaktresistenz: Entspriechend Pre-Drock reduzéiert d'Kontaktresistenz um Schweesspunkt, verbessert de Stroumfluss a garantéiert eenheetlech Heizung fir eng méi héich-qualitéit Schweess.
- Verbessert Schweess Präzisioun: Pre-Drock garantéiert d'Positioun an d'Form vum Schweißpunkt entsprécht Designfuerderunge, verbessert d'Konsistenz an d'Genauegkeet.
- Verhënnert Schweess Loosening: Andeems Dir d'Aarbechtsstécker fest op der Plaz hält, verhënnert de Pre-Drock Onstabilitéit oder Qualitéitsprobleemer, déi duerch d'Looserung beim Schweißen verursaacht ginn.
3. Astellung an Upassung Pre-Drock Zäit
- D'Pre-Drockzäit gëtt normalerweis op Basis vu Schweißen, Materialeigenschaften an Ausrüstungsfäegkeeten festgeluecht. D'Schrëtt fir Upassung sinn wéi follegt:
- Gitt Astellungsmodus: Zougang zum Parameter-Astellungsmenü iwwer d'Kontrollpanel (spezifesch Knäppercher oder Menüoptiounen variéieren jee no Schweissmodell).
- Wielt Pre-Pressure Time Parameter: Situéiert der Pre-Pressure Time Optioun am Schweißparametermenü.
- Ajustéieren Pre-Drockzäit: Benotzt Kontrollknäpper oder Knäpper fir de Wäert präzis ze setzen (a Millisekonnen).
- Confirméieren Astellungen: Späichert d'Ännerungen andeems Dir op de Confirmatiounsknäppchen dréckt oder op -Uweisungen um Écran follegt.
- Test a raffinéiert: Validéiert d'Astellung duerch praktesch Schweißtesten an ajustéiert wéi néideg baséiert op der Qualitéit vum Werkstéck.
4. Schlëssel Considératiounen
- Vermeiden exzessiv laang oder kuerz Pre-Drockzäiten: Ze laang kënne Verformung oder Schued vum Werkstéck verursaachen, während ze kuerz de Kontakt a Schweißqualitéit kompromittéieren.
- Rechnung fir Materialeigenschaften: Upasst op Basis vun der Konduktivitéit, der Häertheet an aner Materialeigenschaften.
- Match Ausrüstungsleistung: Vergewëssert Iech datt d'Astellunge mat den operationelle Grenzen vum Schweiser ausgeriicht sinn fir Iwwerlaascht ze vermeiden.
Zesummegefaasst ass d'Pre-Drockzäit e kritesche Faktor fir d'Schweißqualitéit ze garantéierenMFDC Punktschweiser. Richteg Astellung an Upassung kënnen d'Gelenkstabilitéit an d'Leeschtung wesentlech verbesseren, Fortschrëtter an der Metallveraarbechtung an der Fabrikatioun ënnerstëtzen.