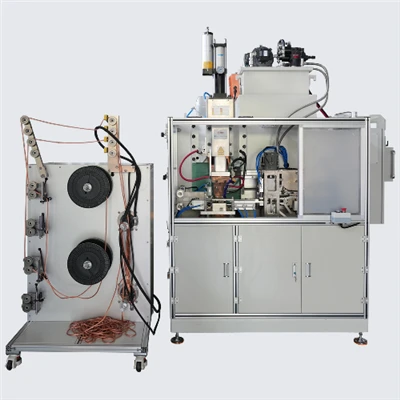
- Erhalen Peak Leeschtung an Ärermëttel Frequenz Punkt Welderscharnéiert bedeitend op den Zoustand vu sengemelektrodens.
- Verschratt, oxidéiert oder kontaminéiert Elektrodenoberflächen féieren direkt zu onkonsequent Stroumfloss, schlechter Hëtztverdeelung, a schlussendlech subpar Schweess a verstäerkter Ausdauer.
- Déi richteg Elektroden Schleifprozedur beherrschen ass also net nëmmen Ënnerhalt; et ass essentiell fir d'Schweißqualitéit, d'Effizienz an d'maximal Elektrodenliewen ze garantéieren. Dëse HAIFEI Guide beschreift d'Schlësseltechniken a Schrëtt involvéiert.

Firwat Grind?
Elektrodensinn déi kritesch Interface déi Stroum an Drock op d'Werkstécker iwwerdroen. Mat der Zäit hunn hir Tipps Champignonen, Pit, oxidéiert a sammelen Verunreiniger (wéi Aluminiumoxid oder Zink). Dëst degradéiert de Kontakt, erhéicht d'elektresch Resistenz, generéiert iwwerschësseg Hëtzt op der Elektrode selwer, a produzéiert onkonsequent oder schwaach Schweißen. Regelméisseg Schleifen restauréiert de richtegen Tippprofil (Form a Wénkel) an eng propper, glat, konduktiv Uewerfläch, garantéiert eng optimal Stroumdicht an Hëtztgeneratiounbannentd'workpieces, net op der Elektroden Gesiicht.
Virbereedung ass Schlëssel:
Sécherheet Éischt:Trennt ëmmer de Schweess aus senger Energiequelle. Lockout / Tagout Prozedure si recommandéiert.
Tool Auswiel:Wielt entspriechend Tools baséiert op Elektrodenmaterial (normalerweis Kupferlegierung) a Verschleiungsniveau. Gemeinsam Tools enthalen engagéierten Elektroden Spëtzekleeder, fein-Gritbänkschleifer oder spezialiséiert Dateien/Steng. Vermeiden grober abrasives datt exzessiv Material Ewechhuele Ursaach.
Séchert d'Elektrode:Vergewëssert Iech datt d'Elektrode fest a sengem Halter oder e Schrack festgeklemmt ass fir Bewegung beim Schleifen ze vermeiden.

De Schleifprozess: E Schrëtt-fir-Schrëtt Approche
Botzen:Ewechzehuelen loose Dreck, Ueleg, oder Schweess spatzen mat engem Drot Pinsel oder propper Stoff.
Grof Schleifen (wann néideg):Fir däitlech deforméiert Tipps (Pilze), benotzt e Grinder oder e grober Kommoud firvirsiichtegre-d'Basis konesch oder Kuppelform nei etabléieren. Den Hiersteller spezifizéiert Tippwénkel behalen (normalerweis 120-140 Grad fir Kegel). Fëllt e liichten Drock op a rotéiert d'Elektrode dacks fir e gläiche Verschleiung. Vermeiden Iwwerhëtzung.
Fein Grind:Benotzt e méi feine Schleifsteen oder Kommoud fir d'Uewerfläch no der Form ze glatteren. Dëst läscht grober Schleifmarken a Burrs. D'Zil ass eng eenheetlech, liicht texturéiert Finish - Spigelglatheet ass net néideg a kann heiansdo d'Hëtztvergëftung behënneren.
Finale polnesche (optional):Fir e puer Uwendungen kann en endgülteg Liichtlack mat ganz feine Schmierstoff oder enger Polierpaste d'Uewerflächekonduktivitéit verbesseren an d'Eegeschafte fräisetzen. Vermeiden ofgerënnt der virsiichteg etabléiert Tipp Wénkel.
Kritesch Precautiounen:
Material spueren:Grind nëmme genuch fir d'Uewerfläch a Form ze restauréieren. Exzessiv Schleifen verkierzt d'Elektrodendauer drastesch.
Wénkel a Symmetrie behalen:Grind senkrecht op d'Elektrodenachs fir d'Konzentrizitéit ze erhaalen. SouwuelElektrodenan engem Pair soll identesch Profiler hunn.
Propretéit:Ewechzehuelen all Schleifstécker vun der Elektrode an Halter virum Reassemblement fir elektresch Shorts oder Kontaminatioun ze vermeiden.
PPE:Droen ëmmer Sécherheetsbrëller (Gesiichtsschirm recommandéiert fir Schleifen) a Handschuesch.
Andeems Dir dës HAIFEI recommandéiert Techniken fläisseg verfollegt, garantéiert Dir Ärmëttel Frequenz Punkt Welderliwwert konsequent héich-qualitativ Schweißen, miniméiert Schrott a Neiaarbechten, a verlängert déi wäertvoll Liewensdauer vu sengemElektroden. Regelméisseg Inspektioun a fristgerecht Schleifen si fundamental fir effizient Schweißoperatiounen.
Fir méi technesch Ënnerstëtzung, wegKontakteis.
📞 Whatsapp:0086 18129519717
🔔E-Mail: wd03@busbarwelder.com