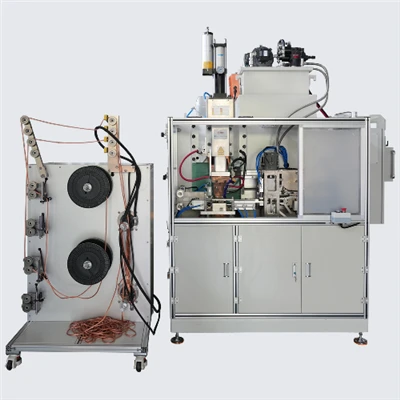
An de Secteuren vun elektresche Gefierer (EV), Kraaftverdeelung, an héich -Performance thermesch Gestioun (wéi Vapor Chambers), ass d'Präzisiounsverbindung vu Multi-Layer Kupferplacke eng kritesch Fabrikatiounshürd. Viru kuerzem huet e professionnelle europäesche Client eis mat enger usprochsvoller Spezifizéierung ukomm:Bindung 5-8 Schichten vu Kupferplacke iwwer eng 200 × 200 mm Uewerfläch, mat komplizéierten internen Geometrie méi kleng wéi 0,5 mm.
Wann Dir mat sou héije-techneschen Ufuerderunge konfrontéiert sidd, wéi wielt Dir dat richtegtDiffusioun Schweess Machine? Wéi garantéiert Dir datt delikat Mikrostrukturen net ënner Drock zesummebriechen? Dëse Guide, baséiert op der direkter Äntwert vun eisem Ingenieursteam op dës Ufroen, brécht d'Kärlogik vun der industrieller Diffusiounsverbindung of.

D'Heizungsdebatt: Resistenz vs Induktiounsheizung
Eng vun den éischte Froen déi d'Clientë stellen ass iwwer d'Heizmethod. Am B2B industrielle Maart kann d'Wiel vun der falscher Heizungstechnologie zu fundamentale Feeler an der Produktiounsausgab féieren.
Firwat Kupfer verlaangt Resistenzheizung
Kupfer ass en aussergewéinlechen Dirigent vu béide Stroum an Hëtzt.
- Wéi et funktionnéiert:Resistenzheizung passéiert en héije Stroum direkt duerch déi gestapelt Multi-Schicht Kupferplacke, generéiert Hëtzt op der Interface wéinst der inherenter Resistenz a Kontaktresistenz vum Material.
- De Virdeel:Well de Stroum vertikal duerch d'5-8 Schichten reest, gëtt Hëtzt intern op de Kontaktpunkte generéiert. Dës "bannenzeg-eraus" Heizung miniméiert den Temperaturgradient tëscht dem Kär an der Uewerfläch, a garantéiert datt all Schicht déi kritesch Temperatur erreecht, déi fir Atomdiffusioun erfuerderlech ass (typesch $0,7 \\sim 0,8$ vum Schmelzpunkt). Fir en 200 × 200 mm Gebitt verhënnert dëst "ënner-Schweißen" am Zentrum-e gemeinsame Problem mat externen Heizmethoden.
Firwat Induktioun ass reservéiert fir Aluminium
FirAluminium flexibel Bindung, eis Ingenieuren recommandéierenInduktioun Heizung. Aluminium bildt direkt eng dichte Oxidschicht an huet e méi nidderegen Schmelzpunkt. Induktiounsheizung bitt eng héich Energiedicht an Uewerfläch -thermesch Effekter, déi d'Oxidschicht zerbriechen an d'Verbindung an engem ganz kuerzen Zyklus erreechen, verhënnert datt d'Aluminium exzessiv erweicht an zesummeklappt.
Erreechen "Atomic-Niveau" Uniformitéit iwwer engem 200 × 200 mm Gebitt
Fir grouss -Skala Workpieces ass d'Haaptsuerg Konsequenz:"Ass d'Bindung an de Kanten esou staark wéi d'Bindung am Zentrum?"
Uniformitéit: Vun Ufuerderung bis Realitéit
Bei Diffusiounsschweißen ass Uniformitéit de Benchmark vun der Maschinnqualitéit.
- Thermesch Feld Gläichgewiicht:D'Energie vun engem Héich-Kraafttransformator (wéi eise 600kVA Modell) muss gläichméisseg iwwer d'Elektrodenplacke entlooss ginn. Ouni präzis Elektroden Design kënnen aktuell "Hauteffekter" ongläich Heizung verursaachen.
- Mechanesch Parallelismus:Eng 200 × 200 mm Fläch erfuerdert extrem Flaachheet. Och eng Mikron-Niveauabweichung an der Schweessplattform gëtt ënner héijen Drock vergréissert, wat zu lokaliséierter iwwer-Kompressioun oder "Kälte Flecken" féiert.
Mikrostrukturen schützen (< 0.5mm)
Den europäesche Client huet speziell intern Features méi kleng wéi 0,5 mm beliicht. Bei traditionellem Press-Schweißen, wieren esou delikat Strukturen einfach zerquetscht.
- D'Logik:Diffusiounsschweißen ass engFest-verbindungsprozess. D'Material geet ni an engem geschmoltenen Zoustand. Soulaang den Drock gläichméisseg verdeelt ass an d'Temperatur-Drockkurve präzis geréiert ass, migréieren Atomer iwwer d'Interface ouni d'Makro-Geometrie vun de delikaten internen Features z'änneren.
D'Konscht vum Drock: Integratioun vun PLC Programméierung mat hydraulesche Systemer
Eis Ingenieuren ënnersträichen eng wichteg technesch Pilier:PLC -kontrolléiert hydraulesch Systemer.Dëst ass wat e Präzisiounsdiffusiounsschweiser vun enger Standardpress trennt.
D'Stabilitéit vun hydraulesche Fuert
Am Verglach mat pneumatesch Gedriffer, hydraulesch Systemer déi massiv, stabil Kraaft. En 200 × 200 mm Werkstéck, deen $10\\text {MPa}$ vum Bindungsdrock erfuerdert, brauch eng Gesamtkraaft déi e puer honnert Kilonews iwwerschreift. Nëmmen héich-Leeschtungshydraulik, déi mat proportional Ventile ausgestatt ass, kann Kraaft liwweren, déi souwuel "schwéier wéi e Bierg" an "delik wéi e Fuedem" ass.
D'Noutwendegkeet vun der Programméierbarer Logik
Eng konstante, schwéier Belaaschtung vun Ufank bis Enn opzemaachen wäert zwangsleefeg Mikrostrukturen zerstéieren. Eise PLC System erlaabtMulti-Stage Pressure Profiler:
- Phase 1 (Vor-Heizung & Ausgasung):E liichte initialen Drock stabiliséiert de Stack an verdreift Loft tëscht Schichten.
- Phase 2 (Thermesch Plastizéierung):Wéi d'Temperatur eropgeet an d'Ausbezuelkraaft vum Material fällt, passt d'PLC automatesch den Drock un fir exzessiv Verformung ze vermeiden.
- Phase 3 (Diffusion Maintenance):Bei der Spëtztemperatur erhéicht de System den Drock op den Zilwäert fir vollen atomesche Kontakt ze zwéngen.
- Phase 4 (Drock-Gesteiert Ofkillung):Den Drock gëtt graduell wärend der Ofkillung entlooss fir Warping oder intern Reschtstress ze vermeiden.
Technesch Spezifikatioune: Wéi bewäerten engem Diffusioun Welder
Wann Dir eng Maschinn fuerscht oder kaaft, benotzt déi folgend Tabell fir Schlësselindikatoren ze evaluéieren déi Äre Rendement op Investitioun bestëmmen (ROI).
| Schlëssel Indikator | Technesch Bedeitung | Auswiel Rotschléi |
| Transformator Kapazitéit (kVA) | Bestëmmt maximal weldable Beräich an Heizung Effizienz. | Fir 200 mm+ Aarbechtsstécker, a600 kVA anBewäertung oder méi héich ass recommandéiert fir genuch Kraaftraum ze garantéieren. |
| Drock Kontroll Präzisioun | Kritesch fir Mikro-Geometrie ze schützen (zB 0,5 mm Features). | Muss benotzenZougemaach -Loop PLC Kontrollmat hydraulesche proportional Ventile; vermeit eenzel-Drockastellungen. |
| Kühlsystem | Bestëmmt kontinuéierlech Flichtzyklus an Elektrodenlängtegkeet. | Verifizéiert d'Präsenz vun engemonofhängeg héich-Effizienz Waasser-Kühlkreesfir Iwwerhëtzung vum Transformator während héich-stroum Operatiounen ze vermeiden. |
| Automatisatioun Niveau | Beaflosst d'Produktiounsduerchgang, d'Konsistenz an d'Aarbechtsofhängegkeet. | Prioritéit Systemer mateen-Rezept zréckruffenfir eng konsequent Schweißqualitéit iwwer verschidde Produktiounskonten ze garantéieren. |
| Frame Steifheit | Verhënnert ongläich Drockverdeelung verursaacht duerch Frameabweigung ënner héijer Lasten. | Vergewëssert Iech datt de Frame ënnergaang assStress-Reliefveraarbechtung; héich Steifheet ass d'Viraussetzung fir grouss -Flächeuniformitéit. |
Firwat ass de 600kVA Modell de Standard fir Global Industrieklienten

D'Decisioun vun eisem europäesche Client ze wielen de600kVA Diffusioun Welderass héich representativ fir den Industriestandard fir 200 × 200mm Uwendungen. Et bitt:
- Thermesch Kapazitéit:Grouss Flächen funktionnéieren als massive Wärmebecher. Den 600kVA Modell liwwert déi aktuell Dicht, déi néideg ass fir präzis Heizkéiren ze verfollegen, verhënnert datt "Kärngrouwen" verursaacht gëtt duerch exzessiv lues Heizung.
- Drock Redundanz:Dëse Modell ass mat engem héije -tonnage hydraulesche Zylinder ausgestatt, deen einfach déi erfuerderlech MPa fir grouss -Flächeverbindung erreecht.
- Zukunft Skalierbarkeet:Et handhabt aktuell 5-8 Layer Projete mat Liichtegkeet, a bleift fäeg fir méi déck, méi komplex Kraaftelektronesch Versammlungen an Zukunft ze verbannen.
Praktesch Rotschléi fir Global Keefer: Vermeiden gemeinsame Fallen
Prioritéit "Metallurgesch Beweiser" iwwer Katalog Spezifikatioune
An der Welt vun Diffusioun Schweess, net vun Broschüren swayed eleng. Demande ametallographesche Querschnëttsbericht-vun enger Prouf Schweess. Wann d'Interfacelinn ënner engem Mikroskop "verschwonnen" ass, ass d'Atomdiffusioun erfollegräich.
Focus Points Während Factory Inspektiounen
Wann Dir eng Ariichtung besicht (wéi eisen europäesche Client et mécht), kuckt no:
- Assemblée Präzisioun:Wéi gutt sinn d'Elektroden vertikal ausgeriicht?
- Software Interface:Weist d'PLC Echtzäitkurven fir Temperatur, Drock an Verdrängung?
- Fall Studien:Kann den Hiersteller erfollegräich Projeten demonstréieren mat Mikro-Features (< 0.5mm)?
Kloer Kommunikatioun ass Schlëssel
D'Diffusiounsschweißen ass eng "Applikatioun-gedriwwen" Technologie. Ier Dir kaaft, gitt Är Materialtyp, Schichtzuel, Gesamtdicke, an Deformatiounstoleranzen. Wéi eis Ingenieuren bewisen hunn, ass direkt technesch Transparenz vill méi wäertvoll wéi Marketingjargon.

Conclusioun
D'Diffusiounsschweess geet vun "Labor-Skala" op "Massproduktioun" iwwer. D'Noutwennegkeet vun der Resistenzheizung ze verstoen, d'Multi-Stage PLC Drockkontrolle beherrschen, an eng Maschinn mat der korrekter Kraaftbewäertung ze wielen sinn d'Schlëssel fir ze garantéieren datt Är Produkter kompetitiv bleiwen op der globaler Bühn.
Verëffentlecht vum Operations Team bei Haifei Intelligent Equipment Co., Ltd.