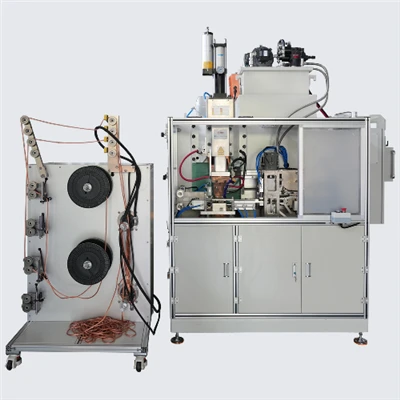
Aféierung
A Präzisiounsfabrikatiounsfelder wéi Power Batterie Moduler a 5G Kommunikatiounsapparater,capacitor Offlossquantitéit Punkt SchweessMaschinnen sinn de bevorzugte Prozess fir dënn-Blatschweißen ginn wéinst hirer Millisekonne-Energieverëffentlechung a kontrolléierbar Hëtztinput. Wéi och ëmmer, Industriefuerschung weist datt 65% vun de Schweessfehler aus falschen Parameter Astellunge staamt, mat just engem ± 5% Feeler an aktuellen Parameteren, déi potenziell zu enger 30% Ofsenkung vun der Schweessstäerkt féieren. Dësen Artikel analyséiert systematesch der Auswiel Logik an Optimisatioun Strategien fir de Kär Parameteren vuncapacitor Offlossquantitéit Punkt SchweessMaschinnen aus der Perspektiv vun Material Charakteristiken, Energie Transfert, a Prozess Fënsteren.
1. Kär Wäert vun der Parameter System an capacitor Offlossquantitéit Spot Schweess Maschinnen
1.De Prozess Parameteren vuncapacitor Offlossquantitéit Punkt SchweessMaschinnen bilden en zouenen-Loop Energie Kontrollsystem deen direkt dräi Schlësselindikatoren beaflosst:
- Schweess Qualitéit: Schwankungen am Nugget-Duerchmiesser iwwer 0,2 mm kënnen zu strukturellen Stäerktfehler féieren.
- Produktioun Käschten: Parameteroptimiséierung kann een eenzegen-Punkt Energieverbrauch ëm 40% reduzéieren an d'Elektrodenliewen ëm 50% verlängeren.
- Ausrüstung Effizienz: Raisonnabel Parameter Astellunge kënnen OEE (Gesamtausrüstungseffizienz) ëm 15% -25% verbesseren.
2.Unlike traditionell Resistenz Schweess, de Parameter System vuncapacitor Offlossquantitéit Punkt SchweessMaschinnen huet zwee verschidde Funktiounen:
- Energie Pre-Späichercharakteristik: Gesamtenergie (E=0.5CU²) gëtt präzis kontrolléiert duerch Kondensator-Ladespannung (U) a Kapazitéit (C).
- Millisekonne-Niveau Timing Kontroll: Verlaangt präzis Koordinatioun vun Opluedzäit (T1), Pressurization Zäit (T2), Offlossquantitéit Zäit (T3), an Halt Zäit (T4).
2. Auswiel Logik an Berechnung Formulen fir Schlëssel Parameteren
1.Basis Energie Parameteren: Oplued Volt an Capacitor Kapazitéit
- Selektiounsformel:
- Erfuerdert=K⋅S⋅ρ⋅CpErequired=K⋅S⋅ρ⋅Cp
- (Wou ErequiredErequired déi erfuerderlech Energie ass, KK ass de Materialkoeffizient, SS ass d'total Blatdicke, ρρ ass d'Resistivitéit, a CpCp ass déi spezifesch Wärmekapazitéit.)
- Typesch Konfiguratiounen:
- 0,5 mm Aluminiumblech: U=450V, C=12000μF (Energie: 12kJ)
- 1,2 mm Edelstol: U=600V, C=18000μF (Energie: 32kJ)
- Feeler Kontroll: Spannungsfluktuatioun <± 1,5%, Kapazitéit Zerfall Taux <5% pro Joer.
2.Timing Parameteren: Präzis Koordinatioun vu véier Etappen
- Pressurization Time (T2): Muss de ganze Plastik Deformatioun Prozess vun der workpiece Cover (15-25ms fir Al, 30-50ms fir Stol).
- Entladungszäit (T3):
- Aluminium an Legierungen: 3-8ms (vermeiden exzessiv Schmelzen)
- Héich-Stäerkt Stahl: 10-15ms (assuréieren genuch Nuggetbildung)
- Hold Time (T4): Set baséiert op Material Verstörungseigenschaften (20-30ms fir Aluminiumlegierungen, 50-80ms fir galvaniséierte Stol).
3.Dynamic Kontroll Parameteren: Intelligent Upassung vun Drock an Waveform
- Elektroden Drock (F):
- F=I2RtdF=dI2Rt
- (Wou II aktuell ass, RR ass Kontaktresistenz, tt ass Zäit, an dd ass Elektroden Duerchmiesser.)
- dënn Blieder (<1mm): 300-600N
- Thick sheets (>2mm): 800-1500N
- Entladungswelleform:
- Trapezoidal Welle: Gëeegent fir héich thermesch Konduktivitéitsmaterialien (Kupfer, Aluminium), mat engem graduellen Start a séieren Enn fir Spritzen ze vermeiden.
- Quadratwelle: gëeegent fir héich-Resistenzmaterialien (Edelstol, Titanlegierungen), déi séier Erreeche vun der Nuggettemperatur erméiglechen.
3. Véier Technesch Weeër fir Parameter Optimisatioun
1.Material Charakteristesch-Ugedriwwe Method
- Etabléiert eng Materialdatenbank mat 18 Parameteren fir 32 Metaller, dorënner Resistivitéit, thermesch Konduktivitéit a Schmelzpunkt.
- Entwéckelt intelligent passende Algorithmen: Input Material Kombinatiounen an Dicken fir automatesch recommandéiert Parameterbereich ze generéieren.
- Fall: Beim Schweißen vun 0,8 mm Aluminium + 0.3 mm Kupfer, recommandéiert de System U=480V an T3=6 ms, wat d'Ausbezuelungsquote ëm 22% verbessert am Verglach mat manuellen Astellungen.
2.Energy Gradient Kontroll Technologie
- Segmentéiert Entladungsstrategie:
- Éischt 30% vun der Energie brécht duerch d'Oxidschicht.
- Mëtt 50% bilden e stabile Nugget.
- Finale 20% kompenséiert Hëtzt Verloscht.
- Gemooss Effekt: Nugget Duerchmiesser Konsistenz verbessert vun ± 0,3 mm op ± 0,1 mm.
3.Digital Zwilling Simulatioun Verifikatioun
- Baut e Multi-Physikmodell: Koppel elektromagnetesch-thermesch-Kraaftfelder fir de Schweessprozess ënner Parameterkombinatiounen ze simuléieren.
- Virtuell Debugging: Reduzéiert Test-a-Fehlerkäschte vun 300 Versuche pro Set an der aktueller Produktioun op 5 Versuche pro Set.
- Applikatioun an enger Automobilfirma: Entwécklungszyklus verkierzt ëm 40%, Parameteroptimiséierungseffizienz 6-fach verbessert.
4.Online adaptiven Upassung System
- Sensor Arrays konfiguréieren:
- Hall Sensoren iwwerwaachen Stroumschwankungen (Genauegkeet ± 1,5%).
- Infrarout thermesch Imager erfassen Nugget Temperaturfelder (Resolutioun 0,1 Grad).
- Echt-Zäit-Feedback-Mechanismus: kompenséiert automatesch Spannung ëm 2%-5% wann d'Nugget-Duerchmiesser-Ofwäichung méi wéi 0,2 mm ass.
4. Parameter Auswiel Léisunge fir typesch Applikatioun Szenarie
1.Power Batterie Tab Schweess
- Material: 0,2 mm Aluminiumfolie + 0.15 mm Nickelblech
- Parameter Kombinatioun:
- Ladespannung: 380V
- Auslaaschtzäit: 4 ms
- Elektroden Drock: 280N
- Trapezoidal Wellenopstiegsteig: 15kA/ms
- Effekt: Weld Point Pull Kraaft erreecht 85N, entsprécht ISO 18278 Standards.
2.Aerospace Titan Alloy Komponente
- Material: TC4 Titanlegierung (1,5 mm + 1.5 mm)
- Parameter Kombinatioun:
- Capacitor Kapazitéit: 25000μF
- Halt Zäit: 120ms
- Quadratwellenstroum: 28kA
- Elektroden Drock: 1200N
- Effekt: D'Müdlechkeetsliewen ass op 1,8 Mol eropgaang wéi vun traditionelle Parameteren.
5. Zukunft Technology Evolution Richtungen
- AI Parameter Optimiséierungsmotor: Deep Learning-baséiert Parameter Selbst-Generatiounssystem an d'Ingenieurverifizéierungsstadium eran.
- Quantephysik Sensing Technologie: Nano-Niveau magnetesch Flux Sensoren verbesseren d'Genauegkeet vun der aktueller Iwwerwaachung op ±0,3%.
- Ultra-Fast Charge-Entladungssystem: Graphene Kondensatormoduler kompriméieren d'Ladezäit op 0,1 Sekonnen.
Conclusioun
D'Auswiel vun Prozess Parameteren fircapacitor Offlossquantitéit Punkt SchweessMaschinnen ass eng Praxis déi Materialwëssenschaft, Energiekontrolle an intelligent Algorithmen integréiert. Andeems Parameter Berechnungsmodeller op Basis vu Materialeigenschaften opgestallt ginn, Energiegradient Verëffentlechungsstrategien ëmsetzen an digital Zwilling Verifizéierungstechnologien applizéieren, kënnen d'Firmen d'Schweißqualitéit an d'Effizienz vun der Ausrüstung systematesch verbesseren. Mat der déif Integratioun vun IoT a kënschtlech Intelligenz Technologien, Parameter Optimisatioun fircapacitor Offlossquantitéit Punkt SchweessMaschinnen ginn an eng nei Ära vun "adaptive real-Zäitkontrolle", déi méi staark Prozessgarantie fir Präzisiounsfabrikatioun ubidden.