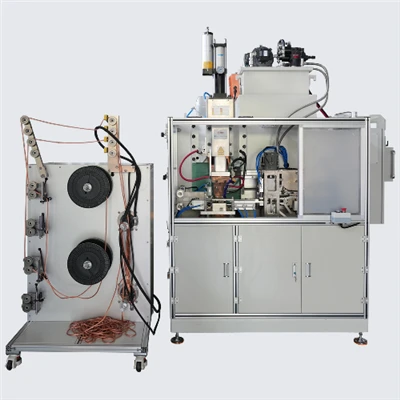
STAINLESS Stolkann effektiv ugeschloss ginn duerchResistenz Punkt Schweesswann d'Schweißstroum, d'Schweißzäit, d'Elektrodenkraaft an d'Elektrodenbedingung un d'Materialgrad an de Blatstapel passen -op. De Prozess gëtt wäit benotzt fir Edelstahlkabinetten, Apparatkomponenten, Autosklammern, Auspuffdeeler, Kichenausrüstung an aner Blech-Metalversammlungen.
Am Verglach mam nidderegen-Kuelestoffstahl huet Edelstol méi héich elektresch Resistenz a manner thermesch Konduktivitéit. D'Hëtzt entwéckelt sech also liicht um Gelenk, awer verléisst net sou séier. Dëst kann effizient Schweessbildung ënnerstëtzen, awer et mécht de Prozess och sensibel fir exzessiv Hëtztinput, schlecht Elektrodenkontakt an onkonsequent Deel passen -op.
Eng zouverlässeg Edelstahl Spotschweiß kann net aus engem universellen Parameter Dësch produzéiert ginn. De Schweessplang muss verifizéiert ginn fir den aktuellen Grad, Dickekombinatioun, Uewerflächekonditioun, Elektrodengeometrie an erfuerderlech Gelenkstäerkt.


Kann Edelstol Spotgeschweißt ginn?
Jo. Austenitesch a ferritesch Edelstahl ginn allgemeng duerch Resistenzpunktschweißen verbonnen. Typesch Qualitéiten enthalen:
- 304 an 304L Edelstol;
- 316 an 316L Edelstol;
- 409 an 430 ferritic STAINLESS Stol;
- Ausgewielten Duplex- a Nidderschlag-Härtgraden, ënnerleien dem Prozesstest.
D'Eegeschaft vum Prozess hänkt vu méi wéi dem Grad Numm of. Blatdicke, Hardness, Surface Finish, Beschichtung, Unzuel vun Schichten an den Ënnerscheed tëscht ieweschter an ënneschter Blatdicke beaflossen all d'Schweißbildung.
Resistenz Punkt Schweess ass allgemeng am meeschte gëeegent wann:
- D'Deeler kënnen an engem iwwerlappende Gelenk arrangéiert ginn;
- Elektroden kënnen op béide Säiten vum Gelenk erreechen;
- D'Placke passen zesummen ouni eng grouss Loftspalt;
- Individuell Weld Positiounen kann kloer definéiert ginn;
- Déi néideg Kraaft kann mat engem oder méi Schweessnuggets erreecht ginn;
- Surface Abriecher ass akzeptabel bannent der Produktspezifikatioun.
Wann den Zougang vun nëmmen enger Säit verfügbar ass, oder wann d'Gelenk kontinuéierlech muss sinn a -dicht ass, kann en anere Schweißprozess oder e speziell entworfenen indirekten Schweißarrangement erfuerderlech sinn.
Firwat ass Spot Welding Edelstol anescht wéi Carbon Steel?
Méi héich elektresch Resistenz
Edelstol widderstoen de Stroum vum Stroum méi staark wéi niddereg-Kuelestol. Et kann also substantiell Hëtzt um selwechten aktuellen Niveau generéieren.
Dëst bedeit net datt all Edelstahlapplikatioun e méi héije Stroum soll benotzen. A ville Blatkombinatiounen kann e méi nidderegen oder méi suergfälteg kontrolléierte Stroum passend sinn. Déi erfuerderlech Astellung hänkt vun der Blechdicke, der Elektroden Duerchmiesser, der Kraaft an der Schweißdauer of.
Niddereg thermesch Konduktivitéit
Edelstol transferéiert Hëtzt vum Schweiß méi lues wéi Kuelestol. Hëtzt kann ronderëm d'Schweißinterface konzentréiert bleiwen, hëlleft Nuggetbildung awer erhéicht de Risiko vun:
- Metal Auswee;
- exzessiv Uewerfläch Markéierung;
- Elektroden hänken;
- Eng onnéideg grouss Hëtzt-betraff Zone;
- Verzerrung vun dënnen Komponenten.
Eng méi kuerz, präziist kontrolléiert Schweessplang ass dacks nëtzlech, awer de finalen Zäitplang muss duerch Tester bestätegt ginn.
Uewerfläch Conditioun Afloss Kontakt Resistenz
Ueleg, Oxid, Fangerofdréck, Polierreschter a Variatioun an der Uewerfläch kënnen d'initial Kontaktresistenz änneren. Och wann de Schweessprogramm onverännert bleift, kënnen onkonsequent Flächen Ännerungen an der Nuggetgréisst, Spatzen an Elektrodenliewen verursaachen.
D'Deeler solle propper an dréchen sinn, awer aggressiv Schleifen sollt vermeit ginn, ausser de Prozess erfuerdert. Schleifen kann d'Blatdicke an d'Uewerflächrauhegkeet änneren, eng aner Quell vu Variatioun aféieren.
Edelstol behält d'Kraaft bei enger erhéiter Temperatur
Edelstol kann genuch Elektrodenkraaft erfuerderen fir en intimen Kontakt ze halen an de geschmollte Nugget ze enthalen. Wéi och ëmmer, exzessiv Kraaft kann d'Kontaktresistenz reduzéieren, d'Indentatioun erhéijen oder eng dënn Komponent deforméieren.
Déi richteg Astellung ass eng Prozessfenster-net nëmmen déi héchst Kraaft déi d'Maschinn ubitt.
D'Haaptparameter fir Spot Welding Edelstol
| Stage Numm | Kär Aktioun | Zweck a Funktioun | Schlëssel Kontroll Parameteren |
| 1. Squeeze Time | Elektroden falen erof a klemmen d'Werkstécker mat enger gesate Kraaft. | Eliminéiert Loftlücken tëscht Blieder, garantéiert en intimen Kontakt; verhënnert Ausdreiwung (Spatter) während Schweess, a garantéiert eenheetlech aktuell Verdeelung. | Elektroden Kraaft: Typesch 0,3-0,5 MPa (oder méi héich); Squeeze Time: 0,1–0,3 Sekonnen, ofhängeg vun der Materialdicke an der Maschinnreaktioun. |
| 2. Weld Time & Aktuell | Héich-Intensitéit Schweessstroum gëtt applizéiert. | Generéiert Joule Hëtzt op der Interface fir d'geschmollte Metallzon ze bilden (Schweißnugget). | Weld Stroum: 7,5-15,5 kA (jee no der Blechdicke); Schweißzäit: 0,2–0,5 Sekonnen (oder 3–20 Zyklen), mam HCST Zäitplang fir séier Ofschloss. |
| 3. Halt Zäit | Stroum stoppt, awer Elektrodenkraaft gëtt behalen. | Erlaabt de Schweessnugget ënner kontrolléiertem Drock ze solidiséieren, verhënnert Schrumpfdefekter a Rëss; garantéiert eng dichte Mikrostruktur. | Halt Zäit: Typesch 1,5-2 Mol d'Schweißzäit, garantéiert datt den Nugget komplett ofkillt a verstäerkt ass. |
| 4. Off Time | Elektroden zréckzéien op d'initial Positioun, virbereeden fir déi nächst Schweiß. | Erlaabt d'Elektroden an d'Aarbechtsstécker ze killen, optimal Temperatur behalen; System zréckgesat fir de spéideren Schweesszyklus. | Off Time: Muss laang genuch sinn fir d'Elektroden an d'Temperatur vum Werkstéck am zulässlechen Beräich ze garantéieren. |
Start vun engem STAINLESS Steel Spot Welding Test
Verëffentlecht Parametertabellen kënnen eng initial Referenz ubidden, awer si kënnen net Schweessversuche ersetzen. Eng praktesch Konfiguratiounsprozedur ass wéi follegt.
Schrëtt 1: Notéiert d'Workpiece Informatioun
Ier Dir d'Maschinn upasst, notéiert:
- STAINLESS Stol Schouljoer;
- Décke vun all Blat;
- Zuel vun Schichten;
- Surface Finish oder Beschichtung;
- gemeinsame Iwwerlappung;
- Noutwendeg Schweißabstand;
- Akzeptabel Ausdrock;
- Noutwendeg Peel, Schéier oder Spannkraaft;
- Produktiounszyklus an alldeeglechen Output.
Vermeit de Stack-op nëmmen als "2 mm Edelstahl" opzehuelen. E Gelenk aus zwee 1 mm Blieder ass anescht wéi e Gelenk aus 0,5 mm an 1,5 mm Blieder.
Schrëtt 2: Check Part Fit-Up and Tooling
D'Placke solle konsequent zesumme sëtzen virum Schweißen. Grouss Lücken erfuerderen d'Elektroden fir d'Komponenten ze deforméieren ier e stabile Stroumfloss kann ufänken.
Iwwerpréift dat:
- D'Werkstécker si voll an der Fixture gesat;
- Déi iewescht an déi ënnescht Elektroden sinn ausgeriicht;
- D'Elektroden Gesiichter sinn parallel;
- D'Fixtur béit net ënner Kraaft;
- Nee burr oder gestempelt Fonktioun verhënnert Kontakt;
- Weld Positiounen bleiwen konsequent tëscht Deeler.
Schrëtt 3: Etabléieren stabil Elektroden Kraaft
Setzt genuch Kraaft fir d'Gelenk zou ze maachen an d'Schweiß ze enthalen ouni inakzeptabel Pre-Schweißdeformatioun ze verursaachen.
Produzéiere verschidde Proben a bestätegen datt d'Elektrodenmarken an der selwechter Positioun erscheinen an eng ähnlech Déift hunn. Wann d'Marken variéieren ier de Stroum ugepasst ass, kontrolléiert d'Tooling a Schweesskop als éischt.
Schrëtt 4: Etabléieren aktuell an Weld Zäit
Benotzen d'Equipement Fournisseur getest Zäitplang, eng applicabel Schweess Spezifizéierung oder eng qualifizéiert Referenz Dësch als Ausgangspunkt.
Erhéijung Hëtzt Input a kontrolléiert Schrëtt. Verännert net aktuell, Zäit a Kraaft gläichzäiteg. No all Upassung, notéiert:
- Schweess Stroum;
- Weld Zäit;
- Elektroden Kraaft;
- Press an halen Zäit;
- Elektroden Tipp Zoustand;
- Uewerfläch Erscheinung;
- Nugget oder Knäppchen Gréisst;
- Destruktiv Testresultat.
D'Zil ass e stabile Beräich tëscht onvollstänneger Fusioun an Ausdreiwung ze fannen-net nëmmen eng Astellung déi eng akzeptabel Probe produzéiert.
Schrëtt 5: Verifizéiert de Prozessfenster
Nodeems Dir eng akzeptabel zentrale Kader etabléiert, Test kontrolléiert Variatioune ronderëm.
Zum Beispill, evaluéieren ob Schweißen akzeptabel bleiwen wann:
- De Stroum ass liicht iwwer oder ënner dem Zil;
- Elektroden Kraaft variéiert bannent der Maschinn Toleranz;
- D'Elektrode huet en Deel vun hirem erwaarten Produktiounsliewen ofgeschloss;
- Material kënnt aus enger anerer guttgeheescht Charge;
- D'Produktioun bedreift mam geplangten Zyklusrate.
E Prozess mat enger benotzbarer Operatiounsfenster ass méi zouverlässeg wéi een deen nëmmen an engem schmuele Kader funktionnéiert.
Edelstol Punkt Schweess Parameter Referenz
Déi folgend Tabell erklärt wéi de Prozess unzepassen. Et ass keen universellen Schweißplang.
| Prozess Zoustand | Aktuell | Weld Zäit | Elektroden Kraaft | Éischt Element fir z'iwwerpréiwen |
|---|---|---|---|---|
| Klengen Nugget ouni Spatzen | Kann ze niddreg sinn | Kann ze kuerz sinn | Kann ze héich sinn | Uewerfläch Kontakt an aktuell aktuell |
| Schwéier Auswee | Kann ze héich sinn | Kann ze laang sinn | Kann ze niddreg sinn | Deel fit-op an Elektroden Kraaft |
| Déif Abriecherung | Kann ze héich sinn | Kann ze laang sinn | Kann exzessiv sinn | Elektroden Gesiicht Duerchmiesser |
| Elektroden hänken | Oft exzessiv Hëtzt | Oft exzessiv | Kann onbestänneg sinn | Ofkillung an Elektroden Material |
| Variabel Weld Kraaft | Kann onbestänneg sinn | Controller-ofhängeg | Kann onbestänneg sinn | Uewerfläch, Ausriichtung an Elektroden Verschleiung |
| Eng Säit iwwerhëtzt | Aktuelle Wee Ongläichgewiicht | Net normalerweis déi éischt Ursaach | Ongläiche Kraaft méiglech | Elektroden Ausrichtung a stackelen -op |
D'Finale Astellunge sollen akzeptéiert ginn no der Zeechnung, Client Spezifizéierung oder applicabel Resistenz -Schweißstandard.
Gemeinsam STAINLESS Steel Punkt Schweess Mängel
Schwaach oder onvollstänneg Weld
Eng schwaach Schweiß kann verursaacht ginn duerch:
- Net genuch Stroum oder Schweißzäit;
- exzessiv Elektroden Gesiicht Beräich;
- net genuch mechanesch Kontakt;
- Exzessiv Elektrodenkraaft fir déi gewielte Hëtztinput;
- Kontaminéiert Material Flächen;
- Aktuelle Shunting duerch Emgéigend Schweess;
- Droen Kabelen oder elektresch Verbindungen.
Erhéije Stroum net direkt. Als éischt bestëmmen ob d'Maschinn de programméierte Stroum liwwert an ob d'Deeler richteg kontaktéieren.
Exzessiv Spatter oder Auswee
Auszeechnung geschitt wann geschmollte Metal aus der Schweess Interface Flucht.
Allgemeng Ursaachen enthalen:
- exzessiv Stroum;
- exzessiv Schweess Zäit;
- net genuch oder onbestänneg Elektroden Kraaft;
- Schlecht Deel passen-op;
- falsch ausgeglach Elektroden;
- Eng kleng oder beschiedegt Elektroden Gesiicht;
- Kontaminatioun tëscht de Blieder.
Wann Spatzen op eemol no der stabiler Produktioun erscheint, kontrolléiert d'Elektroden, d'Materialbatch an d'Fixtur ier Dir de Schweessprogramm ëmschreift.
Déif Elektroden Indentatioun
D'Indentatioun kann beaflosst ginn duerch:
- exzessiv Hëtzt Input;
- exzessiv Kraaft;
- Elektroden Tipps déi ze kleng sinn;
- Erweicht oder iwwerhëtzt Elektroden;
- net genuch Ofkillung;
- Dënn Blat ënnert engem décke mating Komponent.
E puer Indentatioun ass normal am Resistenzpunktschweißen. Den akzeptablen Niveau soll definéiert ginn duerch d'Erscheinung vun der Komponent an d'dimensional Ufuerderunge.
Uewerfläch Verfärbung
Hëtzt Tint ronderëm de Schweess kann exzessiv Hëtzt Verbreedung uginn, inadequater Ofkillung oder Uewerfläch Kontaminatioun. Verfärbung beweist net eleng datt d'intern Gelenk defekt ass, awer et kann inakzeptabel sinn fir siichtbar Komponenten oder Korrosioun-sensibel Produkter.
Benotzt mechanesch Testen an, wann néideg, metallographesch Inspektioun fir d'Schweißqualitéit ze bestëmmen.
Elektroden Sticking
D'Electrode Sticking kann duerch exzessiv Hëtzt op der Elektroden-op-Blat-Interface verursaacht ginn, kontaminéierte Flächen, onpassend Elektrodenmaterial oder net genuch Waasserkillung.
Widderhuelend Pechpabeier beschiedegt d'Uewerfläch an ännert d'Elektrodengesiicht, wat zu weiderer Variatioun féiert. Stopp d'Produktioun a korrigéiert d'Ursaach anstatt d'Elektrodedressungsfrequenz weider ze erhéijen.
Onkonsequent Weld Stäerkt
Wann identesch Maschinn Astellunge verschidde Resultater produzéieren, kontrolléiert déi onkontrolléiert Variablen:
Variatioun an der Blatdicke oder Grad;
- Ännerungen an der Uewerfläch;
- Ueleg oder Oxid Kontaminatioun;
- Elektroden zouzedrécken;
- Ofkillen-Waassertemperatur a Flux;
- Loft-Drockfluktuatioun;
- Fixture Bewegung;
- Kabel oder sekundär-Kreisresistenz;
- Schweißen ze no bei enger bestehender Schweess.
Wéi sollen Edelstahl Spot Welds iwwerpréift ginn?
Visuell Inspektioun eleng kann d'Schweißstäerkt net bestätegen. E Schweess kann propper ausgesinn wärend en ënnerdimensionéierten internen Nugget huet.
Ofhängeg vun der Komponente kann d'Inspektioun enthalen:
- Peel Testen;
- Chisel Testen;
- Spannungs-Schéierprüfung;
- Kräiz-Spannungstest;
- Weld Knäppchen Messung;
- Metallographesch Querschnitt-inspektioun;
- Miessung vun der Abriecherung;
- Ultrasonic Inspektioun fir héich-Volumenkritesch Produktioun.
Akzeptanz vum Nugget oder Weld-Knäppchen soll déi applicabel Client Zeechnung, Schweißprozedur oder Standard folgen. Vermeit eng Formel op all Edelstahl-Grad an Dicke Kombinatioun unzewenden.
D'Produktiounsrecords sollen den approuvéierte Schweißplang, Materialstack-up, Elektrodenspezifikatioun, Testmethod an Elektroden-Instandhaltungsintervall enthalen.
AC oder MFDC: Wéi eng Spot Welder ass besser fir Edelstol?
Béid AC an MFDC Maschinnen kënnen Edelstahl verschweißen. D'Auswiel hänkt vun der Komplexitéit vun der Deel of, erfuerderlecher Konsistenz, Produktiounsvolumen an Automatiséierungsufuerderunge.
AC Spot Schweess Maschinn
En AC Punktschweiser kann gëeegent sinn fir:
- Einfach Blech-Metallverbindungen;
- Relativ breet Prozess Fënsteren;
- Mëttelméisseg Produktiounsvolumen;
- Uwendungen mat manner usprochsvollen Prozess Iwwerwaachung;
- Projeten wou Ausrüstungskäschte eng primär Iwwerleeung sinn.
MFDC Spot Welding Machine
Eng MFDC Punktschweißmaschinn liwwert séier Stroumreguléierung a bal -DC Output. Et gëtt dacks ausgewielt fir:
- Dënn Edelstahl Komponenten;
- Héich-Volumen Fabrikatioun;
- Multi-Schicht oder ongläich Stack-ups;
- Uwendungen déi reduzéiert Spatzen erfuerderen;
- Automatiséiert Schweess Statiounen;
- Programmer déi aktuell Iwwerwaachung an Datenopnam erfuerderen;
- Deeler mat enger relativ schmuel Schweess Fënster.
MFDC Technologie eliminéiert net de Besoin fir korrekt Kraaft, Tooling an Elektroden Ënnerhalt. Säin Haaptvirdeel ass méi präzis a widderhuelend Kontroll vun der Energieversuergung.
Léiert méi iwwer HAIFEI's Spotschweißmaschinn Gamme an den engagéierten Edelstahl Spotschweiser.
FAQ Iwwer Punkt Schweess Maschinnen
Q: Ass 304 Edelstol gëeegent fir Punktschweißen?
A: Jo. 304 Edelstol gëtt allgemeng duerch Resistenzpunktschweißen verbonnen. Stroum, Zäit, Kraaft an Elektrodengeometrie musse mat der Blatdicke a Gelenkdesign passen.
Q: Kann 316 Edelstol Punktbeschweißt ginn?
A: Jo. 316 an 316L Edelstahl kënne Punktgeschweest ginn. D'Prozesstestung ass nach ëmmer erfuerderlech well d'Materialkonditioun, d'Uewerflächefinanzéierung an d'Blattstapel -op d'Schweißfenster beaflossen.
Q: Muss Edelstol virum Punktschweißen gebotzt ginn?
A: D'Schweißberäich soll fräi vu schwéierem Ueleg, Oxid, Polierreschter an aner Kontaminatioun sinn. D'Botzmethod däerf kee Rescht hannerloossen oder d'Blatfläche wesentlech änneren.
Q: Braucht Edelstol méi Schweißstroum wéi mëll Stahl?
A: Net onbedéngt. Edelstol huet méi héich elektresch Resistenz a méi niddereg thermesch Konduktivitéit, sou datt et genuch Hëtzt mat enger anerer Stroum-an-Zäitkombinatioun generéiere kann. Direkt Kopie vun engem mëllen-Stolplang ass net recommandéiert.
Q: Wat verursaacht Spatzen beim Punktschweißen Edelstol?
A: Gemeinsam Ursaachen enthalen exzessiv Stroum, exzessiv Schweißzäit, net genuch Kraaft, schlecht Deelpassung-up, Elektroden Mëssverstäerkung, verschleeft Tipps an Uewerflächkontaminatioun.
Q: Wéi weess ech ob eng Edelstahl-Platzschweiß staark genuch ass?
A: Benotzt en definéierten zerstéierende oder net-zerstéierende Test wéi Peel, Meissel, Spann-Schéier, Kräiz-Spannung oder Quer-Sektioun Inspektioun. Uewerfläch Erscheinung eleng ass net genuch.
Muss d'Recht bestätegenEdelstahl Spot WeldingProzess?
Schéckt HAIFEI Är workpiece Zeechnen, STAINLESS Stol Schouljoer, Blat deck, néideg Weld Kraaft a Produktioun Zil. Eis Ingenieuren kënnen d'Gelenk evaluéieren, Probeschweißen arrangéieren an eng passend Maschinn- a Toolkonfiguratioun recommandéieren.
Ufro en Edelstahl Sample Welding Test