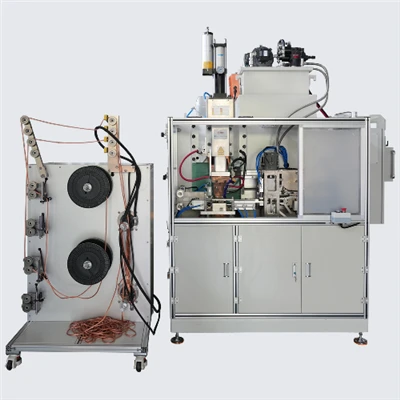
Grouss Querschnëtt-Kupferbusbars gi wäit a Kraaftverdeelungssystemer, erneierbar Energiespäicherinstallatiounen, elektresch Gefierer Batteriepäck a schwéier -industriell Ausrüstung benotzt. Als primär Stroum-draende Komponenten, bestëmmt hir Schweessqualitéit direkt d'elektresch Konduktivitéitstabilitéit, mechanesch Integritéit a laangfristeg Operatiounssécherheet.
Wann Dir engPolymer Diffusioun Schweess Maschinnfir grouss Kupferbusbars ze verschweißen, stellen d'Fabrikanten dacks Erausfuerderunge wéi onvollstänneg lokal Verbindung, Mangel u Fusioun um Kanten, an net-uniform intern Strukturen. Dës Themen sinn haaptsächlech duerch Kupfer héich thermesch Konduktivitéit verursaacht, grouss Querschnëttsdimensioune, an ongläiche Drockverdeelung während dem Schweißprozess.
Dëse Guide konzentréiert sech op d'Kärzil fir eenheetlech, voll -Flächeverbindung a grousse Kupferbusbars z'erreechen. Et skizzéiert praktesch, Implementatioun-prett Strategien déi Virbereedung, Parameteroptimiséierung, Prozessanpassungen, Ausrüstungshaltung a Qualitéitskontroll decken. Den Inhalt ass entwéckelt fir Ingenieuren, Produktiounsmanager a Beschaffungsteams ze hëllefen informéiert Entscheedungen ze treffen wann Dir enDiffusioun Schweess Maschinn.


1. Pre-Schweißvirbereedung: Bau vun der Fondatioun fir Uniform Bonding
Bei Diffusiounsschweißen bestëmmen d'Virbereedungsschrëtt gréisstendeels déi erreechbar Bindungsqualitéit. Fir grouss Koffer busbars, Uewerfläch Zoustand, fixture Präzisioun, an Preheating Strategie bedeitend Afloss Hëtzt Transfermaart Effizienz an atomarer Diffusioun.
1.1 Präzis Surface Virbereedung fir Diffusiounsbarrièren ze eliminéieren
Kupfer formt liicht Oxidfilmer wann se u Loft ausgesat sinn. Dës Oxidschichten handelen als Diffusiounsbarrièren a sinn eng vun den Haaptursaachen vu schwaache Bindung an onkomplett Fusioun. Dofir ass standardiséiert Uewerflächepräparatioun wesentlech virum Schweißen.
Gemeinsam an effektiv Virbereedungsmethoden enthalen:
- Mechanesch Schleifen mat feine Schleifgurten oder Polierwielen fir Oxidschichten erof ze botzen fir Basismetall ze botzen
- Chemesch Botzen mat mëllen Säureléisungen fir Reschtoxiden ze eliminéieren
- Wëschen mat Waasserfräi Alkohol fir Fett a feine Partikelen ze entfernen
- Direkt Spannung no der Virbereedung fir Re-Oxidatioun ze vermeiden
An der industrieller Praxis gëtt d'Uewerflächenrauheet typesch bannent Ra 0,8-1,6 μm recommandéiert, wat en optimalen Gläichgewiicht tëscht intimen Kontakt an effizienter Diffusioun gëtt.
1.2 Wielt richteg Armaturen fir Uniform Positionéierung an Drock ze garantéieren
Fir décke Kupferbusbars, net genuch Flächheet vun der Fixture oder ongläiche Drockverdeelung féiert dacks zu enger schwaacher Bindung un de Kanten. Dëst ass eng gemeinsam Grondursaach vu Rand net-Fusiounsfehler.
Recommandéiert Fixture Charakteristiken enthalen:
- Héich strukturell Steifheit fir Verformung ënner Drock ze minimiséieren
- Upassbar Positionéierungsmechanismen fir verschidde Busbargréissten z'empfänken
- Surface flatness kontrolléiert haten bannent ± 0,02 mm
- Multi-Punkt synchroniséiert Drockverdeelung
An Energielagerungsbusbar Uwendungen, Multi-Punkt Drock Armaturen kënnen typesch Drockvariatioun bannent ± 3% behalen, wat d'Bindungskonsistenz wesentlech verbesseren.
1.3 Preheating Koffer Busbars Hëtzt Verloscht reduzéieren
Kupfer huet eng thermesch Konduktivitéit vun ongeféier 390–400 W/(m·K), vill méi héich wéi déi vun de meeschte Strukturstahl. Als Resultat verléisst d'Hëtzt séier beim Schweißen, wat zu net genuch Kärtemperatur féieren kann.
Virheizung reduzéiert Temperaturgradienten a stabiliséiert de Schweessprozess.
Recommandéiert Virheizparameter:
- Preheating Temperatur: 150-350 Grad
- Virheizungsdauer: 10-30 Minutten, jee no Dicke
- Preheating Method: Uewen virhëtzen oder integréiert Maschinn preheating Moduler
Richteg Virheizung kann d'Temperaturuniformitéit ëm ongeféier 20%–35% verbesseren, wat d'Kante net-Fusiounsdefekter wesentlech reduzéiert.
2. Kär Parameter Optimisatioun: Kontrolléiere vun der kritescher Variablen
D'Diffusiounsschweess hänkt op de kombinéierten Effekter vun Temperatur, Drock an Zäit fir Atomdiffusioun iwwer Schnëttplazen ze förderen. Dës dräi Parameteren bilden d'Fundament vun der eenheetlecher Bindung.
2.1 Multi-Zontemperaturkontrolle fir eng gläichméisseg Hëtztpenetratioun ze garantéieren
Fir Koffer busbars décke wéi10 mm, eenzeg-Zone Heizung ass dacks net genuch fir eenheetlech intern Temperaturen z'erhalen. Multi-Zone Temperaturkontrollsystemer si staark recommandéiert.
En typesche Heizzyklus enthält:
Preheating Stage
D'Temperature klammen lues a lues op ongeféier60%–70%vum Zilniveau. Dëst reduzéiert thermesch Schock a miniméiert Verformungsrisiken.
Heizung Etapp
D'Temperatur geet weider laanscht e kontrolléierten Rampeprofil erop bis d'Diffusiounsschweißbereich erreecht gëtt:
- Kupferdiffusiounsschweißtemperatur:600-850 Grad
- Recommandéiert Temperaturgenauegkeet:bannent ± 5 Grad
Holding Stage
D'Temperatur gëtt op e stabile Niveau gehal, wat intern Temperaturausgläichung erlaabt an d'Atomardiffusioun erliichtert.
Multi-Zone Synchronheizung kann intern Temperaturvariatioun reduzéieren opbannent ± 10 Grad, wat essentiell ass fir eng eenheetlech Fusioun iwwer de ganzen Interface z'erreechen.
2.2 Gradient Pressure Applikatioun fir Uniform Interface Kontakt
Drock spillt eng kritesch Roll bei der Eliminatioun vun Uewerflächelücken an der Diffusiounseffizienz ze verbesseren. Fir grouss Kupferbusbars ass inszenéiert Drockapplikatioun méi effektiv wéi direkt voll Drock opzemaachen.
Typesch Drockstadien enthalen:
| Etapp | Drock Range | Zweck |
|---|---|---|
| Éischt Spannung | 5-10 MPa | Ewechzehuelen Lücken |
| Heizung Etapp | 10-20 MPa | Erhéijung Kontakt Beräich |
| Holding Stage | 20-40 MPa | Diffusioun förderen |
Wann den Drock ze niddreg ass, bleift d'Diffusioun onkomplett. Exzessiv Drock, op der anerer Säit, kann Verformung oder Materialextrusioun verursaachen. Dofir,Drockstabilitéit sollt idealerweis bannent ± 1% bleiwen, wat eng Schlësselspezifizéierung vun héichwäerteg-Diffusiounsschweißausrüstung ass.
2.3 Optimiséierung vun der Holding Zäit fir eng komplett intern Diffusioun ze garantéieren
Atomdiffusioun ass Zäit-ofhängeg, dat heescht datt d'Dauer vun der Halt mat der Materialdicke entsprécht.
Typesch Haltzäit Referenzen:
| Busbar Dicke | Recommandéiert Holding Zäit |
|---|---|
| 5-10 mm | 20-40 Minutten |
| 10-20 mm | 40-70 Minutten |
| 20-30 mm | 70-120 Minutten |
Exzessiv laang Haltzäite kënnen zu Getreidewachstum a reduzéierter mechanesch Eegeschafte féieren. Probeschweißen ass recommandéiert fir -Parameteren ze verfeineren.
3. Prozess Upassungen: Lokal Net-Uniform Fusiounsprobleemer léisen
Och mat optimiséierte Parameteren, fein-ofstëmmen de Schweessprozess kann d'Verbindungsqualitéit wesentlech verbesseren.
3.1 Schirmgashëllef fir d'Oxidatioun ze reduzéieren
Kupfer oxidéiert séier bei héijen Temperaturen. Oxidbildung reduzéiert Diffusiounseffizienz a Bindungsqualitéit. D'Aféierung vum Schutzgas hëlleft d'Oxidatioun ze minimiséieren.
Gemeinsam Schutzgase enthalen:
- Argon (Ar): Am meeschte verbreet benotzt
- Nitrogen (N₂): wirtschaftlech Alternativ
- Waasserstoff-halteg Mëschunge: Benotzt fir héich-Leeschtungsapplikatiounen
Shielding Gas Ëmfeld kënnen d'Oxidatiounsraten ëm ongeféier reduzéieren60%–80%, verbesseren Interface Propretéit.
3.2 Optimiséiert Heizung Layout fir equilibréiert Hëtzt Verdeelung
Ongerecht Heizungsplazéierung verursaacht dacks ongläiche Temperaturprofile iwwer grouss Busbars.
Recommandéiert Praktiken enthalen:
- Multi-Zone onofhängeg Heizkontrolle
- Symmetresch Heizungsarrangement
- Synchroniséiert Muecht Wasserstoff Regulatioun
Dës Moossname reduzéieren däitlech lokal Iwwerhëtzung oder net genuch Heizung.
3.3 Kontrolléiert Ofkillung fir intern Mängel ze vermeiden
Schnell Ofkillung kann Reschtstress a mikrostrukturell Mängel aféieren.
Recommandéiert Killstrategien:
- Erlaabt natierlech Ofkillung nom Schweißen
- Erhalen de Schutzgasfloss wärend der Ofkillung
- Vermeiden gezwongen Ofkillungsmethoden
Kontrolléiert Ofkillung kann de Reschtstressniveau ëm méi wéi reduzéieren30%, laangfristeg Zouverlässegkeet-verbesseren.
4. Equipment Eechung an Ënnerhalt: Stabil Operatioun garantéieren
Och fortgeschratt Schweessprozesser kënnen net onbestänneg Ausrüstungsbedéngungen kompenséieren. Regelméisseg Ënnerhalt garantéiert konsequent Schweessresultater.
4.1 Periodesch Eechung vun Temperatur- an Drock Systemer
Temperaturkontroller an Drocksensore kënne mat der Zäit dreiwen.
Recommandéiert Kalibratiounsintervaller:
- Temperatur Kontroll System: All3-6 Méint
- Drock Sensoren: All6 Méint
- Heizung Elementer: Periodesch Inspektioun an Ersatz wann degradéiert
Genau Kontrollsystemer suergen fir widderhuelend Schweißleistung.
4.2 Erhalen vun Elektroden an Armaturen fir zouverlässeg Kontakt
Oxidéiert oder verschleeft Komponenten erhéijen d'Kontaktresistenz an d'Drockverdeelung stéieren.
Ënnerhalt Mesuren enthalen:
- Ewechzehuelen Oxid Opbau
- Rekonditionéierung vun verschleeften Flächen
- Iwwerpréift regelméisseg d'Flächheet vun der Armature
Dës Praktike kënnen d'Kontaktresistenzschwankungen ëm ongeféier reduzéieren20%–40%.
4.3 Inspektioun Gas an Isolatioun Systemer
Gasleckage a beschiedegt Isolatioun erhéijen d'Wärmeverloscht a reduzéieren d'Effizienz.
Routine Kontrollen sollen enthalen:
- Gasleitung Dichtungsintegritéit
- Isolatioun Material Zoustand
- Chamber Dichtung Leeschtung
Effektiv Isolatioun kann den Energieverbrauch reduzéieren duerch10%–25%.
5. Operationell Standarden a Qualitéit Inspektioun: D'Finale Safeguard
Konsequent Operatioun a streng Inspektiounsprotokoller garantéieren eng stabil Produktiounsqualitéit.
5.1 Standardiséierte Betribssystemer Prozedure Mënsch Feeler reduzéieren
Bedreiwer Expertise beaflosst direkt Schweess Qualitéit. Standard Operatiounsprozeduren (SOPs) hëllefen d'Konsistenz z'erhalen.
Typesch SOP Elementer enthalen:
- Pre-Schweißinspektioun Checklëscht
- Standard Spannungssequenz
- Parameter Setup Richtlinnen
- Post-Schweißdokumentatioun
Gutt-trainéiert Betreiber kënne Prozessverännerlechkeet ëm méi wéi reduzéieren30%.
5.2 Iwwergräifend Qualitéit Testen fir Batch Konsistenz
Virun voller -Skala Produktioun, Proufschweißen a Validatioun si staark recommandéiert.
Allgemeng Inspektiounsmethoden enthalen:
- Visuell Inspektioun fir Uniformitéit
- Ultrasonic Testen (UT) fir intern Mängel
- Radiographesch Tester (RT) fir strukturell Evaluatioun
- Schéier Kraaft Testen fir mechanesch Validatioun
An héich-Zouverlässegkeet elektresche Systemer,Bindungsstäerkt muss typesch 80% -95% vun der Basismaterialkraaft erreechen, mécht dëst e kriteschen Qualitéitsbenchmark.
6. Wéi d'Recht Diffusioun Schweess Maschinn fir grouss Koffer Busbars ze wielen
Fir Firme plangen an Diffusiounsschweißausrüstung ze investéieren, eleng op de Präis fokusséiert féiert dacks zu laangfristeg Ineffizienz. Leeschtungsfäegkeet a Prozessstabilitéit si méi entscheedend Faktoren.
6.1 Schlëssel technesch Spezifikatioune ze bewäerten
Recommandéiert Spezifikatioune beim Auswiel vun Ausrüstung:
| Parameter | Recommandéiert Range |
|---|---|
| Temperatur Genauegkeet | Bannent ± 5 Grad |
| Drock Genauegkeet | Bannent ± 1% |
| Zuel vun Heizung Zonen | Méi wéi oder gläich wéi 3 Zonen |
| Maximal Drock Kapazitéit | Méi wéi oder gläich wéi 40 MPa |
| Kontroll System | Programméierbar Profiler |
Dës Parameteren direkt Afloss op d'Fähegkeet grouss Koffer busbars zouverlässeg ze Schweess.
6.2 Bewäerten Flexibilitéit an Zukunft Expansioun Méiglechen stoussen
Industrien wéi Energielagerung an EV-Fabrikatioun erfuerderen dacks Adaptatioun un nei Produktspezifikatiounen.
Schlëssel Iwwerleeungen enthalen:
- Kompatibilitéit mat verschiddene Busbar Gréissten
- Expandability fir Automatisatioun Moduler
- Datelogging an Tracabilitéitsfunktiounen
Ausrüstung mat skalierbare Fäegkeeten hëlleft zukünfteg Upgrade Käschten ze reduzéieren.
6.3 Auswiel vun engem Fournisseur mat staarken techneschen Ënnerstëtzung
Fir Diffusiounsschweißapplikatiounen ass Ausrüstung eleng net genuch. Technesch Ënnerstëtzungsfäegkeet ass gläich wichteg.
Recommandéiert Fournisseur Charakteristiken:
- D'Kapazitéit fir Schweißprozessleitung ze bidden
- Disponibilitéit vun Prozess Schweess Servicer
- Laang-Entretien Ënnerstëtzung
- Bewisen Industrie Applikatioun Fäll
Dës Faktore bestëmmen dacks de richtege Liewensdauerwäert vun der Ausrüstung.
FAQ
Q: Wat ass dat heefegst Thema bei grousse Kupferbusbar Diffusiounsschweißen?
A: Dat heefegst Thema ass onvollstänneg Fusioun op lokalen oder Randberäicher, normalerweis duerch ongläiche Temperaturverdeelung oder net genuch Drock verursaacht.
Q: Wéi eng Dicke vu Kupferbusbaren ass gëeegent fir Diffusiounsschweißen?
A: Diffusion Schweess ass typesch gëeegent fir Koffer busbars rangéiert vun5-30 mm, mat10-25 mmdéi meescht üblech Gamme sinn.
Q: Wéi kënnt Dir bestëmmen ob eng Kupferbusbar Diffusiounsschweiß akzeptabel ass?
A: Eng qualifizéiert Weld erreecht normalerweis80%–95%vun der Basismaterialkraaft a passéiert net-zerstéierend Tester ouni intern Mängel.
Q: Wat sinn déi wichtegst Parameteren wann Dir eng Diffusioun Schweess Maschinn auswielen?
A: Temperaturgenauegkeet, Drockstabilitéit a Multi-Zone Heizfäegkeet sinn déi kritesch technesch Parameteren.
Q: Ass Schirmgas erfuerderlech fir Kupferbusbar Diffusiounsschweißen?
A: Och wann net ëmmer obligatoresch, Schirmgas reduzéiert d'Oxidatioun wesentlech a verbessert d'Schweißkonsistenz.
Fazit: Uniform Fusioun erfuerdert eng systematesch Approche
Erreechen eenheetlech Bindung am grousse Koffer busbar Diffusioun Schweess ass net ofhängeg vun engem eenzege Parameter. Amplaz erfuerdert et eng koordinéiert Optimiséierung vu Materialien, Prozesser, Ausrüstung an Operatiounsdisziplin.
Vun Uewerfläch Virbereedung bis Parameter Kontroll, vun Ausrüstung Ënnerhalt bis Qualitéit Inspektioun, all Schrëtt dréit zu der Finale Bindung Leeschtung. Fir Hiersteller, déi mat grousse Querschnëtt-Kupferbusbars schaffen, wielt aDiffusioun Schweess Maschinnmat präzis Temperaturkontrolle, Multi-Zone Heizungsfäegkeet, a stabiler Drockmanagement-kombinéiert mat standardiséierte Schweißprozeduren-kann d'Konsistenz a laangfristeg Zouverlässegkeet wesentlech verbesseren.
Mat virsiichteg Parameter Kontroll a kontinuéierlech Prozess Verfeinerung gëtt eenheetlech voll -Beräich Fusioun en erreechbar an widderhuelend Resultat, stabil Muecht Transmissioun an zouverlässeg Leeschtung an exigent elektresch an Energie Systemer ënnerstëtzen.