Aféierung
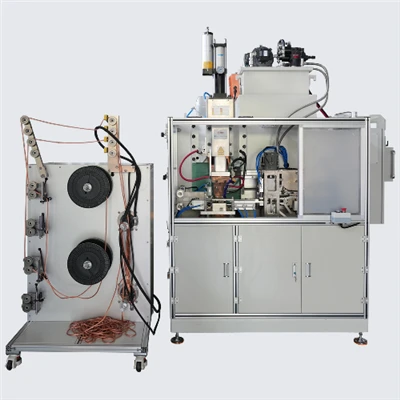
An der Schweess vun neien Energie Gefier Batterie Moduler, der modulare Struktur vun dercapacitance Offlossquantitéit Welderverkierzt d'Ausrüstungszäit ëm 80%; am Schweisszenario vu Präzisiounsmedizinesch Ausrüstung reduzéiert seng Millisekonne -Energiekontrolle d'Hëtzt -betraff Zone op 0,1 mm. Verglach mat traditionell AC welders, dercapacitance Offlossquantitéit Welder, vertrauen op säin eenzegaartege strukturellen Design, erhéicht d'Schweiseffizienz ëm 300% a reduzéiert den Energieverbrauch ëm 40%. Dësen Artikel fänkt mat dräi Kärstrukturen -Energielagerungssystem, Drocktransmissionsmechanismus an intelligente Kontrollmodul - un fir de speziellen Uwendungswäert vun dercapacitance Offlossquantitéit Welderan industriellen Szenarie.
I. Strukturell Virdeeler vum Energielagerung a Verëffentlechungssystem
1. Kondensator Matrix Design
Modulär Energielagerung:
- Adoptéiert parallel Kondensatorbanken (jidderee mat enger Kapazitéit vun 2000-5000μF) an ënnerstëtzt graded Energieverëffentlechung (Genauegkeet ± 0,5%).
- Formel: Gesamtenergie E=0.5×C×V²
(C: Gesamtkapazitanzwäert; V: Ladespannung)
Technesch Verglach:
|
Parameter Index |
Traditionell AC Welder |
|
|
Energie Schwankungen |
±15% |
±1% |
|
Äntwert Vitesse |
20 ms |
0, 5ms |
|
Peak aktuell |
30 kA an |
100 kA an |
2. Millisekonne-Niveau Entladungskontroll
IGBT Schalter Array:
- Schaltfrequenz erreecht 100kHz a realiséiert 9-Segment programméierbar Impulser (wéi hei ënnendrënner):
- Pre-Drockimpuls → Haaptpuls 1 → Haaptpuls 2 → Temperéierungspuls
- (Gap Eliminatioun) (Weld Nugget Formatioun) (Déift Expansioun) (Stress Relief)
- Industrie Fall: Nodeems CATL dës Struktur ugeholl huet, ass d'Tab Schweessgeschwindegkeet op 120 Punkten pro Minutt eropgaang, an d'Spuerrate ass op 0,3% erofgaang.
II. Technesch Duerchbréch vum Drocktransmissionsmechanismus
1. Dual-Closed-Loop Servo System
Strukturell Zesummesetzung:
- Héich -Steifheet C- Frame (Steifheetskoeffizient Méi wéi oder gläich wéi 5000N/μm) a linear Motordrive (Positionéierungsgenauegkeet ±1μm).
- Dynamesch Äntwert Curve:
- Drockopbau-zäit<5ms; pressure fluctuation <±2N (±50N for traditional equipment).
2. Dräi-Dimensional Adaptiv Kompensatioun
|
Kompensatioun Dimensioun |
Technesch Ëmsetzung |
Effekt Index |
|
Dicke Toleranz |
Laserberäich (Genauegkeet 0,5μm) |
Kompensatioun ± 0,2 mm |
|
Plack Krichsween |
6-Achs Kraaftsensor |
Schréiegt Wénkel Kompensatioun ± 3 Grad |
|
Thermesch Deformatioun |
Infrarouttemperatur Feedback |
Verdrängungskompensatioun 0,02 mm/100 Grad |
3. Militär-Grad Uwendung Verifikatioun
- Fir d'Schweißen vun Aerospace Aluminiumlegierungskabinen:
- Drock Kontroll Genauegkeet ± 3N
- Schweissriichtegkeet Feeler<0.05mm/m
III. Integréiert Innovatioun vum Intelligent Kontrollmodul
1. Multi-Source Data Fusion Architecture
Signal Acquisitioun System:
|
Parameter Typ |
Sampling Frequenz |
Zuel vun Channels |
|
Dynamesch Resistenz |
100 kHz |
16 |
|
Elektroden Verschiebung |
1 kHz |
8 |
|
Temperaturfeld Verdeelung |
50 Hz |
4 |
Core Algorithmus Modeller:
Schweißqualitéit Prognosemodell (Genauegkeet Méi wéi oder gläich wéi 95%); Elektroden Verschleißkompensatiounsalgorithmus (Kompensatiounsgenauegkeet ± 0,5%).
2. IoT Edge Computing
- Echt-Zäit Datestroumveraarbechtung:
- All Weld Plaz generéiert méi wéi 200-zweedimensional Fonktioun Donnéeën; lokal Rechenzäit Verzögerung<1ms.
- Remote Operatioun an Ënnerhalt System:
- Echt-Zäit Iwwerwaachung vun Ausrüstung OEE (Genauegkeet ± 0,1%); Selbst-Diagnostik vu Feelercodes (deckt 98% vun anormalen Typen).
3. Industrie Applikatioun Fall
- Huawei 5G Basisstatioun Schweisworkshop:
- Equipement Netzwierker Taux 100%.
- Prozess Parameter Optimisatiounszyklus verkierzt vun 2 Wochen op 4 Stonnen.
IV. Design Highlights vum Cooling System
1. Multi-Channel Liquid Cooling System
Strukturell Parameteren:
- Coolant Flux 5-10L / min (programméierbar Upassung); Elektroden Temperatur Kontroll Genauegkeet ± 1 Grad .
Thermesch Gestioun Effekt:
|
Aarbechtskonditioun |
Traditionell Loftkühlung |
Kapazitéit Auslaaf WelderLiquid Cooling |
|
1-Stonn kontinuéierlech Schweißen |
Elektroden Temperaturerhéijung 60 Grad |
Elektroden Temperaturerhéijung 8 Grad |
|
Ofkillung Erhuelung Zäit |
15 Minutten |
2 Minutten |
2. Selbst-Botzen vun der Elektrodenstruktur
- Rotary Elektroden Design (Rotatiounsgeschwindegkeet 0-30rpm justierbar); Uewerfläch Rauhheet bei Ra0.4μm gehal (verlängert Elektroden Liewen ëm 3 Mol).
V. Modular Expansioun Méiglechen stoussen
1. Rapid Wiessel System
- Standard Interface Design (Ännerung Zäit<3 minutes); plug-and-play energy modules (supports 50-200kJ energy expansion).
2. Multi-Prozess kompatibel Struktur
|
Prozess Typ |
Adaptive Modul |
Schaltzeit |
|
Punktschweißen |
Standard Elektroden Set |
Direkt Schalter |
|
Seam Schweißen |
Rollerelektrodemodul |
2 Minutten |
|
Projektioun Schweess |
Engagéierten Positionéierungsarmatur |
5 Minutten |
3. Automotive Industrie Applikatioun
- BYD Blade Batterie Produktiounslinn:
- Ënnerstëtzt e schnelle Wiessel vu 6 Batteriemodeller
- Changement Verloscht Zäit reduzéiert ëm 85%
Conclusioun
Duerch innovativ strukturell Designs wéi Kondensatormatrix, Servo Drockmechanismus, an intelligente Kontrollmodul,capacitance Offlossquantitéit Welderrealiséiert stabil Schweess vun 12.000 Batterie Moduler pro Dag an Tesla Shanghai Gigafactory, mat de Produit Defekt Taux reduzéiert op 0,02%. Seng modulär Struktur verkierzt d'Ausrüstungsinvestitiounspayback Period op 8 Méint, erhéicht d'Produktiounseffizienz ëm 300% am Verglach mat traditioneller Ausrüstung. Mat der-Déift Integratioun vun digitalen Zwilling an adaptiven Kontrolltechnologien, déi nächst-Generatiouncapacitance Offlossquantitéit Welderwäert autonom Evolutioun vun Struktur a Prozess realiséieren, eng nei Ära vun intelligent Fabrikatioun Ouverture.