Aféierung
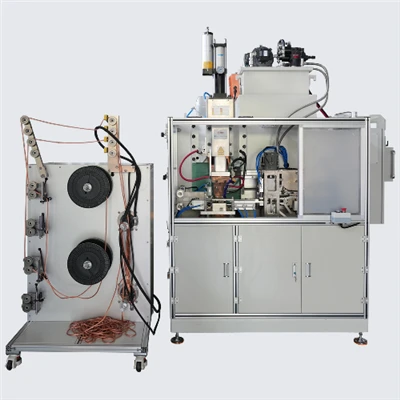
An der industrieller Fabrikatioun,Energie Stockage Spot Projektioun Weldersgi wäit am Metallschweißen benotzt wéinst hirer héijer Effizienz an Energie-spuerend Charakteristiken. D'Qualitéit vun der Schweessleistung beaflosst direkt d'Zouverlässegkeet vum Produkt an d'Produktiounseffizienz. Dësen Artikel konzentréiert sech op d'Kärevaluatiounsindikatoren vun Energy Storage Spot Projection Welders, analyséiert wëssenschaftlech Methoden fir d'Schweißleistung vu Schweessqualitéit bis Ausrüstungsstabilitéit ze beurteelen.
I. Weld Ausgesinn a mechanesch Eegeschafte: Basis intuitiv Uerteel
1.Visuell Inspektioun
Beobachtet ob d'Schweißfläch glat ass, fräi vu Rëss, Poren oder Spatzen mat bloussem A oder enger Lupe. Wann d'Schweißfaarf ongläich ass oder offensichtlech Depressiounen huet, kann et net genuch Schweißenergie oder onnormal Elektrodendrock uginn. Zum Beispill, wann d'Schweißen Edelstol, wann d'Schweiß donkelbrong anstatt Sëlwer-wäiss ass, weist et normalerweis op Oxidatioun wéinst exzessive Temperaturen.
2.Tear / Twist Test
Bei net-zerstéierende Testen, setzt e Schrauber tëscht zwee geschweißte Metaller a setzt Drock (2,5-3,5 mm Spalt). Wann d'Schweiß net trennt, weist et op qualifizéiert Kraaft. Zerstéierend Tester beinhalt d'Schweiß manuell ze räissen oder ze verdreiwen fir ze beobachten ob d'Bruchfläch flaach a Rëssfräi ass. Dës Method ass gëeegent fir kleng Batch Verifizéierung awer erfuerdert Opmierksamkeet op d'Betribsspezifizéierung fir falsch Uerteel ze vermeiden.
3.Tensile a Schéier Tester
Benotzt e Schweessstäerktester fir d'Spann- oder Schéierkraaft op d'Schweißen z'applizéieren, de Kraaftwäert beim Ausfall opzehuelen. Zum Beispill, muss d'Schéier Kraaft vun Golddrot Ball Bindung 50-80 cN erreechen, während der tensile Kraaft vun Kierper strukturell Welds soll net manner wéi 300 MPa ginn. Vergläichen Daten mat Ausrüstung manuell Standarden kann präziist Schweess Zouverlässegkeet evaluéieren.
II. Prozess Parameter Stabilitéit: Kär Garantie vun Schweess Qualitéit
1.Electrode Drock Kontrolléiere
Den Elektrodendrock vun Energy Storage Spot Projection Welders brauch dynamesch Upassung baséiert op Materialdicke an Hardness. Zum Beispill, 1mm dënn Plack erfuerdert 500 -800N Drock, während 5mm déck Stahlplack 5000-6000N erfuerdert. Ze wéineg Drock verursaacht einfach falsch Schweißen, während ze vill Projektioune kënnen zesummeklappen, verlaangt eng zougemaach Kontroll duerch Loftdrocksensoren oder Servosystemer.
2.Discharge Zäit an aktuell Matching
Offlossquantitéit Zäit ass typesch 0,001-0,02 Sekonnen a brauch koordinéiert Upassung mat Schweess aktuell. Zum Beispill, beim Schweißen vun héich thermesch Konduktivitéitsmaterialien (wéi Aluminium), ass et néideg d'Entlaaschtzäit ze verkierzen an d'Stroumdicht ze erhéijen fir séier Hëtztdiffusioun ze vermeiden; iwwerdeems niddereg thermesch Leit Materialien (wéi STAINLESS Stol) verlängert Offlossquantitéit Zäit verlaangen genuch Fusioun ze garantéieren.
3.Electrode Material a Verschleiung Status
Elektrodenmaterialien (wéi Kupferlegierungen, Chromzirkonium Kupfer) mussen d'Konduktivitéit an d'Verschleißbeständegkeet balanséieren. Regelméisseg iwwerpréift ob d'Form vun der Elektroden Tipp stomp gëtt duerch Verschleiung an ob d'Uewerfläch propper a fräi vun Oxidschichten ass. Zum Beispill, wann Dir präzis elektronesch Komponenten schweißt, musse Elektroden Tipps e poléierte Staat erhalen fir Spatzen ze reduzéieren.
III. Ausrüstung Betribsstatus: Schlëssel Indicateuren vun laangfristeg Leeschtung-
1.Capacitor Energie Stockage an Offlossquantitéit Effizienz
Kondensatorkapazitéit an Opluedspannung beaflossen direkt d'Schweißhëtzt. Zum Beispill kann en 400F Kondensator Energielagerungssystem méi héich Energiedicht ubidden, gëeegent fir décke Plackschweißen. Verréngert Entladungseffizienz (wéi wéinst Alteralterung vum Kondensator) verursaacht Schwankungen an der Schweessstäerkt, erfuerdert regelméisseg Erkennung vun der interner Resistenz vum Kondensator an der Kapazitéitverfallsquote.
2.Air Circuit an Transmissioun System Stabilitéit
Loftdrockschwankungen oder Loftkreesser Leckage kënnen Elektrodendrockabweichungen verursaachen. Zum Beispill, wann d'Loftquelldrock net genuch ass, kënnen d'Elektroden net festgeluechte Drock applizéieren, a Schweißen sinn ufälleg fir Rëss. Monatlecht Kalibrierung vu Loftdrocksensoren an Inspektioun vum Loftschaltungsversiegelung ass recommandéiert.
3.Online Iwwerwachung an Datenanalyse
Modern Energy Storage Spot Projection Welders si mat dynamescher Resistenz Iwwerwachung, Elektroden Verrécklungssensoren, etc. ausgestatt, déi Stroum-, Drock- an Temperaturdaten an Echtzäit während dem Schweessprozess sammele kënnen. Zum Beispill, duerch d'Analyse vun der Resistenz änneren Kéiren, ob Kuerzschluss oder aarme Kontakt während Schweess geschéien kann identifizéiert ginn, déi rechtzäiteg Parameter Upassung erlaabt.
IV. Ëmwelt a Material Adaptatioun: Net-Negligible extern Faktoren
1.Workpiece Surface Behandlung
Uelegflecken an Oxidfilmer erhéijen d'Kontaktresistenz, erfuerdert Ultraschallreinigung oder chemesch Behandlung virum Schweißen. Zum Beispill, beim Schweißen vun galvaniséierte Stahlplacke, musse Zinkschichtoxide geläscht ginn fir falsch Schweißen ze vermeiden.
2.Dissimilar Metal Schweess Kompatibilitéit
Fir ongläiche Metallschweißen wéi Aluminium-Kupfer a Stahl-Edelstahl, Elektrodendrock an Entladungszäit brauche Optimisatioun fir d'thermesch Expansiounsdifferenzen ze balanséieren. Zum Beispill kann den Elektrodendrock op der Aluminiumsäit liicht méi héich sinn wéi op der Kupfer Säit fir d'Interfacial thermesch Stress ze reduzéieren.
Conclusioun
Evaluéieren der Schweess Leeschtung vunEnergie Stockage Spot Projektioun Welderserfuerdert eng ëmfaassend Iwwerleeung vu Schweessqualitéit, Prozessparameter, Ausrüstungsstatus an Ëmweltfaktoren. Duerch wëssenschaftlech Testen an Echtzäit-Iwwerwaachung, kënnen net nëmme Schweißdefekter Timely Entdeckung sinn, mee Ausrüstungsparameter kënnen och optimiséiert ginn fir d'Produktiounseffizienz an d'Zouverlässegkeet vum Produkt ze verbesseren. Fir Entreprisen, déi héich-qualitativ Fabrikatioun verfollegen, ass e systematesche Performance Evaluatiounssystem e Schlëssel Schrëtt fir d'Schweißqualitéitstabilitéit ze garantéieren.