An der Fabrikatioun vun neien Energie Gefierer a schwéier -Pflicht Maschinnen, spillt d'Verbindungsqualitéit vu Chassis Komponenten eng kritesch Roll an der Gesamtsécherheet vum Gefier a laang- Haltbarkeet. Wéi d'Industriefuerderunge fir d'Schweißeffizienz a Konsistenz weider eropgoen, hunn traditionell Single-Kapp Schweessmethoden lues a lues Aschränkungen gewisen, besonnesch an Dual-Mutterschweißapplikatiounen, wou Produktivitéitsbeschränkungen méi evident ginn.
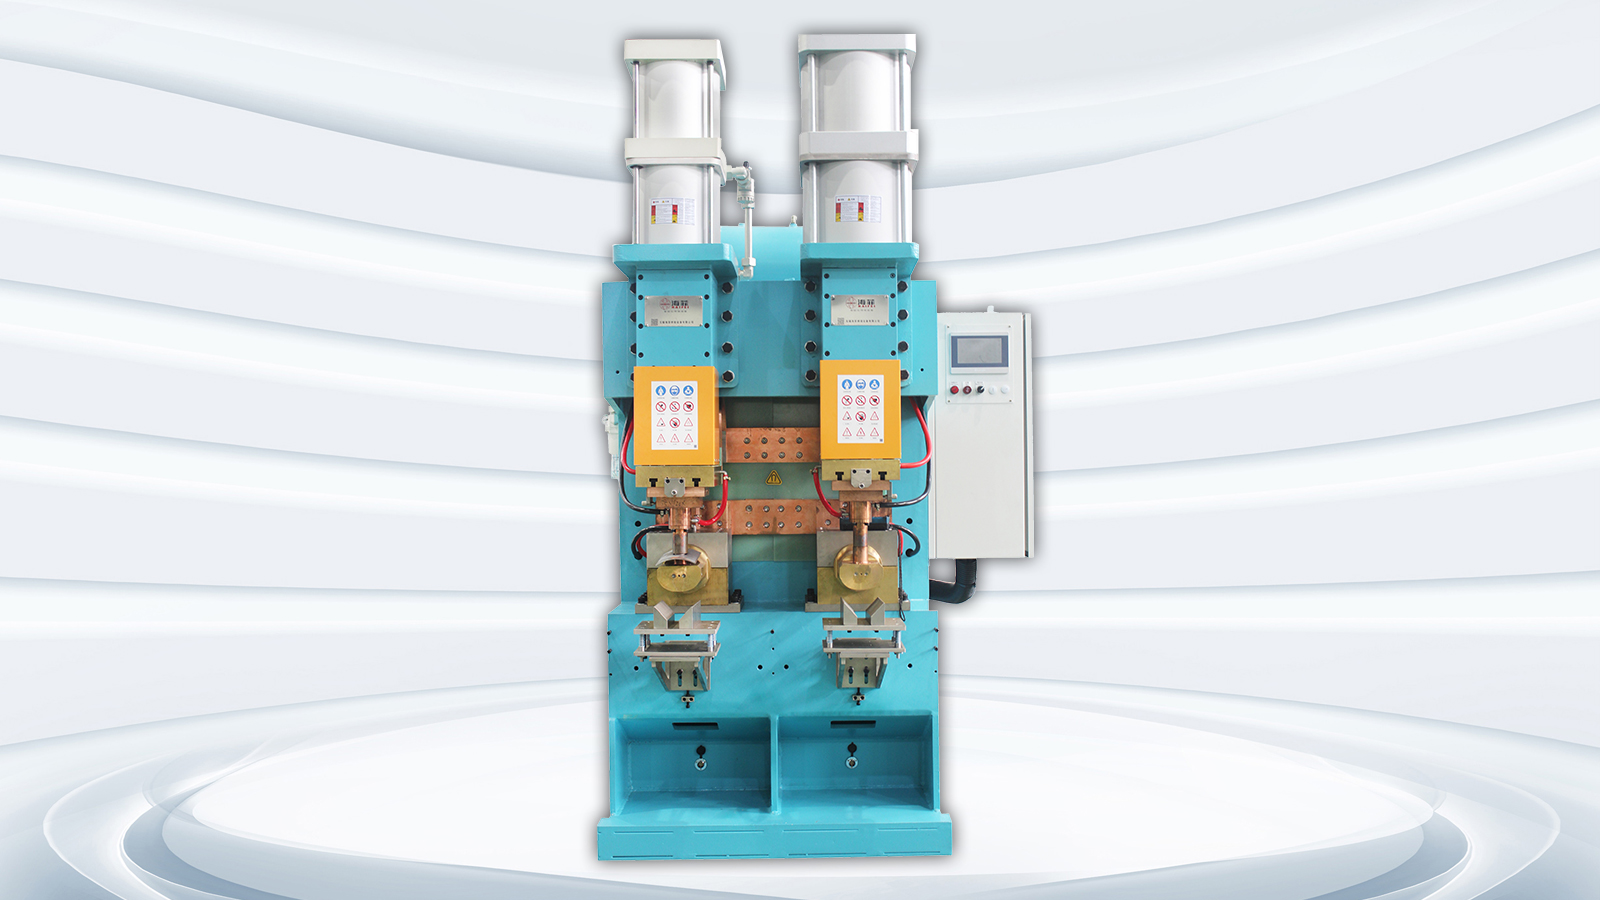
Fir dës Erausfuerderungen unzegoen, entwéckelt Wuxi Haifei Intelligent Equipment Co., Ltdpersonaliséiert Dual-Kappmutter Kondensator Entladungsprojektioun Schweessmaschinn Léisungfir e féierende Fabrikant vun elektresche Gefier Chassis Komponenten. De Projet konzentréiert sech op d'Verbesserung vun der Produktiounseffizienz, d'Stabiliséierung vun der Schweessqualitéit an d'Erméiglechung vun der voller Schweißdaten Tracabilitéit. Duerch systematesch Prozessvalidatioun a strukturell Optimiséierung huet d'Léisung synchroniséiert Positionéierung a gläichzäiteg Schweißen vun Dual Nëss erreecht, wat d'Gesamtproduktiounsleeschtung vun der Fabrikatiounslinn vum Client wesentlech verbessert.
Dësen Artikel presentéiert eng ëmfaassend Iwwersiicht vum Projet, deckt de Client Hannergrond, technesch Erausfuerderungen, Léisungsdesign an Implementéierungsresultater. Et bitt praktesch Abléck, déi als wäertvoll Referenz fir Hiersteller dénge kënnen, déi duebel -Kappmutterkondensator-Entladungsschweisausrüstung evaluéieren.
Client Hannergrond a Projet Initiatioun
1. Industrie Hannergrond a Produit Charakteristiken
De Client, deen an dësem Projet involvéiert ass, ass en Hiersteller spezialiséiert op kritesch strukturell Komponenten fir elektresch Gefierer Chassissystemer. Hir primär Produkter enthalen Kräizmemberen, Kontrollarme a Subframes-Komponenten déi substantiell strukturell Lasten droen an dofir aussergewéinlech zouverlässeg Schweisleistung erfuerderen.
Ugedriwwe vum schnelle Wuesstum vum elektresche Gefiermaart ass d'Produktiounsfuerderung vum Client stänneg eropgaang. D'Firma bedreift de Moment mat enger jährlecher Produktiounskapazitéit vun ongeféier500.000 Sets vun Chassis strukturell Komponente, mat Pläng fir weider Expansioun.
Ënner dëse Produktiounsbedingunge gouf déi existent Schweißausrüstung lues a lues net genuch fir erfuerderlech Zykluszäiten z'ënnerstëtzen. Besonnesch den Dual-Mutterschweißprozess huet operationell Erausfuerderunge presentéiert. Traditionell Single-Kappschweißen erfuerdert zwee sequenziell Schweißoperatioune pro Werkstéck, wat d'Handhabungszäit erhéicht an d'konsequent Schweißqualitéit méi schwéier ze pflegen.
2. Schlëssel Aschränkungen vun der bestehend Produktioun Method
Wärend der initialer Site Evaluatiounsphase huet d'Ingenieurteam eng detailléiert Bewäertung vun der Produktiounslinn vum Client gemaach. Verschidde operationell Aschränkungen goufen identifizéiert, déi all méi ausgeschwat ginn ënner héije -Volumen Fabrikatiounsbedéngungen.
-
Net genuch Schweess Effizienz Erstellt Produktioun Flaschenhals
De existente Produktiounsprozess vum Client huet op eenzel-Kappkondensatorentladungsprojektiounsschweiler vertraut fir duebel-Mutterschweißen ze kompletéieren. All Mutter huet en onofhängege Schweesszyklus erfuerdert, wat zu Gesamtzykluszäiten typesch tëscht 9 an 11 Sekonnen pro Werkstéck resultéiert.
Wéi d'Produktiounsvolumen eropgaange sinn, war einfach méi Ausrüstung ze addéieren keng nohalteg Léisung. Zousätzlech Maschinnen hunn d'Kapitalinvestitioun erhéicht, méi Buedemfläch verbraucht, a méi Bedreiwer erfuerderen, schlussendlech d'Betribskäschte erhéijen ouni proportional d'Duerchsatz ze verbesseren.
Wann d'Schweißzykluszäite mat Upstream- a Downstream-Prozesser falsch ausgeriicht goufen, waarden d'Waardezäiten erhéicht, wat d'Gesamteffizienz vun der Produktiounslinn reduzéiert.
-
Onkonsequent Schweissqualitéit féiert zu potenziellen Risiken
Sequentiell Schweißoperatioune féieren natierlech Variabilitéit un wéinst Zäitverzögerungen tëscht Schweißen a kumulative Positionéierungsdeviatiounen. Zousätzlech hunn d'Elektrodenverschleiung an d'Parameterdrift weider zu Schweessinkonsistenz bäigedroen.
Typesch Qualitéitsbedenken enthalen:
- Variatiounen an der Weld Nugget Gréisst
- Heiansdo onvollstänneg Fusioun
- Projektioun Zesummebroch während Schweess
- Fuedem Deformatioun beaflosst d'Genauegkeet vun der Assemblée
Gitt datt Chassiskomponente strukturell Sécherheetsdeeler sinn, stellt all Schweess Inkonsistenz eng potenziell Zouverlässegkeet Suerg, wat d'Schweißuniformitéit zu enger kritescher Fuerderung mécht.
-
Héich Elektroden Verschleiung a reegelméisseg Ënnerhalt
Ënner héije -Zyklusproduktiounsbedéngungen ass d'Elektrodenverschleiung séier geschitt. Heefeg Elektroden Dressing an Ersatz erhéicht d'Standzäit a reduzéiert d'Gesamtmaschinverbrauch.
Zousätzlech zu Produktivitéitsverloschter, sinn d'Elektrodenverbrauchskäschte weider eropgaang, an huet Drock op d'Käschte Kontroll Efforten gesat.
-
Komplex Operatioun an héich Ofhängegkeet vu kompetente Betreiber
Déi existent Ausrüstung erfuerdert verschidde manuell Upassunge beim Wiessel tëscht verschiddene Muttergréissten. Dëse Prozess huet staark op Bedreiwererfahrung vertraut an d'Variabilitéit an de Produktiounsprozess agefouert.
Nei Opérateuren typesch néidegeng bis zwou Wochen Trainingier Dir akzeptabel Kompetenzniveauen erreecht, schafft operationell Erausfuerderungen an Ëmfeld mat Aarbechtskräften Ëmsaz.
-
Mangel u Schweessdaten Traceabilitéit
Modern Autosfabrikatioun erfuerdert eng ëmfaassend Produktioun Traceabilitéit fir all verschweißte Gelenk. Wéi och ëmmer, déi existent Ausrüstung huet d'Fäegkeet gefeelt fir Schweißdaten z'erfaassen an ze späicheren, wat et schwéier mécht Qualitéitsdokumentatioun an Auditfuerderunge z'erreechen.
Client Ufuerderunge a Projet Ziler
No der Identifikatioun vun operationell Erausfuerderungen, hunn de Client an d'Ingenieurteam zesummen eng Serie vun techneschen Ziler etabléiert, déi Produktivitéit, Qualitéit, Zouverlässegkeet a laangfristeg Operatiounskäschte decken.
1. Richteg Dual-Kapp Synchronschweess z'erreechen
De Client erfuerdert gläichzäiteg Positionéierung a Schweißen vun zwee Nëss bannent engem eenzegen Zyklus. D'Zil war déi total Schweess Zyklus Zäit pro workpiece ze reduzéierenmanner wéi 5 Sekonnen, representéiert eng Effizienzverbesserung vu méi wéi60%am Verglach mam existente Prozess.
Zousätzlech, ass d'Ausrüstung néideg fir eng héich operationell Stabilitéit ze erhalen engem schaffen Modell ze ënnerstëtzen an deemeen Bedreiwer konnt zwee bis dräi Maschinnen gläichzäiteg verwalten, doduerch d'Aarbechtsfuerderunge reduzéieren.
2.Ensuring Stabil Schweess Qualitéit
Strikt Qualitéitsnormen goufen etabléiert fir typesch Schweessfehler ze eliminéieren. De Client huet betount datt d'Léisung muss verhënneren:
- Onkomplett Schweißen
- Projektioun Zesummebroch
- Fuedem Schued
- Variatiounen an Weld Nugget Formatioun
Dës Ufuerderunge ginn als fundamental Qualitéitscritèren an der strukturell Komponent Schweess ugesinn.
3.Reducing Maintenance Frequenz a Verbesserung vun der Zouverlässegkeet
De Client huet Verbesserungen an der Haltbarkeet vum Elektrodensystem ugefrot fir Elektroden Liewensdauer ze verlängeren an Ënnerhaltzäit ze reduzéieren. Zousätzlech ass d'Ausrüstung néideg fir Ferndiagnostikfäegkeeten z'ënnerstëtzen fir séier Problembehandlung z'erméiglechen an ongeplangte Produktiounsënnerbriechungen ze minimiséieren.
4.Vereinfachung Operatioun an Ënnerstëtzung Multi-Gréisst Produktioun
Wéinst der Diversitéit vun de Produktspesifikatioune war d'Ausrüstung erfuerderlech fir verschidde Nutgréissten z'ënnerstëtzen, rangéiert vunM8 bis M12, wärend Dir séier Parameter-Erënnerung duerch Preset Programmer aktivéiert.
Quick Armature Change Kapazitéit war och néideg fir d'Ännerungszäit ze reduzéieren an d'Produktiounsflexibilitéit z'erhalen.
5.Enabling Voll Schweess Prozess Traceability
De Client erfuerdert Echtzäit-Iwwerwaachung an Opnam vu kriteschen Schweißparameter, dorënner:
- Schweess Energie
- Entladungszäit
- Positionéierungsgenauegkeet
All gesammelten Donnéeën musse gespäichert a verfügbar ginn fir Tracabilitéit a Qualitéitsmanagement Zwecker.
Benotzerdefinéiert Léisung Design an Ëmsetzung
No der Definitioun vu Projetsufuerderungen huet d'Ingenieurteam eng strukturéiert Léisung entwéckelt baséiert op Kondensatorentladungsschweißtechnologie a validéiert Leeschtung duerch verschidde experimentell Etappen.
1.Prozess Validatioun Phase: Etabléieren stabil Schweess Parameteren
Ier d'Fabrikatioun vun Ausrüstung ugefaang huet, gouf extensiv Prozessvalidatiounstest duerchgefouert. Verschidde Parameterkombinatiounen goufen bewäert fir optimal Schweißbedéngungen fir d'Material- a strukturell Ufuerderunge vum Client ze bestëmmen.
Schlëssel Testparameter abegraff:
- Ladespannungsbereich
- Oflaaf Zäit Optimisatioun
- Elektroden Kraaft Eechung
- Multi-Mutterschweißversuche
Duerch widderholl Testen a metallurgesch Evaluatioun vu Schweessnuggets gouf eng stabil Parameterfenster etabléiert. Dës Validatiounsphase huet d'Inbetriebsrisiken wesentlech reduzéiert an d'Gesamtprojet Timeline verkierzt.
2.Equipment Strukturell Design: Entwécklung vun Dual-Kapp Synchronsystem
Nodeems d'Prozessvalidatioun ofgeschloss ass, huet d'Ingenieurteam eng speziell Dual-Kapp Schweessstruktur entwéckelt, déi synchroniséiert Operatioun fäeg ass.
De System integréiert synchroniséiert Kraaftkontrolle a simultan Energieaustauschmechanismen, fir sécherzestellen datt béid Schweißen ënner identesche Bedéngungen geformt goufen.
Am Verglach mat sequentielle Schweißsystemer huet dësen Design repetitive Bewegung miniméiert a reduzéiert Positionéierungsdeviatioun, wat zu wesentlech verbesserte Schweesskonsistenz resultéiert.
3.Fixture System Entwécklung: Modular Komposit Fixture Design
Bedenkt vun der komplexer Geometrie vu Chassiskomponenten, gouf e modulare Komposit-Fixtursystem entwéckelt fir verschidde Schweessorientéierungen a Produktkonfiguratiounen z'empfänken.
De Fixture System gëtt ugebueden:
- Kompatibilitéit mat horizontalen a vertikale Schweißpositiounen
- Genau Positionéierungsfäegkeet
- Modulär séier-architektur änneren
An der praktescher Operatioun gouf d'Auswiesselungszäit vun der Armaturen bannen kontrolléiert8 Minutten, d'Produktiounsflexibilitéit staark verbessert.
Ausrüstung Leeschtung a Projet Resultater
No der Fabrikatioun an der Systemintegratioun huet de Client en ëmfaassenden Akzeptanztest gemaach fir d'Performance ënner Produktiounsbedingungen z'iwwerpréiwen.
1.Kontinuéierlech Operatioun Test Resultater
Während engem24-Stonn kontinuéierlech Operatioun Test, d'Ausrüstung bewisen stabil an zouverlässeg Leeschtung iwwer all Evaluatiounskriterien.
Schlëssel Performance Indikatoren abegraff:
| Leeschtung Element | Resultat |
|---|---|
| Zyklus Zäit pro Workpiece | 4,2 Sekonnen |
| Effizienz Verbesserung | Ongeféier 65% |
| Schweess Duerchgäng Taux | 99.8% |
| Duerchschnëtt Aussoen Taux | Manner wéi 0,5% |
Dës Resultater hunn d'Fäegkeet vum System bestätegt fir stabil Leeschtung an héije -Volumen Fabrikatiounsëmfeld ze halen.
2.Op-Site Installatioun a Produktiounsstart
No der Liwwerung huet d'Ingenieur-Team d'Installatioun an d'Inbetriebung op der Clientsplaz ofgeschloss. E strukturéierte Trainingsprogramm gouf duerchgefouert deen operationell Prozeduren, Parametermanagement a Routinehaltungspraktiken ofdeckt.
Nom Training fäerdeg war d'Ausrüstung komplett an d'Produktiounslinn integréiert an offiziell an Operatioun gesatdräi Deeg.
3.Customer Feedback an operationell Evaluatioun
No enger Period vu stabiler Operatioun huet de Client eng intern Leeschtung iwwerpréift a bedeitend Verbesserungen a verschiddene Beräicher gemellt.
Notabele Resultater abegraff:
- Wesentlech Erhéijung vun der Produktiounseffizienz
- Verbessert Schweess Qualitéit Konsistenz
- Vereinfacht Maschinn Operatioun
- Reduzéiert Ënnerhalt Aarbechtsbelaaschtung
Dës Verbesserungen hunn net nëmmen déi deeglech Produktiounsleeschtung verbessert, awer och d'Fäegkeet vum Client gestäerkt fir d'Produktiounskapazitéit an Zukunft ze skaléieren.
Project Abléck: Schlësselfaktoren beim Auswiel vun Dual-Kappmutterprojektiounsschweißausrüstung
Baséierend op d'Erfahrung aus dësem Projet, kënne verschidde kritesch Selektiounscritèren identifizéiert ginn fir Hiersteller déi plangen an Dual-Kappmutterschweißsystemer ze investéieren.
1.Verifikatioun vun True Synchronous Welding Capability
Wann d'Ausrüstungsoptiounen evaluéiert ginn, sollten d'Fabrikanten bestätegen ob de System echt Synchronschweißen ënnerstëtzt anstatt ofwiesselnd Dual-Kapp Operatioun. Richteg Synchroniséierung beaflosst direkt Schweesskonsistenz a Produktivitéit.
2.Disponibilitéit vun bewisen Prozess Validatioun Méiglechen stoussen
Zuverlässeg Ausrüstungsleverandorer behalen typesch strukturéiert Validatiounsprozeduren, déi fäeg sinn stabile Schweißparameter ze identifizéieren ier Ausrüstungsliwwerung. Dës Kapazitéit reduzéiert d'Inbetriebszäit wesentlech a erhéicht d'Erfollegsraten vum Projet.
3.Support fir Daten Traceabilitéit a Systemintegratioun
Wéi d'Fabrikatioun ëmmer méi digitaliséiert gëtt, muss d'Schweißausrüstung als Deel vun engem verbonne Produktiouns-Ökosystem funktionnéieren. Systemer déi fäeg sinn fir Echtzäit-Datensammlung an MES Integratioun ze bidden laangfristeg Virdeeler an der Qualitéitsmanagement an der operationeller Transparenz.
A modernen Fabrikatiounsëmfeld ass standardiséiert Ausrüstung eleng dacks net genuch fir d'Ufuerderunge vu komplexe strukturelle Schweißapplikatiounen z'erreechen. Duerch personaliséiert Ingenieursdesign a systematesch Prozessoptimiséierung kënnen d'Fabrikanten d'Produktiounseffizienz a d'Schweißkonsistenz wesentlech verbesseren.
Déi erfollegräich Ëmsetzung vun dësem Projet weist datduebel -Kappmutter Kondensator Entladungsprojektiounsschweißsystemer léisen net nëmmen traditionell Produktivitéitsbeschränkungen op, mee etabléieren och e méi zouverlässeg, effizienten an tracéierbare Schweißprozess. Fir Hiersteller plangen Ausrüstung Upgrades oder nei Produktiounslinnen, dës Fallstudie liwwert sënnvoll technesch an operationell Abléck déi informéiert Entscheedung-hëllefe kënnen.