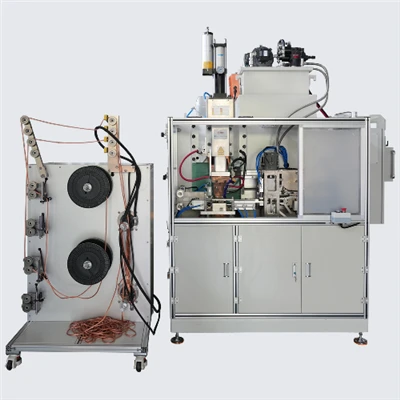
An Industrien wéi nei Energie Fabrikatioun, Energieversuergung, photovoltaic Energie Stockage, a Batterie Produktioun,Diffusioun Schweess Maschinnensinn Kärausrüstung ginn fir Kupfer flexibel Stecker, Kraaftbusbaren a Kompositleitungskomponenten ze produzéieren.
Well Diffusiounsschweißen op der kombinéierter Kontroll vun héijer Temperatur, konstanten Drock a präzisen Zäitzyklen hänkt fir atomesch -Niveauverbindung z'erreechen, bestëmmen d'Stabilitéit vum Maschinnsystem, d'Kontrollgenauegkeet a strukturell Steifheet direkt d'Schweißkonsistenz, Zouverlässegkeet a Widderhuelbarkeet.
An real Produktioun Ëmfeld, Ausrüstung Onstabilitéit Afloss net nëmmen individuell Weld Qualitéit. Et féiert dacks zu Batchqualitéit Schwankungen, Ausbezuelungsverloscht, Produktiounsbremsen, a Liwwerungsrisiken. Aus dësem Grond ass d'Verstoe vu gemeinsame Feelerarten, systematesch Troubleshooting Methoden a präventiven Ënnerhaltstrategien wesentlech fir eng stabil an effizient Produktioun z'erhalen.


Heizung an Temperatur Kontroll System Feeler
D'Fondatioun vun der Schweessstabilitéit
D'Diffusiounsschweess ass héich empfindlech fir d'Temperaturkontrolle. All Onstabilitéit am Heiz- oder Temperaturkontrollsystem beaflosst direkt Diffusiounschichtbildung, Bindungsstäerkt a Mikrostrukturqualitéit. A prakteschen Uwendungen resultéieren Temperatursystemfehler dacks zu schwaache Gelenker, héich Resistenzwäerter, brécheg Schnëttplazen an onbestänneg Batchqualitéit.
Gemeinsam Feeler Manifestatiounen
- D'Maschinn dréit un, awer d'Heizung ass lues oder fänkt net un, wat dacks mat Stroumversuergungsfehler, Kontrollkreesser Ënnerbriechungen oder beschiedegt Heizelementer verbonnen ass
- D'Temperatur kann de Prozess-Setpoint net erreechen, oder d'Heizzäit gëtt anormal laang, wat zu net genuch Diffusiounszäit an onkomplett Bindung féiert
- Temperaturschwankungen sinn offensichtlech, oder déi ugewisen Temperatur ënnerscheet sech vun der aktueller Temperatur vum Werkstéck, verursaacht onbestänneg Schweißresultater
Strukturéiert Troubleshooting Approche
- Systemniveau Kontroll:
Fir d'éischt d'extern Kraaftstabilitéit z'iwwerpréiwen, inklusiv Spannungsschwankungsbereich, Circuit Breaker, Kontaktoren, a Sécherheetsinterlock Systemer, fir falsch Diagnos vun externe Stroumprobleemer als Maschinnfehler ze vermeiden
- Kontrollniveau Kontroll:
Inspektéiert Temperaturkontroller Ausgangssignaler a Sensor Feedback Stabilitéit, a vergläicht ugewisen Temperatur mat aktuellen Miesspunkte fir Signaldrift oder Kontrollfehler z'identifizéieren
- Komponentniveau Kontroll:
Test d'Wäerter vun der Heizelementresistenz a maacht Zone-no-Zone Inspektioun fir lokaliséierte Schued oder Leeschtungsverschlechterung ze lokaliséieren anstatt de ganzen Heizsystem onnéideg ze ersetzen
Praktesch Ingenieur Referenz
- Typesch Diffusiounsschweißtemperaturbereich fir Kupferfolie a Kupferbusbars:550-750 Grad
- Industriell -grad Temperaturstabilitéit Ufuerderung:± 1-2 Grad
- Wärend der Ausrüstungsauswiel sollt Prioritéit fir Maschinnen mat Multi-Zone-onofhängeg Heizungssteuerung, zougemaach-Loop PID Temperaturreguléierung, an Echtzäittemperaturkurve-Opname ginn, well dës direkt laang-Schweißkonsistenz bestëmmen
Drock System Abnormalitéiten
De Kär Kontrollsystem fir Interface Bonding Qualitéit
Bei Diffusiounsschweißen mécht den Drocksystem méi wéi d'Deeler zesummen drécken. Et kontrolléiert direkt Atomdiffusiounseffizienz a Bindungsweebildung op der Interface. Drocksystem Onstabilitéit verursaacht normalerweis net direkt Ausschalten, awer erschéngt amplaz graduell als Qualitéitsdefekter, wat et e verstoppt awer kriteschen Risikofaktor mécht.
Typesch Feeler Symptomer
- Tatsächlech Drock kann net de Prozess-Setpoint erreechen, wat zu net genuch Uewerflächekontakt resultéiert
- Drockfluktuatioun beim Schweißen, verursaacht onbestänneg Diffusiounsbedingungen
- Onbestänneg Drockhaltungszäit, féiert zu onkomplett Diffusioun
- Sensordrift verursaacht Mëssverständnis tëscht Systemlesungen an realen Drockwäerter
Systematesch Troubleshooting Struktur
- Power Quell Niveau:
Fir hydraulesch Systemer, Kontroll Pompel Operatioun, Ueleg Propretéit, an Ueleg Qualitéit; fir pneumatesch Systemer, kontrolléieren Loftversuergung Stabilitéit, Filtere, an Drock reegler
- Aktuator Niveau:
Inspektéiert Zylinder oder hydraulesch Aktuatoren fir glat Bewegung, Dichtungsalterung, Leckage a mechanesch Resistenz a Féierungsstrukturen
- Kontroll- a Miessniveau:
Kalibréiert Drocksensoren, vergläicht PLC-Messungen mat realen Drockwäerter, a beobachten Drockkurven fir Kontinuitéit a Stabilitéit fir Kontrolldeviatiounen ze identifizéieren
Prozess an Auswiel Referenz
- Kupfer-zu-Kupferbindungsdrockbereich:5-15 MPa
- Kupfer-zu-Aluminiumverbindungsbereich:8-20 MPa
- Komposit Schichtstrukturen: bis20-30 MPaa bestëmmte Prozesser
- Ausrüstung soll am léifsten Servo Drock Kontroll, zougemaach -Loop Feedback Systemer, an digital Drock Curve Stockage fir laangfristeg Prozess Stabilitéit enthalen
Weld Qualitéit Mängel
E System-Niveau Prozess Mismatch Problem
Mängel wéi onkomplett Bindung, Rëss, Porositéit, héich Resistenz, a Schichttrennung ginn selten vun engem eenzegen defekten Deel verursaacht. Si sinn normalerweis d'Resultat vum System Desequiliber tëscht Temperatur, Drock, Zäit, an Uewerfläch Konditiounen.
Haaptgrond Ursaachen
- Net genuch oder ongläich Temperaturverdeelung verhënnert eng korrekt Diffusiounsschichtbildung
- Net genuch oder ongläich Drock verursaacht schlechten Interface Kontakt
- Inadequater Heizungszäit féiert zu onvollstänneg Diffusioun
- Exzessiv Ofkillungsquote schaaft thermesch Stress a Mikroknacken
- Surface Kontaminatioun oder Oxidatiounsschichten blockéieren atomarer Diffusiounsweeër
Strukturéiert Optimisatiounswee
- Als éischt, kontrolléiert datt d'Temperatur-Drock-Zäitkurve dem spezifesche Materialsystem entsprécht anstatt generesch Parameter Templates ze benotzen
- Dann, kontrolléiert d'Uewerflächepräparatiounsprozesser, inklusiv Botzen, Oxidentfernung a Konsistenzkontrolle
- Zur selwechter Zäit kontrolléiert d'Fixtursystemer fir déi richteg Kontaktflächheet, Parallelismus an eenheetlech Drockverdeelung ze garantéieren
Mechanesch Verschleiung a Strukturell Degradatioun
Verstoppte Risiken fir laang-fristeg Stabilitéit
Laang-Operatioun verursacht Verschleiung an de Führerschinnen, Drockmechanismen, Armaturen an Iwwerdroungssystemer. Dës Themen léisen dacks keng Alarm aus, awer reduzéieren d'Positionéierungsgenauegkeet an d'Wiederholbarkeet graduell, wat zu enger onbestänneger Schweißqualitéit mat der Zäit féiert.
Typesch mechanesch Problemer
- Führerschinnverschleiung verursaacht Positionéierungsdeviatioun
- Drécke Mechanismus festhält, féiert zu ongläiche Kraaftiwwerdroung
- Fixture Deformatioun beaflosst Interface Kontakt Qualitéit
- Erweidert Iwwerdroungsplack reduzéiert Bewegungsgenauegkeet
Engineering Ënnerhalt Strategie
- Etabléieren e präventive Ënnerhalt (PM) System amplaz reaktiv Reparatur
- Féiert periodesch Inspektiounen vu Schlësselkomponenten, inklusiv Richtegkeet vun der Richtegkeet, Flaachheet vun der Fixture, a System Widderhuelung Positionéierungsgenauegkeet
- Recommandéiert Ënnerhalt Rhythmus:
- All 1.000 Stonnen: Basisinspektioun
- All 3.000 Stonnen: Schlësselverschleiung-Deel Ënnerhalt
- All 6.000 Stonnen: System -Niveau Genauegkeet Kalibratioun
Equipement Auswiel Logik Baséiert op Feeler Management
E praktesche Kaafkader
Aus enger laanger -Operatiounsperspektiv ass de Wäert vun enger Diffusiounsschweißmaschinn net definéiert duerch ob et schweie kann, mee ob et stabil, konsequent a reproduzéierbar an der Masseproduktioun schweie kann.
Auswiel soll op dräi Kär Dimensiounen konzentréieren
- System Fäegkeet:Temperaturstabilitéit, Drock Kontroll Genauegkeet, zougemaach -Loop Kontroll, an Daten Acquisitioun Kapazitéit
- Strukturell Design:steiwe Maschinn Frame, Servo Kontroll Systemer, modulare Ënnerhalt Design, a standardiséierte Verschleiung Deeler
- Operationell Ënnerstëtzung:Prozess Ënnerstëtzung Kapazitéit, Parameter Datebank Systemer, technesch Dokumentatioun Qualitéit, an Service Äntwert Struktur
Fazit: Stabilitéit ass de richtege Wäert vun enger Diffusiounsschweißmaschinn
D'Zouverlässegkeet vun enger Diffusiounsschweißmaschinn ass net d'Zomm vun der individueller Komponentqualitéit, mee d'Resultat vun der koordinéierter Operatioun tëscht Temperatursystemer, Drocksystemer, Prozesskontrolle, mechanesche Strukturen a Managementsystemer.
Andeems Dir standardiséierte Problembehandlungsprozeduren, Parameter-Datebanken, Ausrüstungsgesondheetsmonitoréierungssystemer a präventiven Ënnerhaltsmechanismen bauen, kënnen d'Fabrikanten d'Feelerraten wesentlech reduzéieren, wärend d'Schweißkonsistenz a d'Produktiounsausbezuele kontinuéierlech verbesseren.
A grousse -Skala Fabrikatiounsëmfeld wéi nei Energie, Kraaftsystemer, an Energielagerungsindustrie, ass Stabilitéit de primäre Selektiounskriterium fir Diffusiounsschweißausrüstung ginn, net nëmme Schweißfäegkeet.
Déi richteg Diffusiounsschweißmaschinn auswielen heescht e laang-stabile Fabrikatiounssystem ze wielen, net nëmmen een eenzegt Ausrüstungsstéck ze kafen.