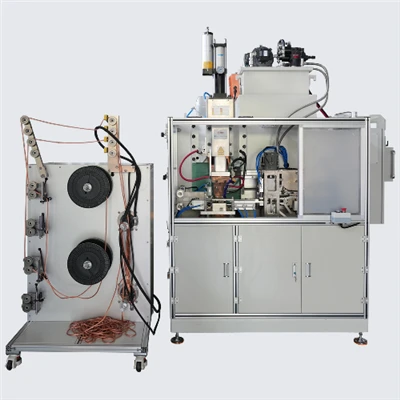
An der moderner industrieller Fabrikatioun ass dePunkt Schweess Maschinnass e wesentlecht Tool fir d'Edelstahlfabrikatioun ginn wéinst senger Effizienz, Widderhuelbarkeet a präzis Hëtztkontrolle. Wéi och ëmmer, Edelstol seng eenzegaarteg Charakteristiken -héiche Schmelzpunkt, héich thermesch Konduktivitéit, an eng staark Tendenz fir ze oxidéieren -erfuerdert d'Benotzung vun de richtege Elektrodenmaterialien fir stabil, -qualitativ Schweißen z'erreechen.
Studien weisen, datt iwwer70% vun STAINLESS Stol Schweess Mängel sinn direkt Zesummenhang mat falschen Elektroden Auswiel oder net genuch Ënnerhalt, déi Highlights wéi kritesch Elektroden Choix fir Schweess Leeschtung ass.


Dëse Guide erklärt wéi verschidden Elektrodenmaterialien op Edelstahl funktionnéieren, wéi se se mat Ärer Punktschweißmaschinn passen, a wéi Dir Är Parameteren an Ënnerhaltsroutinen optiméiert fir d'Schweißqualitéit an d'Elektrodenliewen ze maximéieren.
Firwat Elektroden Material Matters
Elektroden spillen eng entscheedend Roll wéi d'Hëtzt an d'Stroum geliwwert ginn während der Punktschweißen. D'Auswiel vum entspriechende Elektrodenmaterial verbessert:
- Weld Nugget Stäerkt vun 15-40%
- Schweißkonsistenz bis zu 30%
- Reduktioun vu Spatzen ëm 25-60%
- Elektroden Liewensdauer vun 2-5 Mol
Eng gutt -gepasst Elektrode gëtt Är Punktschweißmaschinn d'Fäegkeet fir propper, staark a widderhuelend Schweißen ze produzéieren, och mat usprochsvollen Edelstahlqualitéiten.
Dräi gemeinsam Elektroden Material fir STAINLESS Stol an hir ideal Uwendungen
1.
Standard Kupferelektroden (Bescht fir dënn Edelstol)
Standard Kupferelektroden gi wäit benotzt fir Materialien rangéiert vun0,2-1,0 mman deck.
Schlëssel Virdeeler:
- Héich elektresch Konduktivitéit (80-90% Effizienz)
- Exzellent Wärmevergëftung déi d'Uewerfläch verbrennt verhënnert
- Ënneschten Risiko vun Abriecher oder Verformung op dënnen workpieces
- Bezuelbar an einfach ze machen
Bescht fir:
- Dënn Edelstahl Réier
- Kichengeschir a Liichtkomponenten
- Filter Mesh a kleng geschweißte Versammlungen
Notiz:Kupfer ass mëll a verschleeft séier, sou datt regelméisseg Kleedung erfuerderlech ass.
2.
Chromium Zirkonium Kupfer (CuCrZr): Bescht fir 304 / 316 an héich-Edelstahllegierung
Fir héich-Chrom an héich-Néckel Edelstahl wéi z.B304 et 316, Schweess gëtt méi exigent. Chromium Zirkonium Kupfer bitt wesentlech verbessert Haltbarkeet.
Leeschtung Charakteristiken:
- 3-5 × méi héich Resistenz géint Bouerosioun wéinst Zirkonium
- Handt méi héich Stroumberäicher (300–500 A)
- Exzellent héich-Temperaturhärte
- Superior Oxidatiounsresistenz fir kontinuéierlech Schweißen
- 2–3 × méi laang Liewensdauer am Verglach mat Standard Kupferelektroden
Bescht fir:
- 1–3 mm mëttel-deck Edelstol
- Strukturell Komponente mat méi héije Kraaftfuerderunge
- Kontinuéierlech Produktioun Ëmfeld
3.
Wolfram-Molybdänelektroden: D'Léisung fir schwéier-Pflicht an déck Edelstol
Beim Schweißen Edelstol méi déck wéi5 mm, extrem héich Hëtzt ass um Schweesspunkt konzentréiert. Wolfram-Molybdänelektroden si fäeg Stabilitéit ënner esou extremen Konditiounen z'erhalen.
Firwat si wesentlech fir décke Sektiounen:
- Wolfram Schmelzpunkt erreecht3410 Grad, verhënnert Elektroden Deformatioun
- Molybdän verbessert thermesch Schock Resistenz
- Stabil Leeschtung wann se mat héijer-Frequenzstroum gepaart (1–5 kHz)
- Excellent fir déif Pénétratioun a grouss workpieces
Bescht fir:
- Heavy STAINLESS Stol Placke
- Grouss Castings
- Strukturell Schweißen mat héijer Pénétratiounsufuerderunge
Parameter Optimisatioun: Passend déi richteg Astellunge fir all Elektrode
Och mat de beschten Elektrodenmaterialien hänkt d'Schweißqualitéit staark of, ob Är Punktschweißmaschinn richteg konfiguréiert ass.
Recommandéiert Industrieparameterbereich:
| Applikatioun | Elektroden Drock | Schweess Zäit | Aktuell | Notizen |
|---|---|---|---|---|
| Dënn Edelstol (manner wéi oder gläich wéi 1 mm) | 0,3 MPa | 3-10 ms |
Standard | Vermeiden vun der Uewerfläch |
| Mëttelméisseg (1-3 mm) | 0,4-0,5 MPa | 10-20 ms |
Méi héich Stroum | Vermeiden schwaach oder kleng Nuggets |
| Décke Sektiounen (Grouss wéi oder gläich wéi 5 mm) | Méi wéi oder gläich wéi 0,5 MPa | 15-30 ms |
Héich-Frequenz | Sécherstellen genuch Pénétratioun |
Ënnerhalt Essentials: Verlängeren Elektroden Liewen a Schweess Stabilitéit
Eng gutt -erhale Elektrode kann bis zu 200% méi laang daueren a méi stabil Schweisleistung ubidden.
Schlëssel Ënnerhalt Aufgaben enthalen:
- Iwwerpréift regelméisseg d'Verschleiung vun der Elektroden; ersetzen wann den Tipp Duerchmiesser reduzéiert duerch20%
- Kleed (reforme) Elektroden baséiert op Materialdicke a Geometrie
- Kühlmitteltemperatur bannen behalen5-30 Grad
- Verhënnert d'Iwwerhëtzung fir d'Erweiderung vun der Elektroden ze vermeiden
- Etabléiert Dokumentatioun fir Elektrodenleistung a Liewensdauer ze verfolgen
Wéi wielen ech déi richteg Elektrode séier
- Dënn Edelstol → Standard Kupferelektrode
- 304 / 316 Edelstol → Chromzirkonium Kupfer
- Déck Placke / schwéier Strukturen → Wolfram-Molybdän
Fir déi bescht Leeschtung ze garantéieren, kombinéieren dat richtegt Elektrodenmaterial mat:
- Konsequent Parameter records
- Präventiv Ënnerhalt Routine
- Korrekt Gestioun vum Killsystem
- Bedreiwer Training op Elektroden Verhalen

Conclusioun
Beim Schweißen Edelstahl mat engemPunkt Schweess Maschinn, Elektrodenauswiel ass grad esou wichteg wéi d'Maschinnkonfiguratioun. Andeems Dir dat richtegt Elektrodenmaterial auswielt, d'Schweißparameter wëssenschaftlech ugepasst a systematesch Ënnerhaltprozeduren ëmsetzen, kënnen d'Fabrikanten d'Schweißqualitéit wesentlech verbesseren, d'Operatiounskäschte reduzéieren an d'Liewensdauer vu béiden Elektroden an Ausrüstung verlängeren.
Egal ob Dir dënn Edelstolplacke oder schwéier strukturell Komponenten schweißt, d'Auswiel vun der richteger Elektrode -kombinéiert mat de richtegen Astellungen an Ënnerhaltspraktiken -séchert laangfristeg Zouverlässegkeet, méi héich Produktivitéit a konsequent super Schweisleistung an usprochsvollen Fabrikatiounsëmfeld.