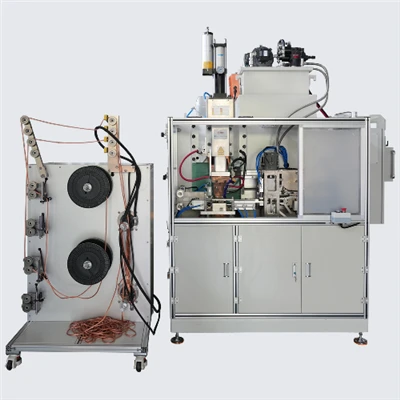
An Metallfabrikatiounsindustrie, wéi Autosfabrikatioun, Hausgerätsproduktioun, a Bau, wou héich Korrosiounsbeständegkeet wichteg ass,Capacitor Discharge Welder (CDW)ass déi bevorzugt Ausrüstung fir d'Schweißen vun galvaniséierte Stahlplacke ginn wéinst senger Fäegkeet fir en héije Stroum direkt ze liwweren a seng héich Effizienz. Wéi och ëmmer, déi eenzegaarteg Charakteristiken vum galvaniséierte Stol-speziell den nidderegen Schmelzpunkt vun der Zinkbeschichtung an d'Tendenz zu Legierung- stellen bedeitend Erausfuerderunge fir d'Schweißqualitéit an d'Elektrodenliewen.


Dëse Guide liwwert eng -Déift Analyse wéi Dir Elektrodentypen wëssenschaftlech auswielen, präzis Schweißparameter setzen, an effizient Elektrodenhaltungsprozedure fir CDW Maschinnen implementéieren wann Dir galvaniséiertem Stahl Schweess, fir héich-qualitativ Schweißen ze garantéieren a maximal Elektroden Liewensdauer ze maximéieren.
I. Erausfuerderungen am galvanized Steel Schweess an Elektroden Auswiel Strategie
Déi ënnerschiddlech Natur vum galvaniséierte Stol läit a senger Zinkbeschichtung. Wärend dem Resistenzpunkt-Schweißprozess schmëlzt d'Zinkschicht séier a verdampft, duerno Legierung mat dem Elektrodenmaterial (typesch Kupferlegierungen), wat zu enger schneller Kontaminatioun a Verschleiung vum Elektroden Gesiicht féiert.
Autoritär Datereferenz: Standard Chrom-Zirkonium-Kupfer (Cr-Zr-Cu) Elektroden kënnen eng Liewensdauer vun iwwer 20.000 Schweißen erreechen wann Dir onbeschichtete Mëll Stahl Schweißen. Wéi och ëmmer, wann Dir waarm-verzinkt Stahl schweißt, fällt d'Elektrodenliewen dramatesch op tëscht 2.000 an 2.500 Schweißen, eng Reduktioun vu bis zu 90% [1]. Dofir ass d'Auswiel vun Elektroden entscheedend.
1. Elektroden Typ Auswiel fir CD Welders
Den Elektroden-Design fir CD-Schweizer muss d'Konduktivitéit, d'Verschleißbeständegkeet an d'Anti-Zinkadhäsioun balanséieren.
| Elektroden Typ | Applikatioun an Charakteristiken | Virdeeler | Optimiséierung Rotschléi |
| Ofgeschnidden Kegelelektrode | Gëeegent fir kontinuéierlech, héich-Konsistenz Punktschweißen. Gesiichtsduerchmiesser ass typesch 4-5 Mol d'Blatdicke. | Uniform Drockverdeelung, reduzéiert Zinkaustausch. | Bescht fir dënn Blieder (<1.5mm); requires strict control over dressing. |
| Kuppel Elektroden | Gëeegent fir Pistoul -Schweißapplikatiounen oder komplex Deelgeometrien. Recommandéiert Radius: 25-50mm. | Passt liicht Ongläichheet vum Werkstéck, miniméiert lokaliséierter Drockkonzentratioun. | Gëeegent fir décke Blieder oder Deeler mat Krümmung, awer kënne Stroumdicht diffuséieren. |
| Komposit Kupfer-Wolframelektrode | Benotzt fir héich-Stäerkt, héich-Verschleißresistenz Schweessfuerderunge. | Kupfer Matrix suergt fir eng optimal Konduktivitéit; Wolfram Legierung Inserts verbesseren héich -Temperaturresistenz, effektiv géint Zinklegierung widderstoen, d'Elektrodendauer wesentlech verlängeren. | Méi héich Käschte, awer reduzéiert drastesch Ausdauer fir Kleeder, verbessert d'Produktiounseffizienz. |
|
Beschichtete Elektrode (Cr-Zr-Cu base) |
Déi ultimativ Léisung speziell fir galvaniséierte Stol. | Nickel oder Metall-Keramikbeschichtungen, déi op der Elektroden Uewerfläch deposéiert sinn, isoléieren effektiv d'Zinkschicht, erhéijen d'Elektrodenliewen ëm e puer Mol an ënnerdréckt d'Verbrennung an d'Ausdreiwung. | Verlaangt spezialiséiert Fournisseuren; déi éischt Wiel fir maximal Elektroden Liewen ze maximéieren. |
II. Praktesch Guide fir CD Welder Parameter Configuratioun
CD Schweiser liwweren enorm Energie a ganz kuerzer Zäit duerch instantaner Kondensatorentladung. Fir galvaniséierte Stol ass de Kärprinzip vun der Parameterastellung séier an d'Zinkschicht duerchzeféieren an den Nugget ze bilden ier den Zink komplett verdampft.
1. Aktuell an Timing Parameter Optimisatioun
Wéinst der héijer Resistivitéit an der Volatilitéit vun der Zinkschicht erfuerdert d'Schweißverzinkt Stahl eng méi héich Energieinput.
| Parameter | Upassung Strategie fir galvanized Stol Schweess | Zweck a Prinzip |
| Schweess Stroum | Erhéijung vun 30% bis 50% am Verglach zu mëll Stol Schweess. | Kompenséiert fir aktuell Shunting duerch d'Zinkschicht a verstäerkter Kontaktresistenz, garantéiert genuch Energie fir d'Zinkschicht an enger ganz kuerzer Zäit ze penetréieren. |
| Weld Zäit | Verlängeren vun 25% bis 50% am Verglach zu mëll Stol Schweess. | Assuréiert genuch Zäit fir d'Zinkschicht "ausgedréckt" oder verdrängt ze ginn, a fir d'Nuggetgréisst fir Ufuerderungen ze erfëllen. |
| Entladung Puls | Benotzt e steile Steigende Rand (séier Entladung). | Déi inherent séier Entladungscharakteristik vun CD-Schweizer erliichtert eng séier Nuggetbildung ier den Zink komplett verdampft, wat d'Expulsioun miniméiert. |
Parameter Konfiguratiounsvirschlag (Beispill: 0,8 mm + 0.8 mm galvaniséiertem Stol):
- Schweessstroum: 18 - 25 kA (ofhängeg vum Schweissmodell a Kondensatorkapazitéit)
- Schweesszäit: 50 - 100 Millisekonnen (ms)
2. Kraaft Kontroll Strategie (Elektrode Kraaft)
Entspriechend Elektrodenkraaft ass entscheedend fir d'Expulsioun z'ënnerdrécken an d'Schweißstäerkt ze garantéieren. Ze wéineg Kraaft féiert zur Zinkverdampfung an Ausdreiwung; zevill Kraaft verklengert aktuell Dicht.
| Parameter | Upassung Strategie fir galvanized Stol Schweess | Zweck a Prinzip |
| Elektroden Kraaft | Erhéijung vun 10% bis 25% am Verglach zu mëll Stol Schweess. | 1. Brécht duerch d'Uewerflächoxidfilm an d'Zinkschicht, reduzéiert d'Kontaktresistenz . 2. Ënnerdréckt d'Ausstouss vum Zinkdamp, miniméiert d'Expulsioun . 3. Bitt genuch Schmiedekraaft no der Nuggetbildung fir d'Schweißkrack an d'Schrumpfung ze vermeiden. |
| Dënn Materialien (<1.0mm) | Recommandéiert Basisdrock: 0,3 MPa, fein-tunbar. | Vermeit exzessiv Indentatioun wärend en enke Kontakt assuréiert. |
| Thick Sections (>1,5 mm) | Recommandéiert Basisdrock: 0,5 MPa, justierbar. | Assuréiert genuch Drockpenetratioun fir méi décker Blieder a bitt déi néideg Schmiedekraaft. |
III. Elektroden Ënnerhalt a Performance Erhuelung Prozeduren
Wéinst Zink Adhäsioun an thermesch Belaaschtung, Elektroden Ënnerhalt fir CD Schweess ass vun grousser Wichtegkeet fir Schweess Qualitéit an Effizienz ze garantéieren.
1. Wëssenschaftlech Elektroden Dressing
Den Zweck vun der Elektrodedressing ass Zinkablagerungen an Oxidatiounsprodukter aus dem Aarbechtsgesicht ze entfernen an déi ursprénglech Kontur ze restauréieren, doduerch d'Stromdicht a d'Schweißstabilitéit erëmzefannen.
- Dressing Frequenz: Et ass recommandéiert eng Zäit-baséiert oder Punkt-baséiert Kleedungsstrategie unzehuelen. Zum Beispill, Kleed d'Elektrode all 500 bis 1000 Schweißen, oder direkt wann de Schweessstroum ufänkt ze schwanken.
- Dressing Tool: Eng Präzisiounselektrode-Kommode muss benotzt ginn fir d'Restauratioun vum ursprénglechen ofgeschniddene Kegel oder Kugelkontur ze garantéieren.
- Dressing Betrag Kontroll: D'Material geläscht pro Dressing soll net däerfte 5% vun der Elektroden Duerchmiesser [3]. Exzessiv Kleedung verkierzt séier d'Gesamtdauer vun der Elektrode.
- Anti-Stick Agent Uwendung: Et ass recommandéiert en Anti-Stick Agent (wéi Grafitemulsioun) op de gekleete Elektroden Tipp opzebréngen fir Zinkmaterial Transfert an Adhäsioun ze reduzéieren.
2. Killsystem Management
En effiziente Killsystem ass d'Liewenslinn fir d'Elektrodenliewen ze verlängeren.
- Temperaturkontrolle: Erhalen d'Inlet Waassertemperatur tëscht 5 Grad an 30 Grad, suergt dofir datt d'Ausgangstemperatur net méi wéi 40 Grad ass.
- Flow Iwwerwachung: Iwwerwaacht regelméisseg de Kühlwaasserfloss fir adäquate Flux ze garantéieren, verhënnert intern Iwwerhëtzung vun der Elektrode, déi zu Erweichung an Deformatioun féieren kann.
- Waasserqualitéit Ufuerderunge: Benotzt deioniséiert oder erweicht Waasser fir Skalabildung bannent der Elektrode ze vermeiden, wat d'Wärmevergëftungseffizienz behënnert.
3. Leeschtung Erhuelung a Qualitéit Assurance
- Prozess Validatioun: Fir nei Material Kombinatioune oder Parameter Upassung, Test Schweess muss duerchgefouert ginn, an der nugget Gréisst a Kraaft duerch zerstéierende Testen verifizéiert (wéi Peel Testen).
- Parameter Konsistenz Audit: Iwwerpréift regelméisseg de Schweesskontrollsystem fir sécherzestellen datt den aktuellen Ausgangsstroum an d'Zäit konsequent mat de festgeluegte Wäerter sinn, wat e Schlësselaspekt vun der Qualitéitskontroll fir CD-Schweizer ass.
Conclusioun
Fir eng stabil Schweessqualitéit fir galvaniséierte Stol ze garantéieren, muss d'Auswiel an d'Ënnerhalt vun Elektroden fir Kondensatorentladungs Welders virsiichteg sinn. Andeems Dir héich anti-adherent Elektroden auswielen (wéi Composite Kupfer-Wolfram oder Beschichtete Elektroden), präzis Stroum a Kraaft upassen fir séier an d'Zinkschicht ze penetréieren, an un de wëssenschaftleche Kleedungs- a Killprozeduren ze halen, kënnen d'Fabrikanten d'Schweißqualitéit wesentlech verbesseren, d'Elektrodenliewen verlängeren, a schlussendlech eng galvaniséiert Stahlproduktioun erreechen.
D'Ëmsetzung vun standardiséierte Prozeduren, ergänzt duerch kontinuéierlech Bedreiwer Training a reegelméissegen Ausrüstungshaltung, ass d'Fundament fir ze garantéieren datt Ären CD Schweiser zouverlässeg Leeschtung iwwer verschidde galvaniséierte Stolapplikatiounen liwwert.