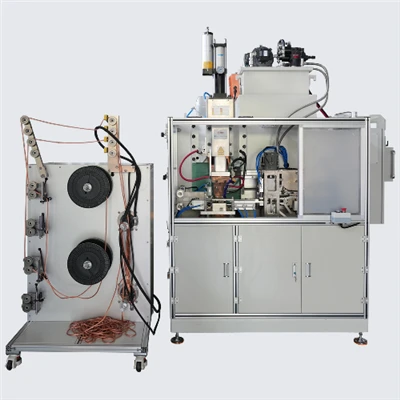
A capacitor Offlossquantitéit Punkt Welder, och bekannt als acapacitor Energie Stockage Punkt Schweess Maschinn, capacitor Offlossquantitéit Schweess Maschinn, oderCD Punkt Welder, gëtt wäit benotzt fir Energiespeicher Batterie Komponenten, nei Energiedeeler, Präzisiounsmetalldeeler, elektronesch Stecker, Klemmen, Nickelstreifen, Edelstahldeeler, Kupferlegierungsdeeler a kleng Metallversammlungen.
Seng Haaptvirdeeler si kuerz Entladungszäit, konzentréiert Schweessenergie, relativ kleng Hëtzt -betraff Beräich, a gutt Kontroll iwwer d'Schweißerscheinung an Deelverformung. Wéi och ëmmer, wann e Kondensatorentladungspunktsweiser fir eng laang Zäit ënner héijer Produktiounslaascht leeft, kann et Probleemer entwéckelen wéi Startfehler, schwaache Schweißen, exzessive Spatzen, Iwwerhëtzungsalarm, reduzéierter Entladungsenergie, séier Elektroden Verschleiung, Stroumapparatausfall oder Schweessfehler.
Dës Probleemer kënnen d'Produktiounseffizienz reduzéieren an d'Schweißstäerkt, d'Uewerflächqualitéit, d'elektresch Leeschtung an d'Akzeptanz vum Client beaflossen. Fir Keefer e capacitor Offlossquantitéit Plaz Welder wielen, Versteesdemech vun dësen gemeinsam Problemer ass nëtzlech well eng Maschinn gëeegent fir Mass Produktioun muss méi maachen wéi einfach Entladung Energie an schafen eng Weld. Et soll stabil Ladung an Entladungskontroll, e zouverléissege Kondensatorsystem, effektiv Ofkillung, gëeegent Elektroden Design, komplette Schutzfunktiounen an einfach Ënnerhalt ubidden.

Wat ass e Kondensator Entladungs Spot Welder a wou gëtt et benotzt?
Basis Aarbechtsprinzip vun engem Kondensatorentladungs Spot Welder
E Kondensatorentladungspunktsweeër späichert elektresch Energie a Kondensatoren a léisst dës Energie bannent enger ganz kuerzer Zäit an de Schweesskrees eraus. De Stroum passéiert duerch d'Kontaktgebitt vun den Werkstécker, generéiert direkt Resistenzhëtzt. Ënner Elektroden Drock bilden d'Materialien e Schweesspunkt.
Am Verglach mat konventionellen AC Punktschweißen oder MFDC Fleckschweessen ass d'Entladungszäit vun engem Kondensatorentladungspunktsweeër méi kuerz an d'Energie ass méi konzentréiert. Dëst mécht et gëeegent fir kleng Metalldeeler, dënn Materialien, Präzisiounskomponenten a Produkter déi méi niddereg Hëtztinput erfuerderen.
Well d'Entladungszäit kuerz ass, ass den allgemenge Wärmeimpakt op d'Werkstéck normalerweis méi kleng, wat hëlleft d'Verformung an d'Uewerflächewärmeschued ze reduzéieren.
Uwendungen an der neier Energie a Batterie -Zesummenhang Fabrikatioun
An der neier Energie- an Energiespeicherbatterieproduktioun ginn Kondensatorentladungspunktsweeër allgemeng benotzt fir Nickelstrip-Schweißen, Terminalschweißen, kleng konduktiv Tabs, Präzisiounsmetalldeeler, Batterieverbindungsdeeler a gewielte Hardwarekomponenten.
Fir workpieces datt kontrolléiert Hëtzt Input verlaangen, stabil Schweess Erscheinung, a konsequent Schweess Resultater, kann dëse Schweess Prozess eng praktesch Wiel ginn.
Wéi och ëmmer, Kondensatorentladungspunktschweißen ass net gëeegent fir all Material oder Dicke. Fir grouss -Sektioun Kupferbusbars, grouss -Fläche Kupfer flexibel Stecker oder héich-strukturell Deeler, solle Keefer evaluéieren ob eng MFDC Punktschweißmaschinn, Diffusiounsschweißmaschinn, Laser Schweessmaschinn oder personaliséierte Schweißautomatiséierungssystem méi gëeegent ass.
Firwat Troubleshooting Fähigkeit wichteg ass wann Dir Ausrüstung auswielt
Vill Keefer konzentréiere sech haaptsächlech op Maschinnpräis, maximal Ausgangsenergie, a sichtbar Konfiguratioun. An der realer Produktioun sinn d'Maschinnstabilitéit an d'einfach Ënnerhalt dacks méi wichteg.
Wann eng Maschinn dacks iwwerhëtzt, Energie mat der Zäit verléiert, Elektroden séier trëfft oder onkloer Alarmmeldungen ubitt, kann et d'Standzäit an d'Ënnerhaltskäschte erhéijen. Allgemeng Feeler an hir Léisungen ze verstoen hëlleft d'Benotzer alldeeglech Produktioun z'erhalen an och ze beurteelen ob e Kondensatorentladungspunktsweeër gëeegent ass fir laang -Massproduktioun.
Problem 1: D'Maschinn kann net starten oder huet keng Äntwert
Gemeinsam Symptomer
D'Maschinn huet keng Äntwert nom Stroum-op. D'Kraaftindikator léisst net op, de Kontrollbildschierm gëtt net ugewisen, an d'Maschinn kann net laden oder entlaaschten. A verschiddene Fäll fällt de Circuit Breaker direkt nom Stroum -op, oder de Kontrollsystem kann net an den normale Betribsbildschierm kommen.
Dës Zort vu Problem ass normalerweis mat Strouminput, Kontrollkreesser, Sécherheetskreesser oder Kommunikatiounsastellunge verbonnen. D'Energieversuergung sollt als éischt gepréift ginn ier Dir den internen elektresche System kontrolléiert.
Méiglech Ursaachen
Gemeinsam Ursaachen enthalen anormal extern Energieversuergung, lockere Stroumkabel, ausgeléist Circuit Breaker, geblosen Sicherung, Noutstoppknäppchen net zréckgesat, Sécherheetsdier oder Schutzschaltung net zou, Kontrollbrettfehler, falsch Kommunikatiounsastellungen, intern Kuerzschluss oder Buedemproblemer.
Wann d'Maschinn u Waasser, Fiichtegkeet, schwéierem Stëbs oder laangfristeg Lagerung ausgesat ass, kënnen intern elektresch Komponenten och ënner Kuerzschluss oder schlechtem Kontakt leiden.
Léisungen
Préift als éischt ob déi extern Energieversuergung normal ass, inklusiv Spannungsstabilitéit, Circuit Breaker Status a Stroumkabelverbindung. Da kontrolléiert ob den Noutstoppknäppchen gedréckt ass an ob d'Sécherheetsdier, de Foussschalter, de Startknäppchen an d'Kontrollkabel richteg funktionnéieren.
Wann eng Sicherung geblosen ass, ersetzen se mat der selwechter Spezifizéierung. Benotzt keng méi héich -Sicherung, well dat kann d'Schutzfunktioun ewechhuelen. Wann de Circuit Breaker ëmmer erëm ausléist, kontrolléiert op Kuerzschluss, Leckage oder Buedemproblemer, ier Dir et zrécksetzt.
Wann d'Kontrollsystem oder d'Kommunikatiounsastellunge verdächtegt sinn, kontrolléiert d'Parameterkonfiguratioun. Wann néideg, restauréiert d'Astellungen oder kontaktéiert den Ausrüstungshersteller fir Ënnerstëtzung.
Preventioun Tipps
Ier Dir d'Maschinn all Dag ufänkt, kontrolléiert de Stroumkabel, de Buedemdraad, den Noutstoppknäppchen a Kontrollpanel. Den elektresche Cabinet soll regelméisseg gereinegt a vu Feuchtigkeit geschützt ginn. Metallstëbs, Ueleg a Waasserdamp solle vum Kontrollsystem ewech gehale ginn.
A capacitor Offlossquantitéit Punkt Welder enthält capacitors a Muecht Apparater. Virun Ënnerhalt muss d'Kraaft ausgeschalt ginn an d'Kondensatore musse sécher entlooss ginn.
Problem 2: Schwaach Schweißen, Kale Schweißen oder Schlecht Schweißstäerkt
Gemeinsam Symptomer
D'Schweißfleck ass kleng, d'Uewerfläch weist wéineg oder guer keng Schweißmark, d'Deeler trennen liicht nom Schweißen, de Pulltest klappt oder d'elektresch Leeschtung ass schlecht. Ënnert de selwechte Schweessparameter kënnen e puer Schweißen passéieren, anerer sinn schwaach, a schaaft eng schlecht Batchkonsistenz.
Schwaach Schweißen weisen normalerweis op net genuch Schweißnuggetbildung oder onbestänneg Hëtztgeneratioun.
Méiglech Ursaachen
Schwaach Schweißen ginn dacks verursaacht duerch net genuch Schweessenergie, ze vill oder ze wéineg Drock, Ueleg oder Oxid op der Uewerfläch vum Werkstéck, verschleeft Elektroden, reduzéierter Kondensatorkapazitéit, onbestänneg Opluedspannung, locker konduktiv Kreesleef oder onpassend Parameter fir d'Material.
Wann d'Material Uewerfläch Oxid, Ueleg, onbestänneg Plackéierung oder ongläiche Kontakt huet, gëtt d'Hëtztkonzentratioun an d'Schweißbildung beaflosst. Schlechte Kontakt tëscht den Werkstécker oder tëscht dem Werkstéck an der Elektrode kann och zu schwaache Schweißen, Bogen, Elektrodenstickung oder Spatter féieren.
Léisungen
Start mat liicht Erhéijung vun der Schweessenergie oder Ladespannung, awer erhéicht de Wäert net staark. Da kontrolléiert ob de Schweessdrock gëeegent ass. Exzessiv Drock kann d'Kontaktresistenz an d'Hëtztgeneratioun reduzéieren, während net genuch Drock kann onbestänneg Kontakt verursaachen.
Botzen Ueleg, Oxid, an auslännesch Material aus der workpiece Uewerfläch. Kleed oder ersetzen oxidéiert, verschleeft oder deforméiert Elektroden. Kontrolléieren ob de capacitor Energie Stockage System richteg funktionnéiert. Kontrolléiert déi konduktiv Busbars, Kabelen, Transformatorausgangsklemmen, an Elektrodenhalter fir Looseness oder Iwwerhëtzung.
Wann d'Maschinn méi héich a méi héich Energieastellungen erfuerdert fir déiselwecht Schweißstäerkt z'erreechen, sollten d'Kondensatoralterung a verstäerkte Circuitresistenz gepréift ginn.
Preventioun Tipps
Erstellt e Standard Schweessparametertabell a vermeit datt d'Bedreiwer Energie, Drock an Zäit ouni Genehmegung änneren. Elektroden solle regelméisseg gekleet a ersat ginn. Workpiece Fläch soll propper gehal ginn, an der konduktiv Circuit soll regelméisseg zougemaach ginn.
Fir kritesch Produkter, éischt -Pull Testen, Peel Testen oder zerstéierende Tester ass recommandéiert virun der Masseproduktioun.
Problem 3: Exzessiv Spatter a schlecht Weld Ausgesinn
Gemeinsam Symptomer
De Schweessprozess produzéiert grouss Sparken, sichtbar Metallspatter, rau Schweißflächen, lokalt Verbrennen, Verfärbung oder Verformung. D'Elektrode kann un d'Werkstéck hänken, an d'Schweißerscheinung ka vun Deel zu Deel variéieren.
Fir Präzisiounsdeeler oder Batterieverbindungskomponenten, kann Spatter och Emgéigend Beräicher kontaminéieren a spéider Montage beaflossen.
Méiglech Ursaachen
Exzessiv Spatter gëtt allgemeng verursaacht duerch exzessiv Energie, net genuch Drock, inadequater Quetschzäit, Uewerflächkontaminatioun, ongläiche Elektroden Gesiichter, oxidéiert oder verschleeft Elektroden, schlecht Ofkillung, Materialbeschichtungsprobleemer oder onbestänneg Kontakt op der Schweißpositioun.
Beim Widderstandsschweißen beweist schwéier Spatter dacks datt Energie, Drock, Uewerflächebedingung oder Kontaktstabilitéit net gutt kontrolléiert gëtt.
Léisungen
Als éischt, reduzéiere d'Energieastellung oder d'Ladespannung mëttelméisseg a beobachten ob d'Sprit erofgeet. Wärend d'Schweißstäerkt behalen, kann de Schweessdrock liicht erhéicht ginn fir de Kontakt tëscht dem Werkstück an der Elektrode méi stabil ze maachen.
Virum Schweißen d'Werkstéck an d'Elektrodekontaktflächen botzen. Ueleg, Oxid a Stëbs kënne lokal Iwwerhëtzung verursaachen. Wann d'Elektrode Gesiicht deforméiert, rau oder mat ageklemmtem Material bedeckt ass, Kleed oder ersetzt se direkt.
Fir kontinuéierlech Produktioun, kontrolléiert de Killsystem an d'Elektrodentemperatur. Net genuch Ofkillung kann d'Elektrodetemperatur eropgoen, wat d'Spuer méi schlëmm mécht. Wann néideg, füügt Schutzschëlder un fir ze verhënneren datt Spatzen aner Gebidder kontaminéieren.
Preventioun Tipps
Verschidde Materialien solle verschidde Parameterfenster benotzen. Ee Parameterset soll net fir all Produkter benotzt ginn. Wärend der Produktioun, kontrolléiert d'Elektrode Gesiicht, den Drock, d'Kältewaasser an d'Werkstéckflächekonditioun regelméisseg.
Fir Produkter mat héijen Erscheinungsfuerderunge solle Probe Tester souwuel d'Schweißstäerkt wéi och d'Uewerflächqualitéit bestätegen.
Problem 4: Heefeg Iwwerhëtzungsalarm oder Automatesch Shutdown
Gemeinsam Symptomer
Nodeems d'Maschinn eng Zäit laang leeft, léist d'Maschinn en Iwwerhëtzungsalarm aus a stoppt automatesch. Den Elektrodenhalter, de konduktiven Busbar, den Transformator, de Stroummodul oder den elektresche Cabinet gëtt ze waarm. A schlëmme Fäll kann et anormal Ofkillung, Waasserleckage, Erhéijung vun der Kältemëtteltemperatur oder e Fanfehler sinn.
Méiglech Ursaachen
Gemeinsam Ursaachen enthalen net genuch Kältewaasserfluss, Pompelfehler, blockéiert Waasserleitungen, nidderegen Kältemëttelniveau, Fanfehler, schwéiere Stëbs op der Kühlschrank, laangfristeg Iwwerlaaschtoperatioun, héich Ëmfeldstemperatur oder lokal Heizung verursaacht duerch lockere konduktiv Verbindungen.
Wärend der Héich-Frequenz Entladung generéiere Stroumapparater, Kondensatoren, Kabelen, Elektroden a konduktiv Deeler all Hëtzt. Wann d'Kühlkapazitéit net genuch ass, wäert de Schutzsystem en Alarm ausléisen oder d'Maschinn stoppen.
Léisungen
Wann en Iwwerhëtzungsalarm erschéngt, stoppt d'Maschinn a loosst se ofkillen. Kraaft net kontinuéierlech Operatioun. Kontrolléiert de Killmëttelniveau, d'Wasserpompeloperatioun, d'Waasserleitungen, d'Blockéierung an d'Leckage Punkten. Propper Stëbs vu Killventilatoren, Filteren a Wärmebecher fir de Loftfloss z'erhalen.
Wann e konduktiven Verbindungspunkt merkbar waarm ass, schalt d'Maschinn aus a kontrolléiert ob Bolzen lass sinn, Kontaktflächen oxidéiert sinn oder konduktiv Busbars verfärbt sinn. Wann néideg, reduzéiert d'Schweißzyklusquote fir ze vermeiden datt d'Maschinn iwwer seng konzipéiert Laascht leeft.
Preventioun Tipps
Kontrolléiert de Killsystem all Dag, inklusiv Waasserniveau, Waassertemperatur, Flow a Leckage. Propper Waasserleitungen, Fans, Filteren a Wärmebecher regelméisseg.
Wärend der Maschinnauswiel wielt e Modell mat genuch Laaschtkapazitéit fir den aktuellen Produktiounsvolumen. Vermeit d'Maschinn op seng maximal Limit fir laang Perioden ze bedreiwen.
Problem 5: Entladungsenergie Drëpsen a Weld Flecken ginn méi kleng
Gemeinsam Symptomer
D'Maschinn produzéiert normal Schweißen am Ufank, awer no enger Zäit lafen d'Schweißflecken ënner de selwechte Parameteren méi kleng, an d'Schweißstäerkt reduzéiert. D'Bedreiwer musse vläicht d'Energieastellung erhéijen fir datselwecht Schweißresultat ze kréien. A schwéiere Fäll kënnen stabile Schweißen net souguer mat méi héijen Astellungen erreecht ginn.
Méiglech Ursaachen
Energie Réckgang ass dacks mat Kondensatoralterung, onbestänneg Opluedspannung, erhéicht Resistenz am konduktiven Circuit, lockere Verdrahtung, Elektrodenkontaminatioun, anormal Kompensatiounsastellungen, oder reduzéiert Leeschtung vun internen Kraaftapparater.
De Kondensator ass ee vun de Schlësselkomponenten an engem Kondensatorentladungspunktsweeër. Laang-fristeg héich-Frequenz Laden an Entladung kënnen d'Kondensatorleistung graduell reduzéieren. Wann d'Maschinn keng gutt Kondensator Iwwerwaachung oder Energiekompensatioun huet, gëtt d'Schweißkonsistenz beaflosst.
Léisungen
Préift als éischt ob d'Ladespannung stabil ass an ob déi aktuell Spannung, déi vum Kontrollsystem ugewise gëtt, de festgeluegte Wäert erreecht. Kontrolléiert dann de Kondensatorbankkonditioun an ersetzt alternd Kondensatoren wann néideg.
Kontrolléiert de konduktive Circuit fir lockere Verbindungen, Oxidatioun, Iwwerhëtzung oder schlechte Kontakt. Botzen Schlëssel konduktiv Kontakt Fläch. Wann d'Maschinn Energiekompensatioun oder Spannungskompensatioun ënnerstëtzt, bestätegen datt d'Funktioun aktivéiert a korrekt agestallt ass.
Fir Maschinnen déi fir eng laang Zäit benotzt goufen, sinn Kondensatorkapazitéit Testen a Kontrollsystem Kalibrierung vum Hiersteller recommandéiert.
Preventioun Tipps
Kontrolléiert de Kondensatorkonditioun regelméisseg a notéiert Ännerungen an der Schweessenergie, der Ladespannung an der Schweessstäerkt. Wann Dir Ausrüstung kaaft, oppassen op d'Kondensatormark, d'Kapazitéitkonfiguratioun, d'Kühlmethod an d'Energiekontrollsystem.
Fir Mass-Produktiounsausrüstung, wielt en industrielle Kondensatorsystem, dee fir kontinuéierlech Notzung entworf ass, anstatt nëmmen op maximal momentan Energie ze fokusséieren.
Problem 6: Elektroden trauen ze séier oder hänken un d'Werkstéck
Gemeinsam Symptomer
D'Elektrode Gesiicht trëfft séier, hält sech un d'Werkstéck, gëtt schwaarz, deforméiert oder entwéckelt Gruef. D'Erscheinung vum Weld gëtt lues a lues méi schlëmm, d'Spëtze vergréissert, d'Schweißstäerkt gëtt onbestänneg, an d'Elektroden Liewen ass vill méi kuerz wéi erwaart.
Méiglech Ursaachen
Schnell Elektroden Verschleiung gëtt dacks verursaacht duerch exzessiv Schweessenergie, onpassend Drock, net genuch Ofkillung, net passend Elektrodenmaterial, Uewerflächkontaminatioun, Beschichtungseffekter oder falsch Elektrodenverkleedung.
Elektroden Zoustand beaflosst direkt d'Schweißqualitéit a Widderhuelbarkeet. Gedroen oder iwwerhëtzt Elektroden kënnen d'Stroumverdeelung an d'Drockverdeelung änneren.
Léisungen
Préift als éischt ob d'Elektrodekillung genuch ass an ob de Waasserkrees genuch Flux huet. Wielt déi entspriechend Elektrodenmaterial a Gesiichtsform op Basis vum Werkstéckmaterial. Vermeiden net gëeegent Elektroden fir héich-Konduktivitéit oder héich-Verschleimaterialien.
Wann d'Elektrode Material oder e deforméiert Gesiicht huet, Kleed et no der Standardprozedur. Ersetzen et wann d'Verschleiung schwéier ass. Reduzéieren exzessiv Energie, ajustéieren Schweess Drock, a propper der workpiece Uewerfläch lokal Iwwerhëtzung a Stécker ze reduzéieren.
Fir Beschichtete Materialien, evaluéieren ob d'Beschichtung gëeegent ass fir Kondensatorentladungspunktschweißen an ob méi heefeg Elektroden Ënnerhalt erfuerderlech ass.
Preventioun Tipps
Setzt e regelméisseg Elektroden Dressing an Ersatzplang. Waart net bis Schweessfehler erscheinen. Halt Killwaasser a Loftdrock stabil, a benotzt Standardelektroden déi mam Material passen.
Fir kritesch Produkter, notéiert d'Zuel vun den Elektrodenverbrauch an d'Schweißqualitéit Ännerungen sou datt Ënnerhalt ka gemaach ginn ier Mängel optrieden.
Problem 7: Transistoren oder Kraaftapparater brennen dacks aus
Gemeinsam Symptomer
D'Maschinn mellt dacks Stroumapparatausfall, Iwwerstroumschutz, anormal Entladung, geblosen Sicherungen oder Ausschaltalarm. A schlëmme Fäll kann et e brennen Geroch, anormale Kaméidi, lokal Heizung am elektresche Cabinet oder aner Sécherheetsrisiken sinn.
Méiglech Ursaachen
Gemeinsam Ursaachen enthalen Kuerzschluss am Entladungskrees, Kraaftapparater mat falschen Spezifikatioune, net genuch Wärmevergëftung, schlechte Buedem, gescheitert Iwwerstroumschutz, anormal Kondensatorentladung, anormal Kontrollsignaler, oder Leckage a Kuerzschluss verursaacht duerch Stëbs oder Fiichtegkeet am Schrank.
Dës Zort vun Echec dréit méi Sécherheet Risiko. Net-professionellt Personal sollt net ëmmer erëm Komponenten ersetzen a weider testen ouni d'Ursaach ze identifizéieren. Soss kënnen nei Komponenten erëm ausbrennen.
Léisungen
Maacht d'Kraaft direkt aus a waart bis d'Kondensatore sécher virun der Inspektioun entlooss ginn. Iwwerpréift d'Entladungsschaltung, d'Grondlag, d'Kraaftmoduler, d'Treiberplat, d'Hëtzt ënnerzegoen, d'Isolatiounskonditioun an d'Kondensatorbank.
Ersatzkomponenten musse mat den erfuerderleche Spezifikatioune a Qualitéitsniveau passen. Nom Ersatz, fuerdert d'Produktioun net direkt erëm. Féiert als éischt keen-Laaschtest, niddereg-Energietest a Schutzfunktiounskontrollen. Nëmmen no der Norm Operatioun bestätegt soll Produktioun Parameteren graduell restauréiert ginn.
Preventioun Tipps
D'Maschinn soll zouverlässeg Iwwerstroum, Iwwerspannung, Ënnerspannung, Iwwerhëtzung a Kuerzkreeslafschutz hunn. D'elektresch Cabinet soll dréchen a propper bleiwen, a Muecht Apparater muss effikass Hëtzt dissipation hunn.
Wann Dir eng Maschinn auswielt, oppassen op d'elektresch Designfäegkeeten a Schutzsystem vum Hiersteller, net nëmmen d'Maschinn Ausgesinn a Präis.
Problem 8: Weld Offset oder Misaligned Weld Spots
Gemeinsam Symptomer
De Schweesspunkt verréckelt sech vum Zilgebitt ewech, schéngt onkonsequent vu lénks op riets, oder bewegt sech op de Rand vum Deel. Dëst beaflosst d'Genauegkeet an d'Erscheinung vun der Assemblée. Fir Batterieverbindungsdeeler, Klemmen oder Präzisiounskomponenten, Schweißoffset kann direkt Schrott verursaachen.
Méiglech Ursaachen
Weld Mëssverstäerkung gëtt normalerweis duerch Elektroden Mëssverstäerkung verursaacht, verschwonnenen Elektroden Gesiichter, lockeren Armaturen, verschleeft Tooling, onbestänneg Workpiece Placement, Zylinderbewegungsfehler, Maschinn thermesch Deformatioun oder inkonsistent manuell Luede.
Bei héijer -Vitesseproduktioun, souguer e klengen Fixture-Loosheet oder Lokalisatiounsstiftverschleiung kënne lues a lues d'Schweißpositiounsdrift verursaachen.
Léisungen
Fir d'éischt déi iewescht an déi ënnescht Elektroden ausriichten a kontrolléiert ob d'Elektrodengesichter verschleeft oder ongläich sinn. Dréckt d'Positionéierungsarmatur a kontrolléiert Lokalisatiounsstiften, Limitblocken, Spannungseenheeten a Tooling Referenzflächen.
Fir automatiséiert Ausrüstung, kontrolléiert de Füttermechanismus, Roboterpositionéierung a Sensorsignaler. Wann d'Schweißpositioun verännert nodeems d'Maschinn erhëtzt, verbessert d'Kühlen an d'Hëtztvergëftung, de Schweißrhythmus ajustéieren an den Effekt vun der thermescher Deformatioun reduzéieren.
Preventioun Tipps
Kalibréiert Elektroden an Armaturen regelméisseg. Etabléiert en Inspektiounsplang fir Pins, Tooling an Elektroden ze lokaliséieren. Fir Präzisiounsprodukter kënnen d'Visiounspositionéierung oder d'Schweißpunktinspektioun bäigefüügt ginn.
D'Bedreiwer sollen Deeler no Standardprozeduren lueden fir onkonsequent Schweißpositiounen ze vermeiden, déi duerch manuelle Placementfehler verursaacht ginn.
Deeglech Ënnerhalt Checkliste fir Kondensator Entladung Spot Welders
Deeglech Inspektioun Artikelen
Ier Dir d'Produktioun ufänkt, kontrolléiert d'Energieversuergung, d'Grondlag, d'Noutstoppknäppchen, d'Kältewaasser, d'Loftdrock, d'Elektrodenbedingung, d'Kontrollpanelalarm, an d'Fixturpositionéierung. En éischte -Stéck Schweesstest gëtt virum Masseproduktioun recommandéiert fir d'Schweißstäerkt an d'Erscheinung ze bestätegen.
Wochemaart Inspektioun Artikelen
All Woch, kontrolléiert ob konduktiv Circuitbolter lass sinn, ob d'Elektrodenhalter iwwerhëtzen, ob Waasserleitungen blockéiert sinn oder auslecken, ob Fans a Filtere staubeg sinn, an ob de Kontrollkabinett Metallstaub oder Feuchtigkeit huet.
Fir héich -Laaschtproduktioun soll d'Inspektiounsfrequenz erhéicht ginn.
Monatlecht oder geplangte Inspektiounsartikelen
Kontrolléiert regelméisseg Kondensatorkonditioun, Ladespannungsstabilitéit, Wärmevergëftung vum Kraaftapparat, Kabelalterung, Parameterbackup, a Maschinngenauegkeet. Fir laang-Produktiounsausrüstung, sollten Ënnerhaltsrekorder opgestallt ginn fir d'Feelefrequenz, d'Downtime, d'Elektrodenliewen a d'Schweißqualitéit Ännerungen ze verfolgen.
Wat sollt Dir iwwerpréiwen Wann Dir e Kondensator Entladungs Spot Welder wielt?
Kondensator System an Energie Kontroll
De Kär vun engem Kondensatorentladungspunktsweeër ass Kondensatorenergielagerung an Entladungskontroll. Wann Dir Ausrüstung kaaft, kontrolléiert d'Kondensatorkapazitéit, d'Ladstabilitéit, d'Entladungskonsistenz, d'Energiekompensatioun an d'Liewensdauer vum Kondensator.
Kuckt net nëmmen op maximal Energie oder maximal Stroum. Kontinuéierlech Produktiounsstabilitéit ass méi wichteg.
Schweess Drock an Elektroden Struktur
Stabilen Drock ass d'Basis vun der konsequenter Schweessqualitéit. D'Maschinn soll stabil an justierbar Schweessdrock ubidden, zesumme mat enger passender Elektrodenstruktur.
Verschidde Materialien, Dicken a Schweißgréissten erfuerderen verschidden Elektroden Gesiichter an Drockbereich.
Cooling an Wärmevergëftung Design
Wann d'Maschinn fir laang-Héich-Laaschtproduktioun benotzt gëtt, ass d'Ofkillung kritesch. Bestätegt ob Elektroden, Transformatoren, Kraaftapparater, Kondensatoren, an den elektresche Cabinet eng korrekt Wärmevergëftung hunn.
Net genuch Ofkillung kann zu Iwwerhëtzungsalarmer, verstäerkter Spatz, méi kuerzer Elektrodenliewen an onbestänneg Energieausgang féieren.
Schutz Funktiounen a Feeler Indikatioun
E Produktiouns-klare Kondensatorentladungspunktsweeër soll Schutzfunktiounen enthalen fir Iwwerstroum, Iwwerspannung, Ënnerspannung, Iwwerhëtzung, Kuerzschluss a Kühlfehler. D'Alarminformatioun soll den Opérateuren hëllefen d'Thema séier ze lokaliséieren.
Méi kloer Alarmmeldungen reduzéieren d'Zäit vun der Troubleshooting an d'Downtime.
Automatisatioun an Daten Tracabilitéit
Fir nei Energiedeeler oder Batterie-bezunnen Produktioun, kontrolléiert ob d'Maschinn automatesch Ernierung, Armaturpositionéierung, Schweißdatenopnam, Parameter Erlaabnesmanagement, Qualitéit Tracabilitéit an Automatisatiounsinterfaces ënnerstëtzt.
Fir stabil Batchproduktioun, Prozessdaten a Kontroll si méi zouverlässeg wéi manuell Erfahrung eleng.
FAQ
Q: Wat ass déi heefegst Ursaach vu schwaache Schweißen an engem Kondensatorentladungspunktsweeër?
A: Gemeinsam Ursaachen enthalen net genuch Energie, onpassend Drock, Ueleg oder Oxid op der Uewerfläch vum Werkstéck, verschleeft Elektroden, Kondensatoralterung a locker konduktiv Kreesleef. Iwwerpréift d'Werkstéck, d'Elektroden, an de Circuit ier Dir d'Energieastellung upasst.
Q: Wat soll ech als éischt ajustéieren wann de capacitor Offlossquantitéit Plaz Welder schwéier spatter produzéiert?
A: Éischt kontrolléieren ob d'Energie ze héich ass, den Drock ze niddreg ass, d'Elektroden sinn gedroen, d'Werkstéckfläch ass propper, an d'Kühlen ass normal. D'Energie eleng net reduzéieren, well dat kann schwaach Schweißen verursaachen.
Q: Firwat ginn d'Schweißflecken méi kleng ënner de selwechte Parameteren?
A: Dëst kann duerch Kondensatoralterung verursaacht ginn, onbestänneg Ladespannung, lockere konduktiv Kreesleef, Elektrodenkontaminatioun oder Ofkillungsproblemer. Iwwerpréift d'Kondensatorkonditioun, d'aktuell Ladespannung, an de Circuitkontakt.
Q: Firwat verschwannen d'Elektroden séier?
A: Schnell Elektrodenverschleiung ass normalerweis mat exzessive Energie, onpassenden Drock, net genuch Ofkillung, net passend Elektrodenmaterial oder kontaminéierte Werkstéckflächen verbonnen. Benotzt gëeegent Elektroden a setze e reegelméissege Kleedungs- an Ersatzplang.
Q: Ass e Kondensatorentladungspunktsweeër gëeegent fir kontinuéierlech Masseproduktioun?
A: Et ass gëeegent fir Masseproduktioun vu villen dënnen Blieder, Klemmen, Nickelstreifen, Präzisiounsmetalldeeler, a Batterieverbindungsdeeler. Wéi och ëmmer, d'Maschinn muss stabil Energiekontrolle hunn, genuch Killkapazitéit, zouverléisseg Elektroden Design a komplette Schutzfunktiounen. Kleng-Batchvalidatioun ass recommandéiert virun héich-laascht kontinuéierlech Produktioun.
Q: Ass Probeschweißen noutwendeg ier Dir e Kondensatorentladungspunktsweeër kaaft?
A: Jo. Verschidde Materialien, Dicken, Uewerflächebehandlungen a Schweessfuerderunge beaflossen d'Maschinnauswiel. Probe Schweißen hëlleft Stäerkt, Erscheinung, Spatzen, Verformung, Elektrodenliewen a Produktiounszyklus virum Kaf ze bestätegen.
Conclusioun
Kondensatorentladungspunktschweiser kënne vill verschidde Probleemer entwéckelen, awer déi meescht vun hinnen kënnen op e puer Schlësselfaktoren zréckverfollegt ginn: ob d'Energie stabil ass, ob den Drock gëeegent ass, ob d'Elektroden an engem gudden Zoustand sinn, ob d'Werkstéckfläch propper ass, ob d'Ofkillung genuch ass, ob de konduktiven Circuit zouverlässeg ass, an ob Kondensatoren a Kraaftapparater richteg funktionnéieren.
Fir Benotzer, Versteesdemech vun dësen Troubleshooting Methoden kann Ausdauer reduzéieren an Weld Qualitéit verbesseren. Et hëlleft och Keefer ze beurteelen ob eng Maschinn fir d'Produktioun gëeegent ass. Wann Dir e Kondensatorentladungspunktsweiser auswielt, vergläicht net nëmmen Präis a maximal Ausgangsenergie. Bezuelt méi Opmierksamkeet op d'Kondensatorsystem, d'Energiekontroll, d'Kühlkapazitéit, d'Schutzfunktiounen, d'Instandhaltungskomfort a d'Probeschweißresultater.
Wann Dir evaluéiertcapacitor Offlossquantitéit Punkt Schweess Maschinn, capacitor Energie Stockage Punkt Welder, oder nei Energiekomponent Schweessausrüstung, kënnt Dir Haifei mat Ärem Material, Dicke, Schweessstruktur, Produktiounskapazitéit an Testnormen ubidden. Mir kënnen hëllefen eng gëeegent Schweessmaschinn a Masseproduktiounsléisung ze evaluéieren baséiert op Ärem aktuellen Werkstück.