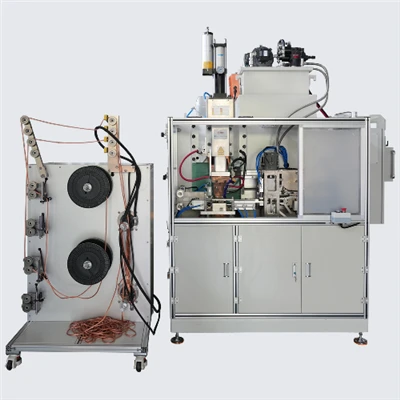
Punktschweißen ass ee vun de meescht benotzte Resistenz-Schweißprozesser an der moderner Fabrikatioun. Et gëtt allgemeng an Autoskomponenten, EV Batterie Deeler, elektresch Produkter, Blechversammlungen a Präzisiounsmetallfabrikatioun applizéiert.
Och wann de Punktschweißprozess einfach erschéngt, erfuerdert eng stabil an zouverlässeg Schweessqualitéit eng korrekt Kontroll vu ville Faktoren. Eng Schweißmaschinn mat genuch Kraaft eleng kann net gutt Schweißresultater garantéieren. Faktore wéi Schweessstroum, Elektrodenkraaft, Schweißzäit, Elektrodenkonditioun, Materialeigenschaften, an Ausrüstungsstabilitéit beaflossen all direkt d'endgülteg Schweessleistung.
An der aktueller Produktioun ginn Probleemer wéi schwaach Schweißstäerkt, onkonsequent Schweißnuggets, exzessive Spatzen, Elektrodenverschleiung an héich Oflehnungsraten dacks duerch kleng Variatiounen am Schweißprozess verursaacht.
D'Schlësselfaktoren ze verstoen, déi d'Qualitéit vum Punktschweißen beaflossen, hëlleft den Hiersteller d'Schweißkonsistenz ze verbesseren, d'Produktiounsproblemer ze reduzéieren an d'Recht ze wielenPunkt Schweess Maschinnfir hir Uwendungen.


Dësen Artikel erklärt d'Haaptfaktoren, déi d'Spek-Schweißqualitéit beaflossen, allgemeng Schweessfehler a praktesch Methoden fir d'Schweißleistung ze verbesseren.
I. Equipement Ënnerhalt: D'Fondatioun fir optimal Schweess Leeschtung
D'Performance vum Punktschweiser bestëmmt direkt d'Stabilitéit an d'Wiederholbarkeet vun der Schweessqualitéit. Systematesch deeglech Ënnerhalt ass eng Viraussetzung fir déi bescht Resultater z'erreechen.
1. Daily Machine Inspektioun an elektresch Sécherheet
- Kraaft a Buedemprüfung:Deeglech Inspektioun vu Stroumkabelen, Waasserschlauchen a Buedemverbindungen ass obligatoresch fir sécherzestellen datt se intakt sinn. Et ass entscheedend ze ënnersträichen datt, als héich-stroum Apparat, d'Schutzbefestigung vum Punktschweiser muss zouverlässeg sinn.
- Isolatioun Resistenz Test:Regelméisseg Testen (zB wëchentlech oder monatlecht) vun der Isolatiounsresistenz vun der Ausrüstung mat engem Megaohmmeter ass erfuerderlech. Laut nationalen Normen (wéi d'GB 15579 Serie) däerf d'Isolatiounsresistenz tëscht Héich-Spannungskomponenten an der Uschloss net manner wéi $2,5 \\text{M}\\Omega$ no der Fiichtegkeetskonditioun sinn. Dës kritesch Metrik ass fundamental fir elektresche Schock an intern Kuerzschluss ze vermeiden.
- Héich-Spannungsisolatioun:Vergewëssert Iech datt genuch elektresch Isolatioun tëscht all-Héichspannungsleitungselementer an dem Ausrüstungsgebitt erhale gëtt fir Leckstroum ze vermeiden, déi duerch Alterung oder beschiedegt Isolatioun verursaacht gëtt.
2. Killsystem Management: Schlëssel fir stabil Weld Qualitéit
Punktschweißen Edelstol beinhalt typesch héich Stréim, generéiert eng bedeitend Quantitéit un Hëtzt. En effiziente Killsystem ass vital fir d'Elektroden an den Transformator ze schützen.
- Temperatur Kontroll:D'Inlettemperatur vum Killwaasser muss strikt am Beräich vun $5^\\circ\\text{C}$ bis $30^\\circ\\text{C}$ kontrolléiert ginn fir effektiv Ofkillung ze garantéieren.
- Outlet Iwwerwaachung:Iwwerwaacht d'Ausgangstemperatur vum Kühlwaasser, wat allgemeng ënner $40 ^\\circ\\text{C}$ soll erhale bleiwen. Eng anormal Temperaturerhéijung ass e fréie Indikator fir Blockéierung vum Killsystem oder exzessive Belaaschtung.
- Flowrate a Waasserqualitéit:Sécherstellen adäquate Kältewaasser Flux a regelméisseg d'Waasser Qualitéit kontrolléieren fir Skala oder Gëftstoffer ze verhënneren aus der Widerufsdélai Linnen verstoppt, déi Hëtzt dissipation Effizienz géif Kompromëss.
3. Elektroden Auswiel an Ënnerhalt: Direkter Garantie vun Weld Qualitéit
D'Elektrode ass dat eenzegt Medium, deen d'Werkstéck kontaktéiert, a säin Zoustand beaflosst direkt d'Dichtegkeet an d'Hëtztverdeelung.
- Material Auswiel:Fir Edelstol Schweißen ass Chrom-Zirkonium-Kupfer (Cr-Zr-Cu) Elektrodenmaterial recommandéiert. Dëst Material bitt souwuel héich elektresch Konduktivitéit (assuréieren effizienten Stroumtransfer) wéi och héich Hardness (resistenz géint héich -Temperaturerweichung an Deformatioun), sou datt et déi optimal Wiel fir konsequent Schweesspunktqualitéit ass.
- Regelméisseg Kleedung:Den Elektroden Tipp wäert sech no multiple Schweißen trauen a verformen. Et ass essentiell en engagéierten Elektroden Dresser ze benotzen fir den Tipp regelméisseg ze trimmen, seng ursprénglech Kontaktfläch a geometresch Form ze restauréieren fir eng eenheetlech Stroumdicht ze garantéieren.
- Ersatz Critèrë:Wann de deforméierten Duerchmiesser vum Elektroden Tipp méi wéi 20% vu sengem ursprénglechen Duerchmiesser iwwerschreift, muss d'Elektrode direkt ersat ginn. Versoen dat ze maachen kann zu net genuch Stroumdichtheet wéinst engem exzessive grousse Kontaktfläche féieren, wat zu enger schwaacher Schweißstäerkt resultéiert.
II. Präzis Operatiounsprozeduren: Parameteroptimiséierungsstrategie fir Edelstol
Déi héich Resistivitéit vum Edelstol bedeit datt et séier wärend der aktueller Uwendung erhëtzt, awer seng geréng thermesch Konduktivitéit mécht d'Wärmevergëftung schwéier. Dofir, Parameter Optimisatioun fir STAINLESS Stol Plaz Schweess muss Zentrum op de Kär Prinzip vun "Präzis Kontroll vun Hëtzt Input."
1. D'Strategie "Héich-aktuell, kuerz-Zäit" (Strong Spezifizéierung)
Am Verglach mam mëllem Stahl, sollt eng "Strong Spezifizéierung" (Héichstroum, Kuerz Dauer) Strategie ugeholl ginn wann Dir Edelstol Schweißen:
- Héich Stroum: De Schweißstroum soll ëm 30% op 50% vergréissert ginn am Verglach zum mëllem Stahl vun der selwechter Dicke. Héich Stroum erlaabt de Schweessnugget an enger extrem kuerzer Zäit ze bilden, wat den Wärmetransfer op d'Ëmgéigend Material miniméiert.
- Kuerz Zäit: Déi entspriechend Schweißzäit muss däitlech verkierzt ginn. Dëst kontrolléiert effektiv d'total Hëtztinput, miniméiert d'Breet vun der Heat -Affected Zone (HAZ), doduerch d'Sensibilitéit fir intergranular Korrosioun (wéi Sensibiliséierung an $304 $ Edelstol) an Uewerflächoxidatioun ënnerdréckt.
- Héich Drock: D'Elektrodekraaft (Drock) soll ëm 20% bis 30% vergréissert ginn am Verglach zum mëllem Stahl. Méi héijen Drock hëlleft d'Kontaktresistenz ze stabiliséieren an effektiv d'Expulsioun (Spatter) z'ënnerdrécken, wärend och d'Schweißnugget séier ze schmieden nodeems de Stroum ofgeschalt ass fir d'Schweißstäerkt ze verbesseren.
| Blechdicke $t$ (mm) | Recommandéiert Elektroden Kraaft $P$ (MPa) | Typesch Schweißstrom $I$ (kA) | Typesch Weld Zäit $T$ (Zyklen/ms) | Praktesch Rotschléi | |
| $0.5 + 0.5$ | $0.25 \\Sim 0.35$ | $4.0 \\Sim 6.0$ | $4 \\Sim 8$ (80-160ms) | Gëeegent fir dënn Blieder; verlaangt extrem kuerz Dauer. | |
| $1.0 + 1.0$ | $0.40 \\Sim 0.55$ | $6.5 \\Sim 9.0$ | $8 \\sim 15$ (160-300ms) | Gemeinsam Dicke; verlaangt präzis Hëtzt Input Kontroll. | |
| $1.5 + 1.5$ | $0.50 \\Sim 0.70 $ | $8.0 \\Sim 11.0$ | $12 \\sim 20$ (240-400ms) |
|
Bemierkung: D'Tabell hei uewen liwwert Referenzparameter fir $304 $ austenitescht Edelstol. Tatsächlech Parameteren erfuerderen Upassung duerch Testschweißen baséiert op der Ausrüstungstyp a spezifescht Material.
2. Prozess Validatioun a Fine-Tuning
- Test Schweess an zerstéierend Testen: Test Weldsmuss all Kéier duerchgefouert ginn wann d'Materialbatch, Blatdicke oder Elektrodenverkleedung geännert gëtt. Zerstéierend Tester (wéi Peel Tester oder Tensile Tester) solle benotzt ginn fir z'iwwerpréiwen datt de Weld Nugget Duerchmiesser a Schéierkraaft Design Ufuerderunge entspriechen.
- Visuell Bewäertung:Evaluéiert d'Schweißfleckfläch fir Uniformitéit, Abriecherdéift a Grad vun der Oxidatioun. En ideale Schweesspunkt soll eng eenheetlech Abriecher hunn, an d'Induzéierungsdéift däerf net méi wéi 15% $ vun der Blatdicke sinn. Liicht giel oder blo Oxidatioun ass akzeptabel, awer schwéier schwaarz Oxidatioun beweist exzessiv Hëtzt Input.
- Parameter Fine-Astellung:Baséierend op zerstéierende Testresultater, prioritär d'Fein-ofstëmmen de Schweessstroum (wat de gréissten Impakt op d'Nuggetgréisst huet), gefollegt vun der Schweißzäit, a schliisslech d'Elektrodenkraaft.
III. Sécherheets- an Ëmweltkontroll: Schutz vun der Operateur Gesondheet
Spot Welder Operatioun involvéiert Héichspannung, héije Stroum a Metalldampen, déi strikt Anhale vu Sécherheetsprotokoller erfuerderen.
1. Aarbecht Beräich Ufuerderunge a Feier Sécherheet
- Clearance of Combustibles: All brennbar Materialien musse bannent engem 5-Meter Radius vum Schweißaarbechtsberäich geläscht ginn, an effektiv Feierläschausrüstung muss liicht verfügbar sinn.
- Ventilatiounssystem: Schweißen Edelstol (besonnesch austenitescht Edelstol mat Chrom an Néckel) produzéiert Damp mat sechswäertege Chrom an Nickeloxiden, déi als Karzinogen klasséiert sinn. D'Aarbechtsberäich muss mat lokaler Auspuffventilatioun oder engem Dampextraktiounssystem ausgestatt sinn fir sécherzestellen datt d'Konzentratioun vu geféierleche Substanzen an der Loft ënner de beruffleche Belaaschtungsgrenze läit.
- Gaszylinderlagerung: Sauerstoff, Acetylen an aner Gasfläschen musse getrennt gelagert ginn, ewech vun Hëtztquellen a Funken, am Aklang mat Sécherheetsreglementer.
2. Perséinleche Schutzausrüstung (PPE)
- Auge Schutz: Droen konform Sécherheetsbrille oder e Schweesshelm fir d'Ae vu Spatzen an intensivem Schweessbogenlicht ze schützen.
- Kierperschutz: Drot flam-retardant Aarbechtskleedung an isoléiert Handschuesch. De Spatzen aus Edelstahl Fleckschweißen ass extrem waarm, a gewéinlech Kleedung gëtt net adäquate Schutz.
- Otmungsschutz: A schlecht gelüfteten agespaarte Raim oder Ëmfeld mat héijer Dampkonzentratioun mussen d'Bedreiwer guttgeheescht Otemschutzgeräter droen (wéi e respirator mat P100 Filteren).
3. Noutfall Prozeduren a Feeler Ëmgank
- Direkte Power Disconnection: Am Fall vun enger Anomalie (zB Fëmmenausrüstung, ongewéinleche Geräischer, Killwaasserleck), muss de Bedreiwer direkt den Noutstopp-Knäppchen drécken oder d'Haaptstroumversuergung ausschalten.
- Verbuet vu gezwongener Operatioun: Et ass strikt verbueden Schweißoperatiounen auszeféieren wann d'Ausrüstung defekt ass oder wann d'Sécherheetsverschlësselung ëmgaang oder falsch funktionnéiert.
- Berichterstattung an Opzeechnung: All Ausrüstungsfehler an anormal Konditioune mussen direkt un den designéierte Supervisor gemellt ginn a virsiichteg am Ausrüstungshaltungsprotokoll dokumentéiert ginn.
IV. Post-Weld Qualitéitssécherung an Edelstahl Immobilie Restauratioun
Post-Schweißbehandlung ass entscheedend, well et bestëmmt ob de Produit seng Kärkorrosionsbeständegkeetseigenschaften behält.
1. Surface Behandlung a Passivatioun
- Entfernung vun Oxiden a Spatter: De geschweißte Gebitt muss grëndlech vu Spatzen, Schlacken an Oxidreschter gebotzt ginn.
- Pickling oder Passivatiounsbehandlung: Dëst ass e kritesche Schrëtt fir d'Korrosiounsbeständegkeet vun Edelstol ze restauréieren. De Schweißprozess zerstéiert de Chrom-reichen Oxidfilm (passive Film) op der Edelstahlfläch. Duerch Pickling (fir Hëtztfaarf an Oxiden ze entfernen) oder Passivéierung (fir e stabile Chrom-reichen Oxidfilm op der Uewerfläch ze reforméieren), kann d'Korrosiounsbeständegkeet vum Material restauréiert ginn, a vermeit virzäitegen Rust.
2. Qualitéit Verifikatioun an Dokumentatioun
- Zerstéierend Testen: Kontinuéierlech Spanntester, Dréimoment Tester oder Peel Tester ausféieren fir ze garantéieren datt d'mechanesch Kraaft vum Schweesspunkt den Designfuerderunge entsprécht.
- Non-Destruktiv Testen (NDT): Fir kritesch Komponenten, Ultraschalltesten oder radiographesch Tester kënne benotzt ginn fir den Interieur vum Schweißnugget fir Mängel wéi Porositéit, Inklusiounen oder Mangel u Fusioun ze bewäerten.
- Qualitéitsdokumentatioun: Etabléiert detailléiert Qualitéitsrecords, dorënner Schweessparameter, Zuel vu Schweißflecken, zerstéierend Testresultater, an Bedreiwerinformatioun, fir Tracabilitéit ze garantéieren.
Ëmsetzung Kader: Etabléieren vun engem standardiséierte Punkt Schweess Management System
Fir dës Ufuerderungen an alldeeglech Operatiounsgewunnechten z'integréieren, sollten d'Firmen e systematesche Gestiounskader opbauen:
- Etabléiert deeglech Checkliste:Entwéckelt standardiséierte Checklëschten déi elektresch, Killmëttel an Elektrodenstatus iwwerdecken, déi de Bedreiwer erfuerderen -ofzeschreiwen fir d'Bestätegung.
- Erstellt eng Parameter Datebank:Etabléiert eng autoritär Schweessparameter-Datebank fir verschidde Graden (zB $ 304 $, $ 316 $) an Edelstol Dicken, an integréiert se an den Ausrüstungsprogramm fir mënschleche Feeler an Astellungen ze minimiséieren.
- Entwéckelen kloer Noutfall Äntwert Prozeduren:Erstellt kloer, einfach -ze-Flowcharts fir Noutreaktiounen op Feier, elektresche Schock, Ausrüstungsfehler an aner Tëschefäll.
- Regelméisseg Sécherheetstraining maachen:Organiséiert professionell Trainingssitzungen op d'mannst jäerlech iwwer d'Gefore vun Edelstahl Schweessdampen, elektresch Sécherheet an Nouthandhabung.
- Detailléiert Maintenance Records behalen:Dokument all Ënnerhalt Aktioun, Elektroden Ersatz, a Parameter Upassung fir historesch Donnéeën fir Ausrüstung Feeler Diagnos a Prozess Verbesserung ze bidden.
FAQ Iwwer Punkt Schweess Qualitéit
Q: Wat Faktoren Afloss Punkt Schweess Qualitéit?
A: D'Haaptfaktoren enthalen Schweessstroum, Elektrodenkraaft, Schweißzäit, Elektrodenbedingung, Materialeigenschaften, Uewerflächebedingung a Schweessmaschinnstabilitéit.
Q: Firwat sinn meng Punktschweißen inkonsistent?
A: Onkonsequent Punktschweißen kënnen aus onbestänneg Schweessparameter, verschleeften Elektroden, schlechtem Materialkontakt oder net genuch Maschinnkontrollgenauegkeet entstoen.
Q: Wéi kann ech Punktschweißstäerkt verbesseren?
A: Dir kënnt d'Schweißstäerkt verbesseren andeems Dir d'Schweißparameter optiméiert, d'Elektroden z'erhalen, d'Materialpräparatioun ze verbesseren, a gëeegent Resistenz-Schweißausrüstung auswielen.
Q: Wat verursacht d'Schweißspatt beim Punktschweißen?
A: Schweessspatter gëtt normalerweis duerch exzessiv Hëtztinput, falschen Elektrodendrock, schlechte Kontaktbedéngungen oder onpassend Schweessparameter verursaacht.
Q: Ass eng MFDC Punktschweißmaschinn besser fir -qualitativ héichwäerteg Schweißen?
A: MFDC Spotschweißmaschinne bidden méi präzis Stroumsteuerung, méi séier Äntwert a besser Widderhuelbarkeet, sou datt se gëeegent sinn fir Uwendungen déi stabil Schweißqualitéit erfuerderen.
Conclusioun
Stabil erreechenPunkt Schweess Qualitéiterfuerdert méi wéi einfach d'Schweißstroum erhéijen oder ee Parameter upassen. Schweessstroum, Elektrodenkraaft, Schweißzäit, Elektrodenbedingung, Materialeigenschaften, Uewerflächepräparatioun an Ausrüstungsleistung schaffen all zesummen fir d'Finale Schweessresultat ze bestëmmen.
Fir Hiersteller, déi Autoskomponenten, Batteriedeeler, elektresch Produkter a Präzisiounsmetallversammlungen produzéieren, kann dës Aflossfaktoren verstoen hëllefen Mängel ze reduzéieren, d'Produktiounseffizienz ze verbesseren an d'Betribskäschten ze reduzéieren.
Eng zouverlässegPunkt Schweess Maschinnsoll genee Kontroll, stabil Leeschtung, a widderholl Schweess Resultater bidden. Andeems Dir gëeegent Ausrüstung mat enger korrekter Prozessmanagement kombinéiert, kënnen d'Fabrikanten méi staark Schweißen a méi effizient Produktioun erreechen.
Wann Dir Probleemer erliewt wéi schwaach Schweißen, onbestänneg Schweißqualitéit, exzessiv Spatzen oder Schwieregkeeten fir nei Materialien ze schweizen, gitt Är Materialinformatioun, Produktstruktur, Schweißfuerderungen an aktuell Erausfuerderungen. Eis Ingenieuren kënnen hëllefen Är Uwendung ze evaluéieren an eng passend Resistenz-Schweißléisung ze recommandéieren.