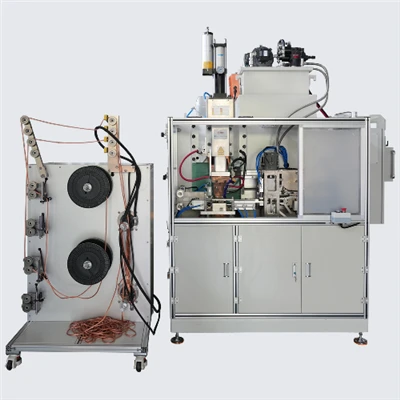
An neien Energiebatterien, Photovoltaik-Energielagerungssystemer, an héich-stroumleitende Stecker, Multi-Schicht Aluminiumfoliestapelen ginn allgemeng benotzt fir Stroumtransmissioun, flexibel Verbindung a konduktiv Iwwergangsstrukturen. Well d'Aluminiumfolie dënn, schichten an ufälleg fir Uewerflächoxidatioun ass, kann eng schlecht Kontroll vun der Temperatur, Drock, Haltzäit oder Fixture Clamping einfach zu onkomplett Bindung, schwaache Gelenker oder lokaliséierte Bindungsdefekter tëscht Schichten féieren.
A Servo Polymer Diffusioun Schweess Maschinnbenotzt stabil Temperaturkontroll, Servo Drock Kontroll, an Drock halen fir eng staark Interlayerverbindung ouni Füllmetall ze kreéieren. Fir Multi--Aluminiumfolie-Stacken ass d'Verhënnerung vun onkomplett Bindung net nëmmen eng Fro vun der Erhéijung vun der Temperatur oder den Drock. Et erfuerdert d'Kontroll iwwer d'Uewerflächepräparatioun, d'Stackgenauegkeet, d'Prozessparameter, d'Fixturdesign a Post-Schweisinspektioun.


Wat sinn d'Schëlder a Risiken vun onkomplett Bindung?
Gemeinsam Unzeeche vun onkomplett Bindung
Onkomplett Bindung a Multi-Aluminiumfolie Stack ass dacks schwéier z'identifizéieren vun der Uewerfläch. A ville Fäll kann de verschweißte Gebitt richteg gedréckt a geformt erschéngen, ouni offensichtlech Rëss oder Verformung, während déi intern Schichten net voll gebonnen sinn.
Gemeinsam Schëlder enthalen kleng Lücken tëscht Schichten, Gebidder déi nëmmen zesummegedréckt sinn awer net gebonnen, gutt Uewerflächebindung mat Trennung an de Mëttelschichten, schwaarzt oder oxidéiert Flecken am Schweißberäich, oder Delaminatioun wärend Peel-, Tensile- oder Béietesten. Fir Foliestapelen mat ville Schichten ass visuell Inspektioun eleng normalerweis net genuch fir ze bestätegen ob déi intern Schichten voll gebonnen sinn.
Probleemer verursaacht duerch onvollstänneg Bindung
Onkomplett Bindung beaflosst éischt d'elektresch Konduktivitéit. Multi-Aluminiumfolie setzt op genuch Tëschenschichtverbindungsgebitt fir eng stabil Stroumtransmissioun z'erhalen. Wann onbegrenzte Beräicher am Stack bleiwen, gëtt déi effektiv konduktiv Fläch reduzéiert, d'Kontaktresistenz kann eropgoen, a lokaliséiert Heizung kann während der Operatioun optrieden.
Onkomplett Bindung schwächt och d'mechanesch Kraaft vum Deel. Wärend der Assemblée, Béie, Schwéngung oder laangfristeg Operatioun kënne schlecht gebonnen Schichten delaminéieren, knacken oder briechen. Fir Batterien, Energiespäichersystemer, an héich-stroumverbindungen, kënnen dës Probleemer d'Reveraarbechtung an d'Schrottkäschte erhéijen, a kënnen och d'Produktsécherheet an d'Liewensdauer beaflossen.
Firwat entwéckelen Multi-Layer Aluminiumfolie Stacks onkomplett Bindung?
Den Oxidfilm op der Aluminiumfolie gouf net richteg ewechgeholl
Aluminium bildt natierlech en Oxidfilm op senger Uewerfläch, an Ueleg, Stëbs, Fangerofdréck, a Schneidreschter kënnen och den Interlayerkontakt reduzéieren. Wann verschidde Aluminiumfolieschichten gestapelt sinn, beaflosst d'Uewerflächenbedingung vun all Schicht d'endgülteg Schweißresultat. Wann den Oxidfilm an d'Verschmotzung net richteg virum Schweißen ofgeschaaft ginn, kënnen lokaliséiert onbunde Beräicher optrieden, och wann d'Maschinnparameter an de festgeluegte Beräich schéngen.
Bei der Batchproduktioun sollt d'Uewerflächereinigung als Standardprozess behandelt ginn anstatt eng temporär Korrektur nodeems d'Mängel erscheinen. No der Botzen sollt d'Aluminiumfolie net laang a fiichten oder staubegen Ëmfeld ausgesat ginn. Et sollt sou séier wéi méiglech op de Schweißprozess plënneren fir sekundär Oxidatioun ze reduzéieren.
Schlecht Schneidgenauegkeet erstellt Lücken nom Stacking
Burrs, gekraagte Kanten, Verzweiflung oder Dimensiounsvariatioun kënnen ongläiche Kontakt erstellen nodeems verschidde Aluminiumfolieschichten gestapelt sinn. Wärend dem Schweißen gëtt den Drock als éischt op déi méi héich Gebidder applizéiert, während déi ënnescht Gebidder vläicht net voll kompriméiert sinn, wat zu onvollstänneg Bindung féiert.
Dëst Thema ass heefeg während Prouf Schweißen. D'Maschinnparameter kënnen normal ausgesinn, awer onbestänneg Ausschneiden a Stackungsgenauegkeet kann onkonsequent Resultater bannent der selwechter Partie verursaachen. E puer Deeler kënnen d'Inspektioun passéieren, anerer weisen Interlayer Trennung. Aus dësem Grond sollt Multi-Aluminiumfolie Schweißen net nëmmen op d'Maschinn konzentréieren. Ausschneiden, Stacken a Positionéierung mussen och am Prozesskontrollplang abegraff sinn.
Temperatur, Drock an Haltzäit sinn net richteg ugepasst
D'Diffusiounsschweess erfuerdert de kombinéierten Effekt vun Temperatur, Drock an Zäit. Wann d'Temperatur ze niddreg ass oder d'Haltzäit ze kuerz ass, kënnen d'Mëttelschichten net genuch Hëtzt oder Diffusiounszäit kréien, wat zu Uewerflächebindung resultéiert, während déi bannescht Schichten ongebondt bleiwen. Net genuch Drock verhënnert datt Mikro-Lücken tëscht Schichten zoumaachen, während exzessive Drock d'Aluminiumfolie beschiedegen kann, verursaachen Verformung, Falten oder Kantenrëss.
Fir Multi--Aluminiumfolie-Stacke sollten d'Prozessparameter net direkt vun anere Materialien oder aus méi dënnen Foliestapelen mat manner Schichten kopéiert ginn. Wéi d'Zuel vun de Schichten eropgeet, ännert d'Wärmetransfer an d'Drocktransmission, sou datt eng passend Prozessfenster duerch Proufschweißen bestätegt ginn.
Fixture Positionéierung oder Maschinn Conditioun ass onbestänneg
Fixture Verschleiung, ongläich Drockflächen, schlecht Positionéierung oder Kontaminatioun op der Ausrüstungsfläch kënnen d'Drockuniformitéit beaflossen. Multi-Aluminiumfolie ass empfindlech op Flaachheet a Klemmkonsistenz. Wann en Deel vum Stack net genuch Drock kritt, kann d'Uewerfläch richteg gedréckt ausgesinn, während déi intern Schichten onkomplett gebonnen bleiwen.
Eng Servo Polymer Diffusioun Schweess Maschinn muss stabil Temperatur an Drock Kontroll erhalen, iwwerdeems Ariichtungen brauchen och regelméisseg Inspektioun a Botzen. Bei der Batchproduktioun kënne verschleeft oder deforméiert Armaturen d'Schweißkonsistenz graduell reduzéieren a schliisslech zu Batchdefekter féieren.
Wéi verhënnert een onvollstänneg Bindung a Multi-Layer Aluminiumfolie Schweißen?
Propper a preparéiert d'Foliefläch virum Schweißen
Virum Schweißen, soll den Oxidfilm, Ueleg, Stëbs a Schneidreschter op der Aluminiumfolie Uewerfläch geläscht ginn. Fir Deeler mat héijer Konduktivitéitsufuerderunge soll d'Botzmethod no dem Materialbedingung ausgewielt ginn, a Schweißen solle séier no der Botzen gemaach ginn.
E Pre-Schweiseinspektiounsstandard ass och recommandéiert. Dëst kann Iwwerpréiwung fir Uewerfläch Verfärbung, Uelegkontaminatioun, Burrs, Stackrichtung an Dimensiounskonsistenz enthalen. Wat méi stabil ass de virege Prozess, dest méi einfach ass et stabile Schweißparameter ze halen.
Sécherstellen Genau Stacking a Pre-Press
Wann Dir Multiple Aluminiumfolieschichten stackelt, sollt all Schicht richteg ausgeriicht sinn. D'Schweißberäich soll fräi vu Falten, Verrécklungen, gekraagte Kanten oder offensichtleche Mëssstänn sinn. Fir Stack mat ville Schichten, Pre-Press kann d'Folieschichten hëllefen e besseren initialen Kontakt virum Haaptschweißprozess z'erreechen.
Wann ze vill Schichten gläichzäiteg gestapelt sinn an d'Mëttelschichten ëmmer erëm net fäeg sinn ze bannen, kann inszenéiert Pressen oder Multi-Schweißen berücksichtegt ginn. Obwuel dëst Prozess Schrëtt bäidréit, kann et de Risiko vun net genuch intern Heizung reduzéieren, ongläiche Drock Transmissioun, an exzessiv Lücken tëscht Schichten.
Optimiséiert Temperatur, Drock an Haltzäit
Schnell Heizung a séier Ofkillung sinn allgemeng net fir Multi-Schweißen Aluminiumfolie recommandéiert. Ofhängeg vun der Unzuel vun de Schichten, eenzel -Schichtdicke, Gesamtdicke, a Bindungsgebitt, e stepped Heizungsprozess, stabile Haltstadium, a kontrolléierte Killprozess kënnen d'Hëtzt hëllefen d'Mëttelschichten méi gläichméisseg z'erreechen.
Parameter Upassung soll net nëmmen op Erfahrung vertrauen. Eng besser Approche ass d'Temperatur, den Drock, d'Haltzäit, d'Verschiebungsännerung an d'Inspektiounsresultater während der Proufschweißen opzehuelen, a lues a lues eng stabil Prozessfenster opzebauen. Dëst reduzéiert net nëmmen onkomplett Bindung, awer hëlleft och Folieschued, Verformung an exzessiv Oxidatioun ze vermeiden.
Benotzt engagéiert Armaturen fir d'Spannkonsistenz ze verbesseren
Armaturen beaflossen direkt den Drocktransmission. Fixtures fir Multi-Aluminiumfolie Schweißen solle gutt Flaachheet, Positionéierungsgenauegkeet an Hëtztbeständegkeet hunn. Fir grouss -fläch oder héich-schicht-zuel Foliestapelen, solle speziell Armaturen entworf ginn no der Deelgréisst, de Bindungsgebitt an d'Positionéierungsmethod.
Eng passend Armatur hëlleft d'Folieschichten ausgeriicht ze halen a reduzéiert d'Kantelift a lokaliséiert net genuch Drock. Fir Deeler mat komplexe Formen, breet Bindungsflächen, oder vill Schichten, ass den Armaturendesign dacks méi wichteg wéi einfach d'Maschinnparameter unzepassen.
Stäerkt Post-Weld Inspection
Multi-Aluminiumfolie Deeler sollten net nëmmen duerch Uewerflächenausgesinn beurteelt ginn. Peel Testen, Tensile Testen, Kräiz-Sektioun Inspektioun, Resistenz Testen, an ugedriwwen Heiztest kënnen zesumme benotzt ginn fir d'Bindungsqualitéit ze evaluéieren.
Peel Tester weisen ob d'Schichte staark gebonnen sinn. Kräiz-Sektioun Inspektioun hëlleft Lücken an de Mëttelschichten z'identifizéieren. Resistenz- an Heiztests si besonnesch nëtzlech fir Batterien, Energiespäichersystemer, an héije -stroumstecker well se hëllefen d'elektresch Konsistenz ze evaluéieren.
Wat Sollt Dir kucken wann Dir eng Servo Polymer Diffusioun Schweess Maschinn auswielen?
Wann Dir eng Diffusiounsschweißmaschinn auswielt, fokusséiert net nëmmen op maximalen Drock oder maximal Temperatur. Et ass méi wichteg ze kontrolléieren ob d'Maschinn de ganze Schweißprozess op eng stabil a widderhuelend Manéier kontrolléiere kann. Fir Multi-Layer Aluminiumfolie Stacks, Prozessstabilitéit, Widderhuelbarkeet an Uwendungsadaptabilitéit sinn dacks méi wichteg wéi eng eenzeg Spezifizéierung.
Stabil Temperatur Kontroll
Multi-Aluminiumfolie ass empfindlech op d'Temperaturuniformitéit. D'Maschinn soll e stabile Heizungssystem an d'Temperaturfeedback-Kontroll hunn, fir iwwerhëtzt déi baussenzeg Schichten ze vermeiden, während d'Mëttelschichten ënnerhëtzt ginn. Fir Deeler mat gréissere Bindungsflächen, sollt d'Temperaturuniformitéit iwwer d'Heizungszon och gepréift ginn.
Präzis Servo Drock Kontroll
D'Servo Drock System soll stabil Drock, Drock Holding, an Drock Feedback bidden. Dënn Aluminiumfolie Stack si empfindlech op Drock. Ze wéineg Drock verursaacht e schlechten Interlayerkontakt, während ze vill Drock d'Material beschiedegen kann. Drockgenauegkeet an Widderhuelbarkeet sollten dofir Schlësselfaktoren sinn wann Dir d'Maschinn wielt.
Verréckelung Iwwerwachung a Prozess Data Recording
Wann d'Maschinn Temperatur, Drock, Zäit an Verdrängungskurven kann ophuelen, gëtt d'Schweißqualitéit méi einfach ze verfolgen. Wann onkomplett Bindung geschitt ass, kënnen d'Prozessdaten hëllefen ze bestëmmen ob d'Thema duerch Drockfluktuatioun, anormal Temperatur oder onkonsequent Verrécklung verursaacht gëtt, anstatt nëmmen op widderholl Versuch a Feeler ze vertrauen.
Fixture Customization a Sample Welding Support
Verschidde Aluminiumfolie Stack variéieren an der Schichtzuel, Dicke, Bindungsgebitt a Positionéierungsmethod. E Standardarmatur kann net all Applikatioun ofdecken. Ier Dir Ausrüstung kaaft, ass et wichteg ze bestätegen ob de Fournisseur eng speziell Armaturendesign a Probe-Schweißunterstëtzung ubidden kann.
Prouf Schweess hëlleft bestëmmen ob d'Material fir Diffusioun Schweess gëeegent ass an erlaabt de Prozess Fënster, fixture Design, an Maschinn Configuratioun am Viraus confirméiert ginn. Fir Batchproduktioun, grëndlech Proufschweißen reduzéiert de Risiko vun onkomplett Bindung a spéider Neiaarbechten.
Wéi eng Informatioun soll virum Ufro oder Probeschweiß geliwwert ginn?
Fir den Ausrüstungsliwwerer ze hëllefen d'Maschinnkonfiguratioun an d'Prozessmachbarkeet méi präzis ze evaluéieren, ginn d'Clienten ugeroden déi folgend Informatioun virzebereeden ier Dir eng Servo-Polymer Diffusiounsschweißmaschinn diskutéiert:
| Informatioun Typ | Detailer ze bidden |
|---|---|
| Material Informatiounen | Aluminiumfolie-Grad, eenzeg-Schichtdicke, Gesamtzuel vun de Schichten, Gesamtdicke |
| Deel Gréisst | Schweißlängt, Breet, Bindungsgebitt, an ob voll -Surface Bonding néideg ass |
| Produit Struktur | Egal ob et e puren Aluminiumfolie Stack ass oder kombinéiert mat Kupfer oder aner Materialien |
| Qualitéit Ufuerderunge | Tensile Stäerkt, Peel Kraaft, Resistenz, Erscheinung, oder Heizung Ufuerderunge |
| Produktioun Ufuerderunge | Zyklus Zäit, deeglech Ausgab, an ob automatesch Luede an Ausluede néideg ass |
| Bestehend Mängel | Fotoe vun onkomplett Bindung, Quer-Sektiounsbiller a Proufschweißparameter records |
Dës Informatioun hëlleft dem Ausrüstungshersteller d'Quell vum Problem z'identifizéieren an eng méi genee Maschinnkonfiguratioun, Armaturdesign a Prozessempfehlung ze bidden. Wann onkomplett Bindung scho geschitt ass, gëtt defekt Proben oder Inspektiounsresultater et méi einfach d'Ursaach ze fannen.
Zesummefaassung: Onkomplett Bindung verhënnert erfuerdert voll Prozesskontrolle, net een eenzege Parameter
Wann eng Servo Polymer Diffusioun Schweess Maschinn fir Multi-Schicht Aluminiumfolie Stack benotzt gëtt, gëtt onkomplett Bindung selten duerch nëmmen ee Faktor verursaacht. Aluminiumoxidfilm, schlechten Interschichtkontakt, ongläiche Drocktransmission, net genuch Temperatur, kuerz Haltzäit, Fixture-Verschleiung a falsch Operatioun kënnen all zu enger schwaacher interner Verbindung féieren.
Dofir sollt d'Léisung vun onkomplett Bindung net nëmmen op d'Erhéijung vun der Temperatur oder der Erhéijung vum Drock ofhänken. Surface Botzen, Stack Genauegkeet, Fixture clamping, Temperatur-Drockkurven, Haltzäit, a Post-Schweisinspektioun mussen all zesummen kontrolléiert ginn. Fir Keefer auswielen aDiffusioun Schweess Maschinn, Schlësselpunkte enthalen Temperaturstabilitéit, Servo-Drockkontrolle, Verdrängungsiwwerwaachung, Fixture Customization, a Probe Schweess Ënnerstëtzung.
Wann Är Multi-Aluminiumfolie Stack onkomplett Bindung, schwaach Gelenker, Delaminatioun, konduktiv Heizung oder onbestänneg Stäerkt erliewen, fänkt un mat der Virbereedung vun der Materialdicke, Zuel vun de Schichten, Bindungsgebitt, aktuell Parameteren a Defektfotoen. A Prozess Evaluatioun an Prouf Schweess Test kann dann hëllefen bestëmmen ob de Problem aus Maschinn Configuratioun kënnt, Fixture Design, Material Conditioun, oder eng unconfirmed Prozess Fënster, an maachen et méi einfach eng Schweess Léisung gëeegent fir Batch Produktioun z'entwéckelen.
FAQ: Allgemeng Froen iwwer Multi-Layer Aluminiumfolie Diffusiounsschweißen
Q: Ass eng Servo Polymer Diffusioun Schweissmaschinn gëeegent fir Multi-Aluminiumsfolie ze schweizen?
A: Jo. Multi-Aluminiumfolie erfuerdert stabil Temperatur, Drock an Tëschenschichtkontakt. Eng Servo Polymer Diffusioun Schweißmaschinn kann d'Bindungskonsistenz verbesseren duerch kontrolléiert Heizung, Drock an Haltzäit. Wéi och ëmmer, d'Finale Resultat sollt nach ëmmer bestätegt ginn duerch Probeschweißen baséiert op Materialdicke, Schichtzuel, Bindungsgebitt a Qualitéitsufuerderunge.
Q: Firwat gesäit d'Uewerfläch gebonnen aus, während d'Mëttelschichten ongebonne bleiwen?
A: Allgemeng Ursaachen enthalen net genuch Hëtzt, déi d'Mëttelschichten erreecht, ongläiche Drocktransmission, kuerz Haltzäit oder Oxidfilm a Verschmotzungen tëscht Schichten. Peel Testen, Kräiz-Sektioun Inspektioun, a Resistenztest sinn recommandéiert fir intern Bindungsqualitéit z'iwwerpréiwen.
Q: Ass méi héije Schweessdrock ëmmer besser?
A: Nee Net genuch Drock féiert zu engem schlechten Interlayer Kontakt, während exzessive Drock kann d'Aluminiumfolie beschiedegen oder deforméieren. De korrekten Drock soll no Foliedicke, Schichtzuel, Bindungsgebitt an Armaturestruktur bestëmmt ginn, dann duerch Proufschweißen verifizéiert ginn.
Q: Wéi kënnt Dir soen ob Multi-Aluminiumfolie komplett gebonnen ass?
A: Uewerfläch Erscheinung eleng ass net genuch. Peel Testen, Tensile Testen, Kräiz-Sektioun Inspektioun, Resistenztesten, an ugedriwwen Heiztest sollen zesumme benotzt ginn. Fir konduktiv Stecker sinn d'Resistenzstabilitéit a lokaliséiert Heizung besonnesch wichteg.
Kontaktéiert eis Ingenieuren wann Dir Froen hutt.